


අතර තේරීමසිරස් යන්ත්රෝපකරණ මධ්යස්ථානයසහතිරස් යන්ත්රෝපකරණ මධ්යස්ථානයනිෂ්පාදනය ප්රශස්ත කිරීම සඳහා ඉතා වැදගත් වේ. සුදුසු දේ තෝරා ගැනීමCNC යන්ත්රෝපකරණ මධ්යස්ථානයනිශ්චිත යෙදුම් අවශ්යතා මත සම්පූර්ණයෙන්ම රඳා පවතී. අවබෝධයතිරස් යන්ත්රෝපකරණ මධ්යස්ථානවල යෙදුම් අවස්ථා මොනවාද?මෙම තීරණාත්මක තීරණය ගැනීමට යතුරයි. සමාගම් ඵලදායී ලෙස කළ යුතුයසිරස් සහ තිරස් CNC යන්ත්ර සංසන්දනය කරන්න. මෙම ඇගයීම අනෙකුත් වින්යාසයන් ද සලකා බැලිය යුතුය, එනම්ගැන්ට්රි යන්ත්රෝපකරණ මධ්යස්ථානය, පුළුල් සැලසුම්කරණය සඳහා.
යතුරු රැගෙන යාම
- VMC වල සිරස් ස්පින්ඩලයක් ඇත. ඒවා පැතලි කොටස් සහ කුඩා නිෂ්පාදන රැකියා සඳහා හොඳයි. ඒවා අඩු බිම් ඉඩක් ගනී.
- HMC වලට තිරස් ස්පින්ඩලයක් ඇත. ඒවා සංකීර්ණ කොටස් සහ විශාල නිෂ්පාදන කටයුතු සඳහා හොඳයි. ඒවාට වැඩි බිම් ඉඩක් අවශ්ය වේ.
- HMC චිප්ස් වඩා හොඳින් ඉවත් කරයි. ගුරුත්වාකර්ෂණය චිප්ස් වැටීමට උපකාරී වේ. මෙය කොටස් වඩාත් අලංකාර ලෙස පෙනෙන අතර මෙවලම් දිගු කල් පවතිනු ඇත.
- VMC මිලදී ගැනීමට අඩු වියදමක් දැරීමට සිදුවේ. HMC සඳහා වැඩි පිරිවැයක් දැරීමට සිදුවේ, නමුත් විශාල නිෂ්පාදන මාර්ග සඳහා දිගු කාලීනව මුදල් ඉතිරි කර ගත හැකිය.
- ඔබේ කොටසෙහි හැඩය, ඔබ සාදන කොටස් ගණන සහ ඔබේ අයවැය මත පදනම්ව VMC හෝ HMC එකක් තෝරන්න.
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය (VMC) අවබෝධ කර ගැනීම
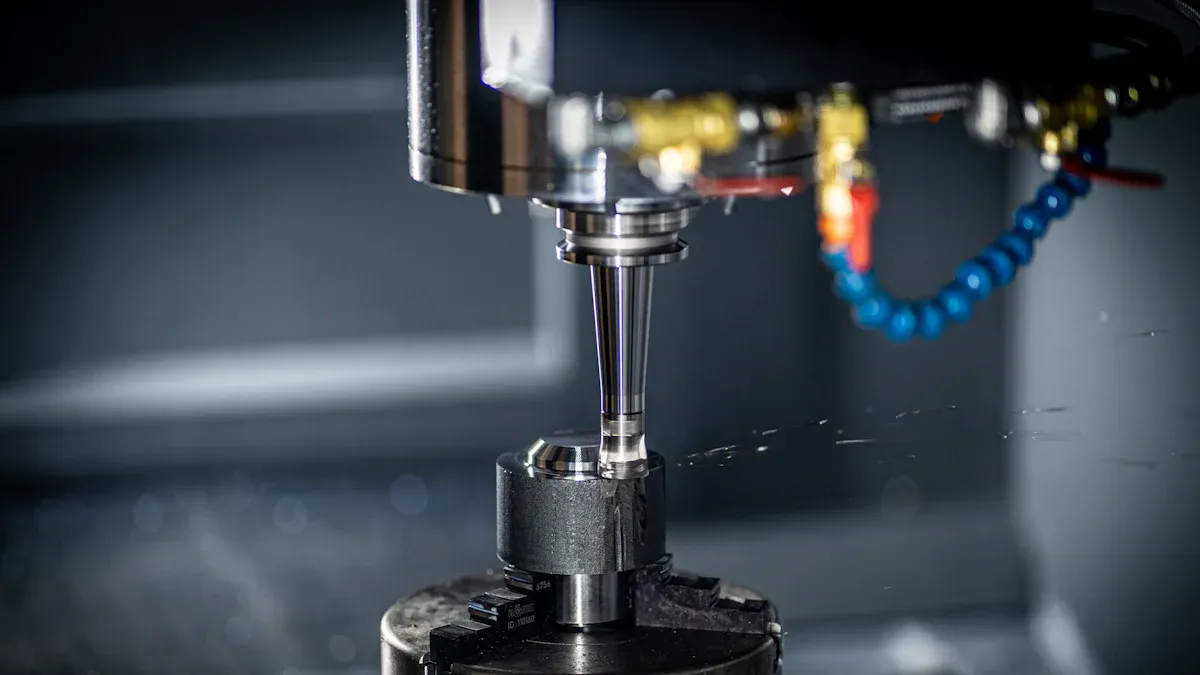
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන ක්රියාකාරිත්වය නිර්වචනය කිරීම
A සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය (VMC)එහි ස්පින්ඩලය සිරස් අතට නැඹුරු කර, Z-අක්ෂය දිගේ චලනය වන අතර, වැඩ කොටස සාමාන්යයෙන් X සහ Y අක්ෂ දිගේ චලනය වන මේසයක් මත ස්ථාවරව පවතී. මෙම වින්යාසය කැපුම් මෙවලමට ඉහළින් වැඩ කොටස වෙත ළඟා වීමට ඉඩ සලසයි.මෙහෙයුම් ක්රියාවලියට ප්රධාන පියවර කිහිපයක් ඇතුළත් වේ:
- වැඩ කොටස සැකසුම: ක්රියාකරුවන් යන්ත්ර මේසය මත වැඩ කොටස සුරක්ෂිත කර පෙළගස්වයි. ඔවුන් නිවැරදි කැපුම් මෙවලම දඟරයට පටවයි.
- වැඩසටහන් ආදානය: මෙවලම් චලනය, කැපුම් වේගය, පෝෂණ අනුපාතය සහ කැපුම් ගැඹුර සඳහා උපදෙස් අඩංගු යන්ත්රෝපකරණ වැඩසටහන පාලන පද්ධතියට ඇතුළත් කර ඇත.
- යන්ත්ර චලනය: පාලන පද්ධතිය මඟින් මේසය X සහ Y අක්ෂ දිගේ ගෙනයාමට සහ ස්පින්ඩලය කරකැවීමට මෝටර යොමු කරයි. මෙය කැපුම් මෙවලම වැඩ කොටස සමඟ ස්පර්ශයට ගෙන එයි.
- යන්ත්රෝපකරණ මෙහෙයුම්: වැඩසටහනට අනුව යන්ත්රය වැඩ කොටසෙන් ද්රව්ය ඉවත් කරයි. පාලන පද්ධතිය ප්රශස්ත ක්රියාකාරිත්වය සඳහා පරාමිතීන් අඛණ්ඩව නිරීක්ෂණය කර සකස් කරයි.
- මෙවලම් වෙනස් කිරීම: මෙහෙයුමට විවිධ මෙවලම් අවශ්ය නම්, පාලන පද්ධතිය මෙවලම් මාරු කරන්නා භාවිතයෙන් ඒවා ස්වයංක්රීයව වෙනස් කරයි. මෙය අඛණ්ඩ යන්ත්රෝපකරණ සහතික කරයි.
- යන්ත්රෝපකරණ සම්පූර්ණ කිරීම: සියලුම මෙහෙයුම් අවසන් වූ පසු යන්ත්රය නතර වේ. ක්රියාකරුවන් පසුව වැඩ කොටස ඉවත් කර පරීක්ෂා කරයි.
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක වාසි
බොහෝ නිෂ්පාදන යෙදුම් සඳහා සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සැලකිය යුතු ප්රතිලාභ ලබා දෙයි. ඔවුන් සපයන්නේපුළුල් බහුකාර්යතාව, තට්ටු කිරීම, කැණීම සහ ඇඹරීමේ මෙහෙයුම් සඳහා හැකියාව ඇත.ඒවායේ සිරස් ස්පින්ඩල් නිර්මාණය සමඟ. සාම්ප්රදායික මෙවලම් රඳවනයක් හෝ සජීවී මෙවලම් වලින් සමන්විත වූ විට මෙම යන්ත්ර හැරවුම් මෙහෙයුම් ද සිදු කළ හැකිය. මෙම බහුකාර්යතාව මඟින් VMC වලට ෆයිබර්ග්ලාස්-ශක්තිමත් කරන ලද ප්ලාස්ටික් (FRP), ඇලුමිනියම්, පිත්තල, තඹ සහ වානේ වැනි සංයුක්ත ඇතුළු පුළුල් පරාසයක ද්රව්ය සැකසීමට ඉඩ සලසයි.
VMCs බෙදා හරිනු ලැබේඉහළ නිරවද්යතාවය සහ නිරවද්යතාවයCNC පාලනය හේතුවෙන්, දැඩි ඉවසීම් සහිත සංකීර්ණ කොටස් සඳහා ස්ථාවර ප්රතිඵල සහතික කෙරේ. ඒවා ස්වයංක්රීයකරණය හරහා ඵලදායිතාව සහ කාර්යක්ෂමතාව වැඩි කරන අතර, අවම මිනිස් මැදිහත්වීමකින් අඛණ්ඩව ක්රියාත්මක වීමට ඉඩ සලසයි. මෙය නිෂ්පාදන අනුපාත වැඩි කරයි, මානව දෝෂ අඩු කරයි සහ ද්රව්ය නාස්තිය අවම කරයි. වේගවත් යන්ත්රෝපකරණ වේගය සහ මෙවලම් වෙනස්කම් ඵලදායිතාව තවදුරටත් වැඩි කරයි. ක්රියාකරුවන් VMC සොයා ගනී.වඩා හොඳ දෘශ්යතාවක් ලබා දෙන ඒවායේ ව්යුහාත්මක සැලසුම නිසා භාවිතා කිරීමට පහසුය.. මෙමගින් ඔවුන්ට විභව ගැටළු පහසුවෙන් හඳුනාගෙන නිවැරදි කිරීමට ඉඩ සලසයි. පරිශීලක-හිතකාමී CNC පාලන මඟින් ක්රමලේඛනය සහ සවිකිරීම සරල කරයි, එමඟින් සැකසුම් කාලය අඩු වන අතර යන්ත්රෝපකරණ කාලය වැඩි වේ.
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක සීමාවන්
ඒවායේ වාසි තිබියදීත්,සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයම් සීමාවන් ඇත. ඔවුන් බොහෝ විටදිගු හෝ බර කොටස් සැකසීමේදී අවකාශය සහ ස්ථායිතා ගැටළු වලට මුහුණ දීම, එය නිරවද්යතාවයට සහ කාර්යක්ෂමතාවයට බලපෑම් කළ හැකිය.වැඩ කොටසෙහි ප්රමාණය සහ බර සීමාවන්මේසයේ ආධාරක ව්යුහය සහ මේසය සහ ස්පින්ඩලය අතර 'දිවා ආලෝකය' නිසා ඒවා දැඩි වේ. අධික ලෙස පැටවීම නිරවද්යතාවය අඩුවීමට, ගෙවී යාමට සහ ව්යුහාත්මක හානිවලට හේතු විය හැක.
VMC සඳහා නිරන්තර අභියෝගයක් වන්නේ චිප් ඉවත් කිරීමයි. සිරස් ස්පින්ඩලය හේතුවෙන්, චිප්ස් කෙලින්ම වැඩ කොටස මතට වැටේ. මෙය නැවත කැපීම, දුර්වල මතුපිට නිමාව සහ ගුරුත්වාකර්ෂණය ඵලදායී චිප් ඉවත් කිරීමට එරෙහිව ක්රියා කරන බැවින් මෙවලම් ආයු කාලය අඩු කිරීමට හේතු විය හැක. තවද, ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයේදී VMC වලට ඵලදායිතා බාධක අත්විඳිය හැකිය. කොටස් පැටවීම, බෑම සහ සැකසීමේදී බොහෝ විට සැලකිය යුතු අක්රිය කාලයක් ඇති අතර, එහි ප්රතිඵලයක් ලෙස ස්වයංක්රීය පැලට් චේන්ජර් වැනි විශේෂාංග සහිත යන්ත්ර හා සසඳන විට අඩු 'ස්පින්ඩල්-ඔන් කාලය' ඇති වේ. සම්මත 3-අක්ෂ VMC වලට සංකීර්ණ ජ්යාමිතීන් සඳහා සීමිත යන්ත්ර ප්රවේශයක් ද ඇත, මන්ද ඒවාට මෙවලමෙහි ළඟා විය හැකි ඉහළ මතුපිට සහ පැති පමණක් යන්ත්රගත කළ හැකිය. බහු පැති යන්ත්රෝපකරණ සඳහා අතින් නැවත සවි කිරීම, සැකසුම් කාලය වැඩි කිරීම සහ නිරවද්යතාවය නැතිවීමේ අවදානමක් අවශ්ය වේ.
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) ගවේෂණය කිරීම
HMC ක්රියාකාරිත්වය අර්ථ දැක්වීම
තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක (HMC) තිරස් අතට නැඹුරු වූ දඟරයක් ඇත. මෙම වින්යාසය මඟින් කැපුම් මෙවලමට වැඩ කොටස පැත්තෙන් ළඟා වීමට ඉඩ සලසයි. HMC වල බොහෝ විට පැලට් මාරු කිරීමේ පද්ධතියක් ඇතුළත් වේ. මෙම පද්ධතිය ක්රියාකරුවන්ට නව වැඩ කොටසක් එක් පැලට් එකකට පැටවීමට හැකියාව ලබා දෙන අතර යන්ත්රය වෙනත් පැලට් එකක තවත් වැඩ කොටසක් සකසයි. මෙම සැලසුම අක්රිය කාලය සැලකිය යුතු ලෙස අඩු කරයි. තිරස් ස්පින්ඩලය කාර්යක්ෂම චිප් ඉවත් කිරීමට ද පහසුකම් සපයයි. ගුරුත්වාකර්ෂණය චිප් කැපුම් කලාපයෙන් ඉවතට වැටීමට උපකාරී වේ. මෙය නැවත කැපීම වළක්වන අතර මතුපිට නිමාව වැඩි දියුණු කරයි.
තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවල වාසි
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන පිරිනැමේනිෂ්පාදන රේඛා සඳහා සැලකිය යුතු වාසි කිහිපයක්. දෘඩ ඉදිකිරීම් සහ ස්ථාවර වැඩ කොටස් සහාය හරහා ඒවා වැඩි නිරවද්යතාවයක් සහ නිරවද්යතාවයක් ලබා ගනී. භ්රමණ වගු වැනි විශේෂාංග එක් සැකසුමක බහු මෙහෙයුම් සඳහා ඉඩ සලසයි. ස්වයංක්රීය මෙවලම් වෙනස් කරන්නන් මෙම නිරවද්යතාවය තවදුරටත් වැඩි දියුණු කරයි. අභ්යවකාශ සහ මෝටර් රථ වැනි කර්මාන්ත මෙය තීරණාත්මක බව සොයා ගනී. HMCs වැඩිදියුණු කළ ඵලදායිතාව සහ වේගය ද ලබා දෙයි. කාර්යක්ෂම චිප් ඉවත් කිරීම, එකවර යන්ත්රෝපකරණ සඳහා බහු අක්ෂ හැකියාවන් සහ ස්වයංක්රීය මෙවලම් වෙනස් කරන්නන් වේගවත් චක්ර කාලයන් සහ ඉහළ ප්රතිදානයකට මග පාදයි. ඒවා මෙවලම් ආයු කාලය සහ කාර්යක්ෂමතාව වැඩි දියුණු කරයි. වඩා හොඳ තාප විසර්ජනය සහ නිරන්තර මෙවලම් නියැලීම මෙවලම් ඇඳීම සහ ප්රතිස්ථාපන පිරිවැය අඩු කරයි. HMCs ද්රව්ය හැසිරවීමේදී බහුකාර්යතාව පෙන්වයි. ඔවුන් ඇලුමිනියම්, වානේ සහ ටයිටේනියම් වැනි ලෝහ සහ සංයුක්ත ද්රව්ය ඇතුළු පුළුල් පරාසයක ද්රව්ය යන්ත්රගත කරයි. මෙය තනි සැකසුමක විවිධ නිෂ්පාදන අවශ්යතා සහ බහු-ද්රව්ය වැඩ කොටස් සඳහා ඉඩ සලසයි. අවසාන වශයෙන්, සංකීර්ණ යන්ත්රෝපකරණ මෙහෙයුම් හැසිරවීමේදී HMCs විශිෂ්ටයි. ඔවුන් එකවර බහු-මතුපිට යන්ත්රෝපකරණ, කම්මැලි සහ ඇඹරීම සිදු කරයි. ඔවුන් අභ්යවකාශ සහ ආරක්ෂක වැනි කර්මාන්ත සඳහා සංකීර්ණ කොටස් නිෂ්පාදනය කිරීම සඳහා උසස් වැඩ කිරීමේ පද්ධති ද භාවිතා කරයි.
තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවල සීමාවන්
ඒවායේ ප්රතිලාභ තිබියදීත්, තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවලට නිශ්චිත සීමාවන් ඇත. ඒවාට සාමාන්යයෙන් සිදුවන්නේමිලදී ගැනීම් සහ නඩත්තු වියදම් වැඩි වීමVMC වලට සාපේක්ෂව. ඒවායේ සැකසුම් ක්රියාවලීන් වඩාත් සංකීර්ණ වන අතර, අමතර කාලයක් සහ විශේෂිත විශේෂඥතාවයක් අවශ්ය වේ. HMC සාමාන්යයෙන්විශාල බිම් ප්රදේශයක්සිරස් යන්ත්රෝපකරණ මධ්යස්ථානවලට වඩා. ඒවායේ ව්යුහාත්මක සංකීර්ණත්වය VMC වලට වඩා වැඩි බැවින්, වඩාත් අභියෝගාත්මක ක්රමලේඛන සහ නඩත්තු කාර්යයන් සිදු වේ.HMC ඵලදායී ලෙස ක්රමලේඛනය කිරීමසැකසුම් වෙනස්කම් නොමැතිව බහු-පාර්ශ්වික යන්ත්රෝපකරණ වැනි ඔවුන්ගේ සම්පූර්ණ හැකියාවන් උපයෝගී කර ගැනීම වඩාත් අපහසු වේ. වැඩ ඕෆ්සෙට් කළමනාකරණය කිරීමේදී වැඩි වන සංකීර්ණතාවය සහ පැලට් වෙනස් කිරීම වැනි උසස් විශේෂාංග මෙයට හේතුවයි. HMC සඳහා මෙවලම් පිරිවැය VMC වලට වඩා සැලකිය යුතු ලෙස වැඩි ය. මෙයට වඩා මිල අධික කටර්, සොහොන් ගල් සහ ආශ්රිත සවිකිරීම් ඇතුළත් වේ. සුමට මෙහෙයුම් සහතික කිරීම සඳහා සත්යාපන/සමාකරණ මෘදුකාංග සඳහා අවශ්යතාවය බොහෝ විට අවශ්ය වේ. ක්රමලේඛනයේ සංකීර්ණත්වය, මිල අධික සවිකිරීම් සහ යන්ත්රයේ ඉහළ භාවිතය මෙයට හේතුවයි. HMC එකක් එහි සම්පූර්ණ විභවයට ක්රියාත්මක කිරීම සඳහා VMC එකක් ක්රියාත්මක කිරීමට සාපේක්ෂව යන්ත්රෝපකරණ ශිල්පියාගෙන් ඉහළ මට්ටමේ කුසලතාවක් අවශ්ය වේ.
කොටස් සංකීර්ණතාව සහ ප්රමාණය: VMC එදිරිව HMC
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් සඳහා කදිම කොටස්
නිශ්චිත ලක්ෂණ සහිත කොටස් යන්ත්රෝපකරණ කිරීමේදී සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් (VMC) විශිෂ්ටයි. එය වඩාත් සුදුසු වන්නේපැතලි හෝ ප්රිස්මැටික් සංරචක. මෙම කොටස් බොහෝ විට ඉහළින් විදුම්, තට්ටු කිරීම සහ ඇඹරුම් මෙහෙයුම් අවශ්ය වේ. පැතලි මතුපිට සහ සාක්කු සහිත කොටස් ද VMC සඳහා හොඳින් ගැලපේ. සංකීර්ණ ජ්යාමිතීන් පවා යන්ත්රගත කළ හැකිය, විශේෂයෙන් බහු-අක්ෂ VMC (4-අක්ෂ සහ 5-අක්ෂ) සමඟ.
යන්ත්රයේ වැඩ කරන කවරය උපරිම කොටස් ප්රමාණය තීරණය කරයි. සාමාන්යCNC ඇඹරුම් යන්ත්රයදක්වා කොටස් හැසිරවිය හැකියඅඟල් 40 x 20 x 20. අවම විශේෂාංග ප්රමාණය යන්ත්ර නිරවද්යතාවය සහ මෙවලම් ප්රමාණය මත රඳා පවතී; ඉහළ නිරවද්යතාවයකින් යුත් යන්ත්රවලට විෂ්කම්භය අඟල් 0.005 ක් තරම් කුඩා විශේෂාංග ලබා ගත හැකිය. බර ධාරිතාව යන්ත්ර සැලසුම අනුව වෙනස් වන අතර, වගු ටොන් කිහිපයක් සඳහා සහාය වේ. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් සඳහා කොටස් සැලසුම් කිරීමේදී, මෙවලම් ප්රවේශ සීමාවන් සලකා බලන්න. මේවාට නැවත සැලසුම් කිරීම හෝ විකල්ප නිෂ්පාදන ක්රම අවශ්ය විය හැකිය. අභ්යන්තර කොන් සඳහා, a භාවිතා කරන්නඅවම අරය 1/3සාක්කුවේ ගැඹුර. ගැඹුර-විෂ්කම්භය අනුපාතය 10:1 නොඉක්මවන බව සහතික කරමින් සම්මත සරඹ බිටු විෂ්කම්භයන් සහිත සිදුරු නිර්මාණය කරන්න. ලෝහ සඳහා අවම බිත්ති ඝණකම 0.8 mm පවත්වා ගන්න. සම්මත ඉවසීම් සාමාන්යයෙන් ± 0.125 mm වේ.
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සඳහා කදිම කොටස්
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) තනි සැකසුමක බහු පැතිවල යන්ත්රෝපකරණ අවශ්ය කොටස් සඳහා විශේෂයෙන් ඵලදායී වේ. මෙම හැකියාව විවිධ කෝණවලින් පුළුල් ඇඹරීම, කම්මැලි කිරීම සහ කැණීම අවශ්ය වන සංකීර්ණ, ප්රිස්මැටික් කොටස් සඳහා ඒවා විශිෂ්ට කරයි. HMCs VMC වලට වඩා විශාල හා බර වැඩ කොටස් වඩාත් කාර්යක්ෂමව හසුරුවයි. ඒවායේ ශක්තිමත් සැලසුම සහ තිරස් ස්පින්ඩල් දිශානතිය බර බර සහ වඩාත් ආක්රමණශීලී කැපීම සඳහා සහාය වේ. ඇලුමිනියම් හෝ වෙනත් මෘදු ලෝහ වලින් සාදන ලද ඒවා වැනි චිප්ස් රාශියක් ජනනය කරන කොටස්, HMC එකකින් බොහෝ සෙයින් ප්රතිලාභ ලබයි. තිරස් ස්පින්ඩලය ගුරුත්වාකර්ෂණය චිප් ඉවත් කිරීමට සහාය වීමට, නැවත කැපීම වැළැක්වීමට සහ මතුපිට නිමාව වැඩි දියුණු කිරීමට ඉඩ සලසයි. මෝටර් රථ, අභ්යවකාශ සහ බර උපකරණ නිෂ්පාදනය වැනි කර්මාන්ත බොහෝ විට එන්ජින් බ්ලොක්, සම්ප්රේෂණ නඩු සහ විශාල ව්යුහාත්මක වරහන් වැනි සංරචක සඳහා HMC භාවිතා කරයි. මෙම කොටස් බොහෝ විට ඉහළ නිරවද්යතාවයක්, බහු-පාර්ශ්වික ප්රවේශයක් සහ කාර්යක්ෂම ද්රව්ය ඉවත් කිරීමක් ඉල්ලා සිටින අතර ඒවා HMC හි ශක්තීන් වේ.
නිෂ්පාදන පරිමාව සහ කාර්යක්ෂමතා සලකා බැලීම්
අඩු පරිමාව නිෂ්පාදනය සඳහා සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් (VMC) බොහෝ විට සේවය කරන්නේඅඩු සිට මධ්යම නිෂ්පාදන පරිමාවන්ඵලදායී ලෙස. ව්යාපාර විසින් මූලාකෘතිකරණය, අභිරුචි කොටස් සහ කුඩා කණ්ඩායම් ධාවනය සඳහා සුදුසු VMC සොයා ගනී. වාර්ෂික නිෂ්පාදනය සඳහා, නිශ්චිත සීමාවන් VMC යෝග්යතාවයට මඟ පෙන්වයි:
- වාර්ෂිකව කොටස් 1-5,000ක්: මෙම වෙළුම් පරාසය සාමාන්යයෙන් සම්මත අතින් VMC ක්රියාකාරිත්වයට ගැලපේ.
- වාර්ෂිකව කොටස් 5,000-15,000: මෙම මට්ටමේ කාර්යක්ෂමතාව ළඟා කර ගැනීම සඳහා කැපවූ සවිකිරීම් සහ ප්රශස්ත මෙවලම් මාර්ග අවශ්ය වේ.
- වාර්ෂිකව කොටස් 15,000-25,000: පිරිවැය-ඵලදායීතාවය පවත්වා ගැනීම සඳහා ස්වයංක්රීයකරණය සහ විදුලි පහන් නිවා දැමීමේ ක්රියාකාරිත්වය අවශ්ය වේ.
- වාර්ෂිකව කොටස් 25,000 න් ඔබ්බට: මුද්රා තැබීම වැනි අනෙකුත් නිෂ්පාදන ක්රම සාමාන්යයෙන් වඩා ලාභදායී විසඳුම් ලබා දෙයි.
වාර්ෂිකව කොටස් 15,000-25,000 දක්වා සංකීර්ණ ජ්යාමිතීන් සඳහා CNC යන්ත්රෝපකරණ තවමත් පිරිවැය-තරඟකාරී වේ. කෙසේ වෙතත්, කොටස් 25,000 ඉක්මවන පරිමාවන් සඳහා, වාත්තු කිරීම, අච්චු ගැසීම හෝ මුද්රා තැබීම වැනි විකල්ප ක්රම බොහෝ විට වඩාත් හිතකර වේ. මෙම ක්රම ද්රව්ය නාස්තිය අඩු කරන අතර චක්ර කාලය වැඩි දියුණු කරයි. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් පුළුල් නැවත මෙවලම් කිරීමකින් තොරව විවිධ කොටස් වර්ග සඳහා නම්යශීලී බවක් ලබා දෙන අතර එය විවිධ, අඩු පරිමාවේ ඉල්ලීම් සඳහා වඩාත් සුදුසු වේ.
ඉහළ පරිමාණ නිෂ්පාදනය සඳහා තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) විශිෂ්ටයිඉහළ පරිමාණ නිෂ්පාදන පරිසරයන්. ඔවුන්ගේ සැලසුම සහජයෙන්ම අඛණ්ඩ ක්රියාකාරිත්වයට සහ අවම අක්රීය කාලයට සහය දක්වයි. HMC බොහෝ විට ස්වයංක්රීය පැලට් මාරු කරන්නන්ගෙන් සමන්විත වේ. මෙය ක්රියාකරුවන්ට නව වැඩ කොටස් එක් පැලට් එකකට පැටවීමට ඉඩ සලසන අතර යන්ත්රය තවත් එකක කොටස් සකසයි. මෙම හැකියාව ස්පින්ඩල් භාවිතය සහ සමස්ත ප්රතිදානය සැලකිය යුතු ලෙස වැඩි කරයි. තනි සැකසුමකින් කොටසක බහු පැති යන්ත්රගත කිරීමේ හැකියාව චක්ර කාලය අඩු කරන අතර විශාල කාණ්ඩ සඳහා කාර්යක්ෂමතාව වැඩි දියුණු කරයි. මෝටර් රථ සහ අභ්යවකාශ වැනි සංකීර්ණ කොටස් අඛණ්ඩව නිෂ්පාදනය කිරීමට අවශ්ය කර්මාන්ත, බොහෝ විට HMC භාවිතා කරයි. ඉල්ලුමක් ඇති නිෂ්පාදන කාලසටහන් සහ ඉහළ නිමැවුම් ඉලක්ක සපුරාලීමට අවශ්ය වේගය, විශ්වසනීයත්වය සහ ස්වයංක්රීයකරණය මෙම යන්ත්ර මගින් ලබා දේ.
පිරිවැය බලපෑම් සහ ආයෝජන මත ප්රතිලාභ
මූලික ආයෝජනය: සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය එදිරිව HMC
යන්ත්රෝපකරණ මධ්යස්ථානයක් සඳහා වන මූලික ආයෝජනය වර්ග අනුව සැලකිය යුතු ලෙස වෙනස් වේ. Aතිරස් යන්ත්රෝපකරණ මධ්යස්ථානය(HMC) සාමාන්යයෙන් සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයකට වඩා බොහෝ ඉහළ ආරම්භක පිරිවැයක් ඉල්ලා සිටී. HMC වල බොහෝ විට ස්වයංක්රීය පැලට් මාරු කරන්නන්, උසස් මෙවලම් සඟරා සහ වඩාත් ශක්තිමත් ව්යුහාත්මක සැලසුම් වැනි සංකීර්ණ අංග ඇතුළත් වේ. මෙම එකතු කිරීම් ඒවායේ ඉහළ මිලට දායක වේ. ඒවායේ විශාල පියසටහන සහ වඩාත් සංකීර්ණ සැකසුම් අවශ්යතා හේතුවෙන් HMC සඳහා ස්ථාපන පිරිවැය ද ඉහළ ය. ව්යාපාර තම අයවැය සැලසුම් කිරීමේදී මෙම සැලකිය යුතු ආරම්භක වියදම් සලකා බැලිය යුතුය.
මෙහෙයුම් පිරිවැය සහ දිගු කාලීන ROI
යන්ත්ර වර්ග දෙක අතර මෙහෙයුම් පිරිවැය ද වෙනස් වේ. HMC යන්ත්ර සාමාන්යයෙන් ඉහළ මෙවලම් පිරිවැයක් දරයි. ඒවාට බොහෝ විට සොහොන් කොත් වැනි විශේෂිත සවිකිරීම් අවශ්ය වන අතර ඒවා මිල අධික විය හැකිය. ඒවායේ ප්රමාණය සහ දියුණු ස්වයංක්රීයකරණ පද්ධති නිසා HMC යන්ත්ර සඳහා බල පරිභෝජනය ද වැඩි විය හැකිය. කෙසේ වෙතත්, HMC යන්ත්ර දිගු කාලීනව සැලකිය යුතු වාසි ලබා දෙයි.ආයෝජන මත ප්රතිලාභ (ROI)ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයක් සඳහා. අවම ක්රියාකරු මැදිහත්වීමකින් අඛණ්ඩව ක්රියාත්මක වීමේ හැකියාව, පැලට් මාරු කරන්නන් වැනි විශේෂාංග වලට ස්තූතිවන්ත වන අතර, කොටසකට ශ්රම පිරිවැය විශාල ලෙස අඩු කරයි. HMC වල කාර්යක්ෂම චිප් ඉවත් කිරීම ද මෙවලම් ආයු කාලය දීර්ඝ කරන අතර නැවත කැපීම අඩු කරයි, එමඟින් කාලයත් සමඟ පරිභෝජන වියදම් අඩු වේ. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක්, අඩු ආරම්භක සහ මෙවලම් පිරිවැයක් ඇති අතර, නිතර නිතර අතින් පැටවීම සහ බෑම හේතුවෙන් ඉහළ පරිමාවකින් යුත් අවස්ථා වලදී කොටසකට ඉහළ ශ්රම පිරිවැයක් දැරීමට සිදුවිය හැකිය. අඩු පරිමාවක් හෝ විවිධ රැකියා සාප්පු සඳහා, VMC හි නම්යශීලීභාවය සහ අඩු ආරම්භක වියදම් බොහෝ විට වේගවත් ROI සපයයි.
බිම් අවකාශය සහ පහසුකම් පිරිසැලසුම් බලපෑම
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන පියසටහන
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් සාමාන්යයෙන් අඩු බිම් ඉඩක් ගනී. එහි සැලසුමේ සිරස් ස්පින්ඩලයක් ඇත. මෙම වින්යාසය යන්ත්රයට කුඩා පියසටහනක් තබා ගැනීමට ඉඩ සලසයි. සීමිත කර්මාන්තශාලා ඉඩක් ඇති ව්යාපාර බොහෝ විට VMC වලට වැඩි කැමැත්තක් දක්වයි. ඒවා කුඩා වැඩමුළු හෝ ජනාකීර්ණ නිෂ්පාදන මාර්ගවලට හොඳින් ගැලපේ. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක සංයුක්ත ස්වභාවය පහසුකම් සැලසුම් කිරීම පහසු කරයි. සමාගම්වලට දී ඇති ප්රදේශයක වැඩිපුර යන්ත්ර සකස් කළ හැකිය. මෙය පවතින බිම් අවකාශය උපරිම කරයි. මෙය කුඩා පහසුකමක කාර්යක්ෂම වැඩ ප්රවාහයක් පවත්වා ගැනීමට ද උපකාරී වේ.
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන පියසටහන
තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවලට සැලකිය යුතු ලෙස වැඩි බිම් ඉඩක් අවශ්ය වේ. ඒවායේ තිරස් ස්පින්ඩල් දිශානතිය පුළුල් සැලසුමකට දායක වේ. බොහෝ HMC වල ස්වයංක්රීය පැලට් මාරු කරන්නන් ද ඇතුළත් වේ. මෙම පද්ධතිවලට පැලට් හුවමාරුව සහ ගබඩා කිරීම සඳහා අමතර ඉඩක් අවශ්ය වේ. HMC එකක විශාල සමස්ත ව්යුහය පහසුකම් පිරිසැලසුම අතරතුර ප්රවේශමෙන් සලකා බැලීම අවශ්ය වේ. ව්යාපාර මෙම යන්ත්ර සඳහා සැලකිය යුතු ඉඩක් වෙන් කළ යුතුය. මෙයට නඩත්තු ප්රවේශය සහ ද්රව්ය හැසිරවීම සඳහා ඉඩකඩ ඇතුළත් වේ. විශාල පියසටහන යනු VMC වලට සාපේක්ෂව අඩු HMC ප්රමාණයක් එකම ප්රදේශයට ගැළපෙන බවයි. මෙය වර්ග අඩියකට සමස්ත නිෂ්පාදන ධාරිතාවයට බලපායි. HMC ස්ථාපනය කිරීමට සැලසුම් කරන සමාගම්වලට ඒවායේ ප්රමාණය සහ මෙහෙයුම් අවශ්යතා සපුරාලීමට ප්රමාණවත් ඉඩක් අවශ්ය වේ.
නිරවද්යතාවය, මතුපිට නිමාව සහ චිප් කළමනාකරණය
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් සමඟ නිරවද්යතාවය
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (VMCs) විවිධ නිෂ්පාදන කාර්යයන් සඳහා ආකර්ෂණීය නිරවද්යතාවයක් ලබා දෙයි. මෙම යන්ත්ර නිරන්තරයෙන් දැඩි ඉවසීම් ලබා ගනී.±0.025 මි.මී.. මෙයනිරවද්යතා මට්ටමබොහෝ ඉල්ලුමක් ඇති යෙදුම් සඳහා ඒවා සුදුසු කරයි. VMC නිරවද්ය කොටස් නිපදවන අතර, ඒවා බොහෝ විට කැපී පෙනෙන යන්ත්රෝපකරණ සලකුණු තබයි. Ra 0.8 µm හෝ Ra 0.4 µm වැනි ඉතා සුමට මතුපිට නිමාවක් ලබා ගැනීම සඳහා සාමාන්යයෙන් ද්විතියික මතුපිට ප්රතිකාර අවශ්ය වේ. මතුපිට ගුණාත්මකභාවය තීරණාත්මක අවශ්යතාවයක් වන විට ක්රියාකරුවන් මෙම අතිරේක පියවර සඳහා සැලසුම් කළ යුතුය. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් නිවැරදි කොටස් නිෂ්පාදනය සඳහා ශක්තිමත් පදනමක් සපයයි.
චිප් ඉවත් කිරීමේ HMC වාසි
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) චිප් කළමනාකරණයේ විශිෂ්ටයි, එය යන්ත්රෝපකරණ කාර්යක්ෂමතාවයට සහ මතුපිට ගුණාත්මක භාවයට සැලකිය යුතු ලෙස බලපායි.තිරස් ස්පින්ඩල් දිශානතියවැඩ කොටසෙන් චිප්ස් ස්වභාවිකව ගැලවී යාමට ඉඩ සලසයි. මෙය කැපුම් ප්රදේශය පැහැදිලිව තබා ගනී. තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක ප්රශස්ත චිප් ඉවත් කිරීමේ පද්ධතියක් චිප් නැවත කැපීම වැළැක්වීම මගින් කැපුම් ස්ථායිතාව වැඩි දියුණු කරයි. එය ස්පින්ඩලය සහ වැඩ කොටස අසල ස්ථාවර උෂ්ණත්වයක් පවත්වා ගැනීමෙන් තාප සමතුලිතතාවය වැඩි දියුණු කරයි. මෙය දිගු කාලයක් නොසැලකිලිමත් යන්ත්රෝපකරණ චක්ර සක්රීය කිරීමෙන් ස්වයංක්රීයකරණ කාර්යක්ෂමතාව වැඩි කරයි.
කාර්යක්ෂම චිප් ඉවත් කිරීම මෙවලම් ආයු කාලය දක්වා දීර්ඝ කරයි25%සාම්ප්රදායික පද්ධති හා සසඳන විට. චිප් ප්රතිචක්රීකරණය වැළැක්වීමෙන්, ස්පින්ඩලය ස්ථාවර ව්යවර්ථයක් පවත්වා ගෙන යන අතර, දිගු යන්ත්රෝපකරණ අතරතුර ± 0.003 mm නිරවද්යතාවයක් සහතික කරයි. නිරවද්ය යන්ත්රෝපකරණ වලදී නිසි චිප් ඉවත් කිරීම ඉතා වැදගත් වේ. එය මෙවලම් ඇඳීම, මතුපිට හානි සහ තාප විකෘති කිරීම් වළක්වයි. මෙය දිගුකාලීන මාන නිරවද්යතාවය පවත්වා ගනී. තිරස් යන්ත්රෝපකරණ ක්රියාවලිය සහතික කරයිචිප්ස් ස්වභාවිකව වැටීමට වැඩි ඉඩක් ඇත.මෙය යන්ත්රෝපකරණ නිරවද්යතාවය අඩුවීමේ සම්භාවිතාව අඩු කරයි.
ස්වයංක්රීයකරණය සහ ඒකාබද්ධ කිරීමේ විභවය
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන ස්වයංක්රීයකරණ හැකියාවන්
A සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය(VMC) සැලකිය යුතු ස්වයංක්රීයකරණ හැකියාවන් ලබා දෙයි. මෙම යන්ත්ර විවිධ CAD/CAM මෘදුකාංග සමඟ බාධාවකින් තොරව ඒකාබද්ධ වේ. මෙය නිර්මාණයේ සිට නිෂ්පාදනය දක්වා සුමට සංක්රමණ සඳහා ඉඩ සලසයි. VMCs ස්වයංක්රීය නිෂ්පාදන මාර්ගවලට ද හොඳින් ගැලපේ. මෙම ඒකාබද්ධ කිරීම ප්රතිදානය වැඩි දියුණු කරන අතර අතින් මැදිහත්වීම අඩු කරයි. ස්වයංක්රීය මෙවලම් වෙනස් කරන්නන් ඵලදායිතාව තවදුරටත් වැඩි කරයි. නිතර ක්රියාකරු සහභාගීත්වයෙන් තොරව අඛණ්ඩ යන්ත්රෝපකරණ වලට ඉඩ සලසයි. පැලට් වෙනස් කරන්නන් සහ රොබෝ කොටස් හැසිරවීමේ පද්ධති VMC සඳහා ඉතා වැදගත් වේ. මෙම තාක්ෂණයන් සැකසුම් ක්රියා පටිපාටි සැබෑ යන්ත්රෝපකරණ ක්රියාවලියෙන් වෙන් කරයි. මෙය ස්පින්ඩලය ඉදිරිපිට වැඩ පෝලිමක් ගොඩනඟයි. එය ස්පින්ඩලය භාවිතය සැලකිය යුතු ලෙස වැඩි කරයි. මෙය වඩාත් ඵලදායී පැය ගණනකට සහ පිරිවැය අඩු කිරීමට හේතු වේ. ස්වයංක්රීය ඒකාබද්ධ කිරීම විවිධ දෘඩාංග සහ මෘදුකාංග එකට වැඩ කිරීමට සැලැස්වීම ඇතුළත් වේ. මෙය බොහෝ විට උප පද්ධති කිහිපයක් එක් විශාල පද්ධතියකට ඒකාබද්ධ කරයි. ස්වයංක්රීය ඒකාබද්ධ කරන්නන් ස්වයංක්රීය පද්ධති අතර සෘජු සන්නිවේදන මාර්ග ස්ථාපිත කරයි. මෙය කම්හල් උපකරණ ක්රියාකරුවන් සහ අනෙකුත් යන්ත්රෝපකරණ සමඟ කාර්යක්ෂමව සන්නිවේදනය කිරීමට ඉඩ සලසයි. මෙම ස්වයංක්රීයකරණ මට්ටම නිෂ්පාදකයින්ට ඔවුන්ගේ ක්රියාවලීන් ප්රශස්ත කිරීමට උපකාරී වේ. එය නිෂ්පාදන ධාවනය හරහා ස්ථාවර ගුණාත්මකභාවය සහතික කරයි, VMC බොහෝ යෙදුම් සඳහා බහුකාර්ය තේරීමක් බවට පත් කරයි.
උසස් ස්වයංක්රීයකරණය සඳහා HMC
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන(HMCs) උසස් ස්වයංක්රීයකරණයේ විශිෂ්ටයි. ඒවා බහු-පැලට් හැකියාවන් ලබා දෙයි. උදාහරණයක් ලෙස, 400mm පැලට් පද්ධති අඛණ්ඩ නිෂ්පාදනය සක්රීය කරයි. ක්රියාකරුවන් තවත් එකක් පැටවීම හෝ බෑම කරන අතරතුර එක් පැලට් එකක් යන්ත්රෝපකරණ වලට භාජනය වේ. මෙම අඛණ්ඩ ප්රවාහය අක්රිය කාලය අවම කරයි. ස්වයංක්රීය පැලට් පද්ධති පහසුකම් පුරා ස්වයංක්රීයකරණය සමඟ ඒකාබද්ධ වේ. මෙය නිෂ්පාදන ප්රමුඛතාවය මත පදනම් වූ කාලසටහන්ගත කිරීමට ඉඩ සලසයි. එය ක්රියාකරු මැදිහත්වීම සැලකිය යුතු ලෙස අඩු කරයි. ක්රියාකරුවන්ට බහු යන්ත්ර කළමනාකරණය කිරීමට හෝ වෙනත් කාර්යයන් කෙරෙහි අවධානය යොමු කිරීමට හැකිය. HMC දිගු අනාරක්ෂිත ක්රියාකාරිත්වයට ද පහසුකම් සපයයි. මෙම හැකියාව 'ආලෝකය නිවා දැමීමේ නිෂ්පාදනයට' සහාය වේ. යන්ත්රවලට අක්රිය වේලාවන් තුළ මිනිස් අධීක්ෂණයකින් තොරව ක්රියාත්මක විය හැකිය. මෙය පැය විසිහතර පුරාම ඵලදායිතාව සහ කාර්යක්ෂමතාව උපරිම කරයි. මෙම උසස් විශේෂාංග HMCs ඉතා ස්වයංක්රීය නිෂ්පාදන පරිසරයන් සඳහා කදිම කරයි. විශේෂයෙන් ඉහළ පරිමාවක් ඇති අවස්ථාවන්හිදී, ප්රතිදානය උපරිම කිරීමට සහ ශ්රම පිරිවැය අවම කිරීමට උත්සාහ කරන නිෂ්පාදකයින් සඳහා ඒවා ශක්තිමත් විසඳුමක් සපයයි.
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් අතර තෝරා ගැනීම සඳහා ප්රවේශමෙන් ඇගයීමක් අවශ්ය වේ. කිසිදු තනි යන්ත්රයක් විශ්වීය විසඳුමක් ලබා නොදේ. ව්යාපාර ඔවුන්ගේ නිශ්චිත නිෂ්පාදන ඉලක්ක සඳහා වඩාත් සුදුසු විකල්පය තෝරා ගත යුතුය. නිෂ්පාදන ඉල්ලීම් සමඟ යන්ත්ර හැකියාවන් පෙළගස්වා ගැනීම සාර්ථකත්වය සහතික කරන අතර නිෂ්පාදන ක්රියාවලීන් ප්රශස්ත කරයි.
නිති අසන පැණ
VMC එකක් සහ HMC එකක් අතර ඇති ප්රධාන වෙනස කුමක්ද?
සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයකට (VMC) සිරස් ස්පින්ඩලයක් ඇත. එය ඉහළ සිට වැඩ කොටස වෙත ළඟා වේ. තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයකට (HMC) තිරස් ස්පින්ඩලයක් ඇත. එය පැත්තෙන් කපා දමයි. මෙම මූලික දිශානති වෙනස කොටස් ප්රවේශය, චිප ඉවත් කිරීම සහ සමස්ත යන්ත්ර පා සටහනට බලපායි.
VMC එකක් කුමන ආකාරයේ කොටස් සඳහා විශිෂ්ටද?
VMCs පැතලි හෝ ප්රිස්මැටික් කොටස් සඳහා කදිමයි. මෙම කොටස් සඳහා එක් ප්රාථමික පැත්තකින් යන්ත්රෝපකරණ අවශ්ය වේ. ඒවා කැණීම්, තට්ටු කිරීම සහ ඇඹරුම් මෙහෙයුම් ඵලදායී ලෙස හසුරුවයි. VMCs මූලාකෘතිකරණය, අභිරුචි කොටස් සහ අඩු පරිමාවේ නිෂ්පාදන ධාවනයටද ගැලපේ. ඒවායේ බහුකාර්යතාව සහ පහසු සැකසුම මෙම යෝග්යතාවයට දායක වේ.
HMCs ඉහළ පරිමාණයේ නිෂ්පාදනයට වඩාත් ගැලපෙන්නේ ඇයි?
HMCs ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයේ විශිෂ්ටයි. ස්වයංක්රීය පැලට් මාරු කරන්නන් සහ එක් සැකසුමක බහු-පාර්ශ්වික යන්ත්රෝපකරණ වැනි විශේෂාංග මේ සඳහා දායක වේ. මෙම හැකියාවන් අක්රිය කාලය අවම කරන අතර ස්පින්ඩල් භාවිතය උපරිම කරයි. ඒවා අඛණ්ඩ, නොසැලකිලිමත් ක්රියාකාරිත්වයට සහාය වේ. මෙය සමස්ත ප්රතිදානය වැඩි කරයි.
චිප් ඉවත් කිරීම යන්ත්ර තේරීමට බලපාන්නේ කෙසේද?
චිප් ඉවත් කිරීම ඉතා වැදගත්.
- HMC වලට ගුරුත්වාකර්ෂණයෙන් ප්රතිලාභ ලැබේ. ගුරුත්වාකර්ෂණය කැපුම් කලාපයෙන් චිප්ස් ඉවතට වැටීමට උපකාරී වේ. මෙය නැවත කැපීම වළක්වන අතර මතුපිට නිමාව වැඩි දියුණු කරයි.
- VMC බොහෝ විට අභියෝගවලට මුහුණ දෙයි. වැඩ කොටස මත චිප්ස් එකතු වේ. මෙය මෙවලම් ආයු කාලය සහ කොටස්වල ගුණාත්මක භාවයට බලපෑ හැකිය.
පළ කිරීමේ කාලය: ජනවාරි-16-2026