


ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනය සඳහා සුවිශේෂී ප්රතිදානයක් සහ ස්ථාවර පුනරාවර්තන හැකියාවක් අවශ්ය වේ. නිෂ්පාදන කාර්යක්ෂමතාවයට ස්වයංක්රීයකරණයේ ගැඹුරු බලපෑම නිෂ්පාදකයින් තේරුම් ගත යුතුය. නිවැරදි දේ තෝරා ගැනීමCNC යන්ත්රයප්රශස්ත පිරිවැය-ඵලදායීතාවය සහ ගුණාත්මකභාවය ළඟා කර ගැනීම සඳහා ඉතා වැදගත් වේ. මෙයට වැනි සාධක සලකා බැලීම ඇතුළත් වේ5-අක්ෂ CNC යන්ත්රෝපකරණසංකීර්ණ සංරචක සඳහා අවශ්ය වේ. ඇගයීම “4-අක්ෂ යන්ත්රෝපකරණ මධ්යස්ථානයක් මෝටර් රථ කොටස් නිරවද්යතාවය වැඩි දියුණු කරන්නේ කෙසේද?” කාර්යක්ෂමතා වාසි තක්සේරු කිරීමට උපකාරී වේ. නිශ්චිත ද්රව්ය සඳහා, කෙනෙකුට මෙසේ අසන්නට පුළුවන, “ඇලුමිනියම් මිශ්ර ලෝහ වාහන අමතර කොටස් සඳහා හොඳම CNC යන්ත්රය කුමක්ද?”බහු-අක්ෂ සමගාමී ඇඹරීමඋසස් CNC යන්ත්ර මෙහෙයුම් වලදී විසඳුම් ද ප්රධාන කාර්යභාරයක් ඉටු කරයි.
යතුරු රැගෙන යාම
- ඔබේ නිෂ්පාදන අවශ්යතා නිර්වචනය කරන්න. කොටසෙහි හැඩය, ද්රව්ය සහ ඔබට කොපමණ ප්රමාණයක් සෑදිය යුතුද යන්න බලන්න. මෙය ඔබට නිවැරදි CNC යන්ත්රය තෝරා ගැනීමට උපකාරී වේ.
- තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs)විශාල එන්ජින් කොටස් සඳහා හොඳයි. ඒවාට කොටසක් වැඩිපුර චලනය නොකර එහි බොහෝ පැතිවල වැඩ කළ හැකිය. මෙය කාලය ඉතිරි කරන අතර අඩු වැරදි සිදු කරයි.
- සංකීර්ණ එන්ජින් කොටස් සඳහා බහු-අක්ෂ CNC යන්ත්ර වඩාත් සුදුසුය. ඒවාට ඉහළ නිරවද්යතාවයකින් උපක්රමශීලී හැඩතල සෑදිය හැකිය. මෙය යන්ත්රය සැකසීමට ඔබට කොපමණ වාර ගණනක් අවශ්ය වේද යන්න අඩු කරයි.
- ස්වයංක්රීයකරණය සහ රොබෝවරු බොහෝ කොටස් ඉක්මනින් සෑදීමට උපකාරී වේ. ඒවා කොටස් පැටවීම සහ බෑම සහ ද්රව්ය චලනය කරයි. මෙමඟින් යන්ත්ර දිගු කාලයක් හා වේගවත්ව ක්රියා කරයි.
- A ශක්තිමත් සහ ස්ථාවර යන්ත්රයක්නිරවද්ය කොටස් සෑදීම සඳහා වැදගත් වේ. එය කම්පන වළක්වා ගැනීමට සහ කොටස් නිවැරදිව සාදා ඇති බව සහතික කිරීමට උපකාරී වේ. හොඳ සිසිලන පද්ධති මෙවලම් දිගු කල් පවතිනු ඇත.
ඔබේ CNC යන්ත්රය සඳහා නිෂ්පාදන අවශ්යතා නිර්වචනය කිරීම
CNC යන්ත්රයක් තෝරා ගැනීමට පෙර නිෂ්පාදකයින් නිෂ්පාදන අවශ්යතා පැහැදිලිව නිර්වචනය කළ යුතුය. මෙම මූලික පියවර මඟින් තෝරාගත් උපකරණ මෙහෙයුම් ඉලක්ක සමඟ පරිපූර්ණ ලෙස පෙළගැසී ඇති බව සහතික කෙරේ.
එන්ජින් කොටස් ජ්යාමිතිය සහ ද්රව්ය විශ්ලේෂණය කිරීම
එන්ජින් කොටස් ජ්යාමිතිය යන්ත්ර තේරීමට සැලකිය යුතු ලෙස බලපායි. පරිපූර්ණ හෝ පාහේ පරිපූර්ණ කොටස් සහිත කොටස්භ්රමණ සමමිතිය, පතුවළ හෝ දඬු වැනි, CNC හැරවීම සඳහා කදිම වේ. ප්රතිවිරුද්ධව, සංකීර්ණ වක්ර, තියුණු කොන් හෝ සමමිතික නොවන ලක්ෂණ සඳහා CNC ඇඹරීම අවශ්ය වේ. සංකීර්ණ 3D හැඩතල, කුහර හෝ සමෝච්ඡ මතුපිට සඳහා,බහු-අක්ෂ ඇඹරීමඅත්යවශ්යයි. පහත සඳහන් විශේෂිත විශේෂාංග සලකා බලන්න:
- පෝටින් කිරීම සහ ඔප දැමීම: වායු ප්රවාහය උපරිම කිරීම සඳහා තොටුපළ නැවත හැඩගැස්වීම, රළු ස්ථාන සුමට කිරීම සහ දාර මිශ්ර කිරීම.
- කපාට සහ ආසන යන්ත්රෝපකරණ: කපාට ආසනවල නිරවද්ය කෝණ කැපීම සහ සුමට සංක්රාන්ති සඳහා බඳුන් කැපීම සිදු කිරීම.
- දහන කුටීර හැඩගැස්වීම: කාර්යක්ෂම වායු ප්රවාහය සහ ඉන්ධන දහනය සඳහා කුටීර හැඩය ප්රශස්ත කිරීම.
- තට්ටුව නැවත මතුපිටට දැමීම: නිශ්චිත තට්ටුවේ උස සාක්ෂාත් කර ගැනීම සහ V-වර්ගයේ කුට්ටි මත සමාන්තරකරණය සහතික කිරීම.
- සිලින්ඩර අධික ලෙස සිදුරු කිරීම/ඔප දැමීම: නිශ්චිත පිරිවිතරයන්ට අනුව සිදුරු මධ්ය රේඛා නිවැරදි කිරීම.
ද්රව්යමය ගුණාංග යන්ත්රෝපකරණ ක්රියාවලීන් ද නියම කරයි.ඇලුමිනියම් යන්ත්ර පහසුවෙන් වැඩි වේගයකින් සහ අඩු බලයකින් ක්රියාත්මක වේ, හොඳ මෙවලම් ආයු කාලයක් ලබා දෙයි. කෙසේ වෙතත්, වාත්තු යකඩ, යන්ත්ර වෙනස් ලෙස. ග්රැෆයිට් චිප් බ්රේකර් ලෙස ක්රියා කරන නිසා අළු යකඩ සාපේක්ෂව පහසුය. ඩක්ටයිල් යකඩ වඩා අමාරු වන අතර විවිධ මෙවලම් අවශ්ය වේ.පහත වගුවප්රධාන වෙනස්කම් ඉස්මතු කරයි:
| දේපළ | වාත්තු ඇලුමිනියම් | වාත්තු යකඩ |
|---|---|---|
| යන්ත්රෝපකරණ හැකියාව | යන්ත්රගත කිරීමට පහසුය, කැපුම් බලය අඩු වේ, මෙවලම් ගෙවී යාම අඩු වේ. | අභියෝගාත්මක, ඉහළ දෘඪතාව, වේගවත් මෙවලම් ඇඳීම. |
| මෙවලම් පළඳනාව | මෙවලම් ගෙවී යාම අඩු වීම, මෙවලම් ආයු කාලය දීර්ඝ වීම. | මෙවලම් වේගයෙන් ගෙවී යාම, මෙවලම් පිරිවැය වැඩි වීම. |
| කැපුම් බලවේග | කැපුම් බලවේග අඩු වීම. | ඉහළ කැපුම් බලයන්. |
| නිෂ්පාදන කාර්යක්ෂමතාව | වේගවත් යන්ත්රෝපකරණ වේගය. | මන්දගාමී යන්ත්රෝපකරණ වේගයන් අවශ්ය විය හැකිය. |
අවශ්ය නිෂ්පාදන පරිමාව සහ චක්රීය වේලාවන් තීරණය කිරීම
නිෂ්පාදන පරිමාව සහ අපේක්ෂිත චක්ර කාලයන් යන්ත්ර ධාරිතාව සහ ස්වයංක්රීයකරණ මට්ටම් කෙරෙහි සෘජුවම බලපායි.ඉහළ පරිමාණ නිෂ්පාදනයඅවම අක්රීය කාලයක් සහිතව අඛණ්ඩව ක්රියාත්මක විය හැකි යන්ත්ර අවශ්ය වේ. නිෂ්පාදකයින් මාරුවකට, දිනකට හෝ සතියකට අවශ්ය කොටස් ගණන ගණනය කළ යුතුය. මෙම ගණනය කිරීම අවශ්ය යන්ත්ර වේගය, මෙවලම් වෙනස් කිරීමේ කාර්යක්ෂමතාව සහ ස්වයංක්රීය පැටවීමේ/බෑමේ පද්ධති සඳහා විභවය තීරණය කිරීමට උපකාරී වේ. නිෂ්පාදන ඉලක්ක සපුරා ගැනීම සහ ප්රතිදානය ප්රශස්ත කිරීම සඳහා කාර්යක්ෂම චක්ර කාලයන් ඉතා වැදගත් වේ.
නිරවද්යතාවය සහ මතුපිට නිම කිරීමේ අවශ්යතා නියම කිරීම
ප්රශස්ත ක්රියාකාරිත්වය සහ කල්පැවැත්ම සඳහා එන්ජින් සංරචක සඳහා ඉහළ නිරවද්යතාවයක් සහ නිශ්චිත මතුපිට නිමාවක් අවශ්ය වේ. දොඹකර වැනි තීරණාත්මක කොටස් සඳහා සුවිශේෂී මතුපිට ගුණාත්මකභාවය අවශ්ය වේ. දොඹකර සඳහා, මතුපිට රළුබව (Ra) සාමාන්යයෙන් පහත අගයන් සඳහා ඉලක්ක කරයි0.2 µmඔප දැමීමේ ක්රියාවලිය අතරතුර. මෙම නිමාවේ මට්ටම ඝර්ෂණය අවම කරයි, ගෙවී යාම අඩු කරයි, සහ නිසි මුද්රා තැබීම සහතික කරයි. මෙම අවශ්යතා නියම කිරීම මඟින් අපේක්ෂිත ඉවසීම් සහ මතුපිට ගුණාත්මකභාවය ලබා ගැනීම සඳහා අවශ්ය දෘඪතාව, ස්පින්ඩල් නිරවද්යතාවය සහ මෙවලම් හැකියාවන් සහිත CNC යන්ත්රයක් තෝරා ගැනීමට මඟ පෙන්වයි.
අධි-පරිමා එන්ජින් කොටස් සඳහා යතුරු CNC යන්ත්ර වර්ග
කාර්යක්ෂම ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනය සඳහා සුදුසු CNC යන්ත්ර වර්ගය තෝරා ගැනීම ඉතා වැදගත් වේ. විවිධ යන්ත්ර වින්යාසයන් නිශ්චිත සංරචක ජ්යාමිතිය සහ නිෂ්පාදන අවශ්යතා සඳහා සුවිශේෂී වාසි ලබා දෙයි.
එන්ජින් බ්ලොක් සහ හිස් සඳහා තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන
බ්ලොක් සහ හිස් වැනි විශාල, සංකීර්ණ එන්ජින් සංරචක යන්ත්රෝපකරණ සඳහා තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) අත්යවශ්ය වේ. මෙම යන්ත්ර විශිෂ්ටයි.බහු පාර්ශ්වික යන්ත්රෝපකරණ, එවැනි කොටස් සඳහා තීරණාත්මක හැකියාවක්. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් (VMC) සාමාන්යයෙන් බහු-පාර්ශ්වික කොටසක් චලනය කිරීමට ක්රියාකරුවෙකුට අවශ්ය වේ.හත් වතාවක් හෝ ඊට වැඩි ගණනක්. මෙය ශ්රම පිරිවැය වැඩි කරයි, සැලකිය යුතු ස්පින්ඩල් අක්රීය කාලයක් ඇති කරයි, සහ දෝෂ සඳහා විභවය වැඩි කරයි. ඊට වෙනස්ව, HMC එකක් ක්රියාකරු ස්පර්ශ තුනකට වඩා නොගෙන හය-පාර්ශ්වික කොටසක් හසුරුවයි. මෙය කොටස් හැසිරවීම සැලකිය යුතු ලෙස අඩු කරයි, ස්පින්ඩල් අක්රීය කාලයක් අවම කරයි, සහ යාන්ත්රික හෝ මානව දෝෂ අවදානම අඩු කරයි, එය කාර්යක්ෂමතාව සහ ලාභදායීතාවය වැඩි කිරීමට දායක වේ.
HMC ප්රධාන වාසි කිහිපයක් ලබා දෙයි:
- බහු පාර්ශ්වික යන්ත්රෝපකරණ:HMC සාමාන්යයෙන් අක්ෂ ගණනාවක් (3-5) ඇති අතර එමඟින් බහු මුහුණු මත යන්ත්රෝපකරණ මෙහෙයුම් සක්රීය කරයි. එන්ජින් බ්ලොක් වැනි සංකීර්ණ කොටස් සඳහා මෙය ඉතා වැදගත් වේ.
- වැඩිදියුණු කළ ඵලදායිතාව:ද්විත්ව පැලට් HMC මඟින් බහු වැඩ කොටස් එකවර සහ අඛණ්ඩව හැසිරවීමට ඉඩ සලසන අතර එමඟින් කාර්යක්ෂමතාව වැඩි දියුණු වේ.
- වැඩිදියුණු කළ චිප් කළමනාකරණය:HMC වල ඇති සුවිශේෂී දිශානතිය සහ ආකර්ෂණීය චිප් ඉවත් කිරීමේ යාන්ත්රණයන් මඟින් සමුච්චිත කොටස් කාර්යක්ෂමව ඉවත් කිරීම සහතික කෙරේ. මෙය යන්ත්රෝපකරණ අතරතුර ඇඟිලි ගැසීම් වළක්වයි.
- වැඩිදියුණු කළ දෘඪතාව:HMC වල අද්විතීය වින්යාසය දෘඪතාව සපයයි. මෙමගින් එන්ජින් බ්ලොක් වැනි බර කොටස් ආරක්ෂිතව රඳවා තබා ගැනීමටත්, යන්ත්රෝපකරණ අතරතුර බලය ඒකාකාරව බෙදා හැරීමටත් ඉඩ සලසයි.
- වැඩිදියුණු කළ නිරවද්යතාවය:HMC වල දෘඩ ස්පින්ඩලයක් අඩංගු වන අතර එමඟින් අසමසම නිරවද්යතාවයකින් වෙනස් යන්ත්රෝපකරණ මෙහෙයුම් සිදු කිරීමට ඒවාට හැකියාව ලැබේ.
සාපේක්ෂව කුඩා හා සැහැල්ලු වැඩ කොටස් වලට කැමති VMC මෙන් නොව, HMC යන්ත්ර විශාල හා බර වැඩ කොටස් සඳහා ද පහසුකම් සපයයි.සොහොන් ගල් සවිකිරීම්, මෙවලම් කුට්ටි ලෙසද හැඳින්වේ, බහුලව භාවිතා වේ. ඒවා සිරස් බ්ලොක් එකක විවිධ මුහුණුවල බහු වැඩ කොටස් සවි කිරීමට පහසුකම් සපයන අතර, එකවර හෝ අනුක්රමික යන්ත්රෝපකරණ සඳහා ඉඩ සලසයි. මෙම ක්රමය මඟින් අක්රීය කාලය ඵලදායී ලෙස අවම කරන අතර ඵලදායිතාව වැඩි කරයි, ඒවා ඉහළ පරිමාවකින් යුත් නිෂ්පාදනය සඳහා සුදුසු වේ.පැලට් මාරු කරන්නන්HMC වල බොහෝ විට දක්නට ලැබෙන දියුණු වැඩ රඳවා ගැනීමේ විසඳුමක් නියෝජනය කරයි. ඒවා බලයෙන් ක්රියාත්මක වන මෙවලම් තහඩු ලෙස ක්රියා කරන අතර, යන්ත්රය තවත් එකක ක්රියාකාරීව ක්රියා කරන අතරතුර ක්රියාකරුවන්ට නව පැලට් සැකසීමට හැකියාව ලබා දෙයි. මෙම පද්ධතිය යන්ත්රෝපකරණ ප්රදේශය තුළට සහ පිටතට පැලට් චක්රීය කිරීමෙන් යන්ත්ර අක්රිය කාලය අවම කරයි, යන්ත්රෝපකරණ මෙහෙයුම් සමඟ සමාන්තරව සැකසීමට ඉඩ සලසයි. දිගු නොසැලකිලිමත් ක්රියාකාරිත්වය සඳහා 'පැලට් තටාක' සමහර පද්ධතිවලට ඇතුළත් වන අතර එය ඉහළ ස්වයංක්රීයකරණ මට්ටම්වලට දායක වේ. 4 වන අක්ෂයක්, සාමාන්යයෙන් භ්රමණ අක්ෂයක් ඒකාබද්ධ කිරීම, HMC සඳහා වටිනා වැඩ රඳවා ගැනීමේ උපාය මාර්ගයකි. මෙම අක්ෂය, බොහෝ විට X හෝ Y අක්ෂයට සමාන්තරව සිටගෙන, වැඩි නිෂ්කාශනයක් ලබා දෙයි. එය නව කොටස් දිශානතියට ඉඩ සලසයි, අතින් පෙරලීමකින් තොරව අඛණ්ඩ මහා පරිමාණ නිෂ්පාදනය සඳහා වැඩ කොටසක වැඩි පැතිවලට ප්රවේශ වීමට ඉඩ සලසයි. ඊට අමතරව, එය 4 වන අක්ෂය වටා පෙළගස්වා ඇති බහු කොටස් යන්ත්රගත කිරීමට පහසුකම් සපයයි.
සංකීර්ණ සංරචක සඳහා බහු-අක්ෂ CNC යන්ත්ර
බහු-අක්ෂ CNC යන්ත්ර, විශේෂයෙන්5-අක්ෂ පද්ධති, සංකීර්ණ ජ්යාමිතීන් සහිත සංකීර්ණ එන්ජින් සංරචක නිෂ්පාදනය සඳහා අත්යවශ්ය වේ. මෙම යන්ත්ර සාම්ප්රදායික 3-අක්ෂ යන්ත්රවලට වඩා සැලකිය යුතු ඵලදායිතා වාසි ලබා දෙයි. උදාහරණයක් ලෙස, ඒවාට යන්ත්රෝපකරණ ක්රියාවලීන් අඩු කළ හැකිය.13 සිට 5 දක්වාඑන්ජින් ආවරණයක් සඳහා. ඔවුන් එකම කොටස සඳහා නිෂ්පාදන චක්රය පැය 72 සිට පැය 28 දක්වා කෙටි කරයි.
සංකීර්ණ එන්ජින් සංරචක 5-අක්ෂ යන්ත්රෝපකරණයෙන් බොහෝ සෙයින් ප්රයෝජන ලබයි:
- ටර්බයින් තල:මෙම කොටස්වල අඛණ්ඩ මතුපිට සංක්රාන්ති අවශ්ය වන සංකීර්ණ වායු තීරු ජ්යාමිතීන් ඇත. සාම්ප්රදායික ක්රමවලට නිසි කැපුම් කෝණ ලබා ගත නොහැකි අතර, එමඟින් මතුපිට නිමාවන් සහ මාන නිරවද්යතාවය අඩපණ වේ.
- එන්ජින් සංරචක:ඉන්ටේක් මැනිෆෝල්ඩ්, සිලින්ඩර හිස් සහ ටර්බෝචාජර් නිවාස ඒවායේ සංයෝග වක්ර සහ බහු යන්ත්රගත පෘෂ්ඨ සඳහා 5-අක්ෂ හැකියාවන් භාවිතා කරයි. මේවාට සංකීර්ණ යන්ත්රෝපකරණ ප්රවේශයන් අවශ්ය වේ.
- ටර්බෝචාජර් රෝද:මෙම සංරචක සඳහා පරිපූර්ණ වායු ප්රවාහ මාර්ග සහ සැහැල්ලු, ශක්තිමත් කොටස් අවශ්ය වේ.
- අභිරුචි බහුවිධ:පරිපූර්ණ වායු ප්රවාහ මාර්ග සාක්ෂාත් කර ගැනීම සඳහා ඉහළ කාර්යසාධනයක් සහිත එන්ජින්වලට අභිරුචි බහුවිධ අවශ්ය වේ.
බහු-අක්ෂ යන්ත්ර බොහෝ වාසි ලබා දෙයි:
- තනි සැකසුම් යන්ත්රෝපකරණ මඟින් සංකීර්ණ කොටස් සඳහා සැකසුම් අඩු කරයි, නිෂ්පාදන කාලය සහ ගුණාත්මකභාවය වැඩි දියුණු කරයි.
- සවිකිරීම් අඩු කිරීමෙන් විශේෂ සවිකිරීම් සඳහා ඇති අවශ්යතාවය ඉවත් කරයි හෝ අඩු කරයි, එමඟින් කාලය සහ මිනිස් බලය ඉතිරි වේ.
- වඩාත් සංකීර්ණ හැඩතල යන්ත්රගත කිරීමේ හැකියාව අද්විතීය මෙවලම් මාර්ග සහ සංකීර්ණ ජ්යාමිතීන් සඳහා වැඩි නිරවද්යතාවයක් ලබා දෙයි.
- කෙටි කැපුම් මෙවලම් මඟින් වැඩි කැපුම් වේගයක්, අඩු මෙවලම් කම්පනයක්, වඩා හොඳ මතුපිට නිමාවක් සහ අඩු මෙවලම් අපගමනය සක්රීය කරයි.
- කෙටි මෙවලම් වලින් අඩු කම්පනයක් සහ භ්රමණය වන මේස/ස්පින්ඩල් වලින් ස්ථාවර කැපුම් හරහා වඩා හොඳ මතුපිට නිමාවක් ලබා ගත හැකිය.
- කැපුම් මෙවලම මතුපිටට ලම්බකව පිහිටා ඇති නිසා, එක් පාස් එකකට වැඩි ද්රව්ය ඉවත් කිරීමට සහ චක්ර කාලය අඩු කිරීමට ඉඩ සලසන නිසා, ද්රව්ය ඉවත් කිරීම වේගවත් වේ.
- සැකසුම් සහ සවිකිරීම් අඩු වීම නිසා එක් කොටසකට ශ්රම පිරිවැය අඩු වන අතර, එමඟින් එක් යන්ත්රෝපකරණ ශිල්පියෙකුට සීමිත අවධානයකින් බහු යන්ත්ර ක්රියාත්මක කිරීමට ඉඩ සලසයි.
- අඩු ඊයම් කාලයන්, සැකසුම් අඩු වීම නිසා, කාලයෙන් කොටසකින් කොටස් නිපදවයි.
- බහු සැකසුම් සඳහා හෝ විවිධ යන්ත්ර හරහා කොටස ගෙනයාමේ අවශ්යතාවය ඉවත් කිරීමෙන් ඉහළ කොටස් නිරවද්යතාවයක් ලබා ගත හැකිය.
- එක් 5-අක්ෂ යන්ත්රයකට 3-අක්ෂ යන්ත්ර කිහිපයක් ප්රතිස්ථාපනය කළ හැකි බැවින්, බිම් අවකාශය වැඩිදියුණු වේ.
- වැඩිදියුණු කළ මෙවලම් ආයු කාලය, අඩු සීරීම්, අඩු සවිකිරීම් සහ වඩා හොඳ බිම් ඉඩ ප්රයෝජනය හේතුවෙන් පිරිවැය ඉතිරිකිරීම් සහ වේගවත් ROI ලැබේ.
භ්රමණ කොටස් සඳහා හැරවුම් මධ්යස්ථාන සහ මෝල්-හැරවුම් යන්ත්ර
භ්රමණ සමමිතිය සහිත එන්ජින් කොටස් සඳහා, නිෂ්පාදකයින් හැරවුම් මධ්යස්ථාන සහ මෝල්-හැරවුම් යන්ත්ර අතර තෝරා ගනී. ඉහළ පරිමාවකින් යුත් නිෂ්පාදනය සඳහා එක් එක් සුවිශේෂී හැකියාවන් ලබා දෙයි.
| විශේෂාංගය/හැකියාව | හැරවුම් මධ්යස්ථානය | මෝල්-හැරවුම් යන්ත්රය |
|---|---|---|
| ප්රාථමික කාර්යය | භ්රමණ සමමිතිය පිළිබඳ විශේෂඥතාවක් ඇති අතර, නිරවද්ය විෂ්කම්භයන්, ටේපර් සහ නූල් නිපදවයි. | හැරවුම් සහ සම්පූර්ණ ඇඹරුම් හැකියාවන් ඒකාබද්ධ කරයි. |
| ප්රධාන ක්රියාවලි | හැරීම (මුහුණට මුහුණලා, සමෝච්ඡය, කෙළින් හැරීම), කම්මැලි වීම, නූල් දැමීම. | සියලුම හැරවුම් ක්රියාවලීන් සහ ඇඹරුම් මෙහෙයුම් (සමෝච්ඡ ඇඹරීම, සාක්කු කිරීම, මධ්යයෙන් පිටත විදුම්). |
| මධ්යස්ථාන හැර වෙනත් විශේෂාංග | භ්රමණ මධ්ය රේඛාවෙන් විශේෂාංග ඕෆ්සෙට් කිරීම පහසුවෙන් නිපදවිය නොහැක (සජීවී මෙවලම් සහ Y-අක්ෂය සමඟ සන්නද්ධ නොවේ නම්). | සජීවී මෙවලම් සහ Y-අක්ෂ හැකියාවන් භාවිතයෙන් මධ්යයෙන් පිටත විශේෂාංග නිපදවිය හැක. |
| මෙවලම් කිරීම | සම්මත හැරවුම් මෙවලම්. | සජීවී මෙවලම් (අවසන් මෝල් සහ සරඹ සඳහා භ්රමණය වන ස්පින්ඩල්). |
| අක්ෂ | සාමාන්යයෙන් මානයන් 2 (X සහ Z); උසස් මාදිලි C-අක්ෂය සහ Y-අක්ෂය එකතු කළ හැක. | මධ්යයෙන් පිටත යන්ත්රෝපකරණ සඳහා X, Z, C-අක්ෂය සහ Y-අක්ෂය ඇතුළත් වේ. |
| සැකසුම් කාර්යක්ෂමතාව | සරල සිලින්ඩරාකාර කොටස් සඳහා ඉක්මන් සැකසුම්; සරල භ්රමණ සංරචකවල ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයේදී විශිෂ්ටයි. | හැරවීම සහ ඇඹරීම යන දෙකම අවශ්ය වන කොටස් එක් කලම්පයකින් නිම කළ හැකි බැවින් සැකසුම් අඩු කර ඇත. |
| කොටස් සංකීර්ණතාව | බුෂිං, පතුවළ, බෝල්ට්, එන්ජින් පිස්ටන් සහ සම්බන්ධක වැනි සම්මත, සමමිතික සංරචක සඳහා වඩාත් සුදුසුය. | හැරවීම සහ ඇඹරීම යන දෙකම අවශ්ය වන සංකීර්ණ කොටස් සඳහා, බොහෝ විට අභ්යවකාශ, වෛද්ය සහ විශේෂිත යන්ත්රෝපකරණ සඳහා වඩාත් සුදුසුය. |
| දෝෂ අඩු කිරීම | සරල කොටස් සඳහා අඩු අවදානම. | කොටස් මාරු කිරීම් සහ නැවත නැවත සිදු කරන නොගැලපීම් ඉවත් කිරීමෙන් දෝෂ සැලකිය යුතු ලෙස අඩු කරයි. |
| ප්රතිදානය | සරල, ඉහළ පරිමාවක් සහිත කොටස් සඳහා ඉහළ. | බහු කාර්යයන් සහ අඩු චක්ර කාලයන් හේතුවෙන් සංකීර්ණ කොටස් සඳහා ප්රතිදානය වැඩි වීම. |
| පිරිවැය | සාමාන්යයෙන් ආරම්භක පිරිවැය අඩුය. | සැලකිය යුතු ලෙස ඉහළ ආරම්භක පිරිවැය, නමුත් ඉහළ වටිනාකමක් ඇති සංරචක සඳහා කාර්යක්ෂමතා වාසි මගින් යුක්ති සහගත වේ. |
| එන්ජින් කොටස් යෝග්යතාවය | පිස්ටන් (සම්මත, සමමිතික සංරචකවල මහා පරිමාණ නිෂ්පාදනය) වැනි මූලික භ්රමණ එන්ජින් කොටස් සඳහා විශිෂ්ටයි. | හැරවුම් සහ ඇඹරුම් විශේෂාංග දෙකම අවශ්ය විය හැකි සංකීර්ණ භ්රමණ එන්ජින් කොටස් සඳහා ප්රයෝජනවත් වන අතර ඒවා තනි සැකසුමකින් සම්පූර්ණ කරයි. |
හැරවුම් මධ්යස්ථාන එන්ජින් පිස්ටන් වැනි කොටස් සඳහා නිරවද්ය විෂ්කම්භයන්, ටේපර් සහ නූල් නිෂ්පාදනය කිරීම සඳහා විශේෂිත වේ. ඒවා සරල භ්රමණ සංරචකවල ඉහළ පරිමාවකින් නිෂ්පාදනය කිරීමේදී විශිෂ්ටයි. මෝල්-හැරවුම් යන්ත්ර හැරවුම් සහ සම්පූර්ණ ඇඹරුම් හැකියාවන් ඒකාබද්ධ කරයි. ඔවුන් සියලුම හැරවුම් ක්රියාවලීන් සහ සමෝච්ඡ ඇඹරීම, සාක්කු කිරීම සහ ඕෆ්-සෙන්ටර් විදීම වැනි ඇඹරුම් මෙහෙයුම් සිදු කරයි. සජීවී මෙවලම් සහ Y-අක්ෂ හැකියාවන් භාවිතයෙන් ඕෆ්-සෙන්ටර් විශේෂාංග නිෂ්පාදනය කිරීමට මෙය ඔවුන්ට ඉඩ සලසයි. මෝල්-හැරවුම් යන්ත්ර කොටස් මාරු කිරීම් සහ නැවත චක්රීය කිරීමේ නොගැලපීම් ඉවත් කිරීමෙන් දෝෂ සැලකිය යුතු ලෙස අඩු කරයි. බහුකාර්ය සහ අඩු චක්ර කාලයන් හේතුවෙන් සංකීර්ණ කොටස් සඳහා ඒවා වැඩි ප්රතිදානයක් ලබා දෙයි. මෝල්-හැරවුම් යන්ත්රයකට සැලකිය යුතු ලෙස ඉහළ ආරම්භක පිරිවැයක් ඇති අතර, ඉහළ වටිනාකමක් ඇති සංරචක සඳහා එහි කාර්යක්ෂමතා ලාභ බොහෝ විට ආයෝජනය සාධාරණීකරණය කරයි.
කැපවූ නිෂ්පාදන රේඛා සහ පැලට් පද්ධති
කැපවූ නිෂ්පාදන මාර්ග සහ ඒකාබද්ධ පැලට් පද්ධති ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනය සඳහා කාර්යක්ෂමතාවයේ උච්චතම අවස්ථාව නියෝජනය කරයි. මෙම පද්ධති තනි නිෂ්පාදනයක් හෝ සමාන නිෂ්පාදන පවුලක අඛණ්ඩ, බාධාවකින් තොරව නිෂ්පාදනය සඳහා විශේෂයෙන් නිර්මාණය කර ඇත. ඒවා අමුද්රව්ය ආදානයේ සිට නිමි කොටස් ප්රතිදානය දක්වා සමස්ත නිෂ්පාදන ක්රියාවලියම විධිමත් කරයි. මෙම රේඛාවල තීරණාත්මක අංගයක් වන පැලට් පද්ධති, විවිධ යන්ත්රෝපකරණ මධ්යස්ථාන අතර වැඩ කොටස් ස්වයංක්රීයව ප්රවාහනය කරයි. මෙය අතින් හැසිරවීම ඉවත් කරන අතර ඵලදායී නොවන කාලය සැලකිය යුතු ලෙස අඩු කරයි.
උසස් පැලට් පද්ධති සමඟ කැපවූ නිෂ්පාදන රේඛා ඒකාබද්ධ කිරීම නිෂ්පාදකයින්ට සැලකිය යුතු වාසි ලබා දෙයි. මෙම පද්ධති බහු ක්රියාවලීන් එක් ඒකාබද්ධ ඒකකයකට ඒකාබද්ධ කරයි. මෙය සමස්ත පියසටහන නාටකාකාර ලෙස අඩු කරයි, බිම් ඉඩ ඉතිරි කරයි. එවැනි ඒකාබද්ධ කිරීම වෙනම ස්ථාන අතර පැලට් ගෙනයාමේදී ඇතිවන බාධක ද ඉවත් කරයි. මෙය සෘජුවම ප්රතිදානය වැඩි කිරීමට හේතු වේ. තවද, මෙම පද්ධති වැඩි දියුණු කළ බර අඛණ්ඩතාව සහතික කරයි. ඔවුන් එක් සුමට ක්රියාවලියක් තුළ ආරක්ෂිත, ස්ථාවර සහ කාලගුණයට ඔරොත්තු දෙන නැව්ගත කිරීමේ ඒකක නිර්මාණය කරයි.
නිෂ්පාදකයින් ද අඩු ද්රව්ය පිරිවැයක් දකිති. උදාහරණයක් ලෙස, ස්ට්රෙච් හුඩ් තාක්ෂණයට පැරණි ඔතා ගැනීමේ ක්රමවලට වඩා 10% ක් දක්වා අඩු පටලයක් භාවිතා කළ හැකිය. මෙය සැබෑ ඉතිරිකිරීම් ඇති කරයි. ද්රව්ය ඉතිරිකිරීම් වලට අමතරව, මෙම පද්ධති ශ්රම පිරිවැය අඩු කරයි. සමාගම්වලට භෞතික වශයෙන් ඉල්ලා සිටින ගොඩගැසීමේ රැකියාවලින් සේවකයින් පහසුකම තුළ වඩා වටිනා භූමිකාවන්ට නැවත පැවරිය හැකිය. ඔවුන් නිෂ්පාදන හානිය ද අවම කරයි. විශේෂඥයන් විසින් සාදන ලද, ස්ථාවර බර මාරු නොවේ හෝ තලා දමන්නේ නැත. මෙය භාණ්ඩ ඔවුන්ගේ අවසාන ගමනාන්තය දක්වාම ආරක්ෂා කරයි. ප්රශස්ත ද්රව්ය භාවිතය තවත් ප්රතිලාභයකි. ඒකාබද්ධ ඔතා සහ හුඩින් පද්ධති හරියටම නිවැරදි පටල ප්රමාණය යොදයි. මෙය නාස්තිය කපා හරින අතර පරිභෝජන ද්රව්ය සඳහා වියදම් අඩු කරයි.
සැබෑ ක්රීඩාව වෙනස් කරන්නා වන්නේප්රතිදාන අනුකූලතාව. පැලටිකරණ ක්රියාවලිය ස්වයංක්රීය කිරීමෙන්, ඔබ පුරෝකථනය කළ හැකි සහ විශ්වාසදායක වැඩ ප්රවාහයක් නිර්මාණය කරයි. ඔබ අත්යවශ්යයෙන්ම මෙහෙයුම් ප්රමාදයන් සඳහා වඩාත් පොදු මූලාශ්රවලින් එකක් ඉවත් කරමින්, ඔබේ සම්පූර්ණ සැපයුම් දාමය හොඳින් තෙල් දැමූ යන්ත්රයක් මෙන් ක්රියාත්මක වන බවට වග බලා ගනී.
සාම්ප්රදායික ස්ථර පැලටිසර් වලට සමාන විශේෂාංග භාවිතා කරන කැපවූ නිෂ්පාදන රේඛා, නිශ්චිත නිෂ්පාදන අවස්ථා සඳහා ඉතා ඵලදායී වේ. මෙම පද්ධති ඉහළ පරිමාවක් සහිත, අඩු මිශ්ර පරිසරයන් සහ කැපවූ නිෂ්පාදන රේඛා සඳහා වඩාත් සුදුසුය. ඒවා ඉතා ඉහළ සහ ස්ථාවර වේගයක් ලබා දෙයි. ඒවායේ නම්යශීලී බව අඩු වුවද, විවිධ කොටස් සඳහා යාන්ත්රික වෙනස්කම් අවශ්ය වුවද, කල් පවතින නිෂ්පාදන සඳහා ශක්තිමත්, ක්රමානුකූල හැසිරවීමක් සපයයි. ඒවාට සම්මත යාන්ත්රික සහ විදුලි නඩත්තුවක් ද අවශ්ය වේ. මෙම පුළුල් ප්රවේශය එන්ජින් සංරචක සඳහා උපරිම ප්රතිදානය සහ ස්ථාවර ගුණාත්මකභාවය සහතික කරයි.
අධි-පරිමා CNC යන්ත්රයක අත්යවශ්ය ලක්ෂණ
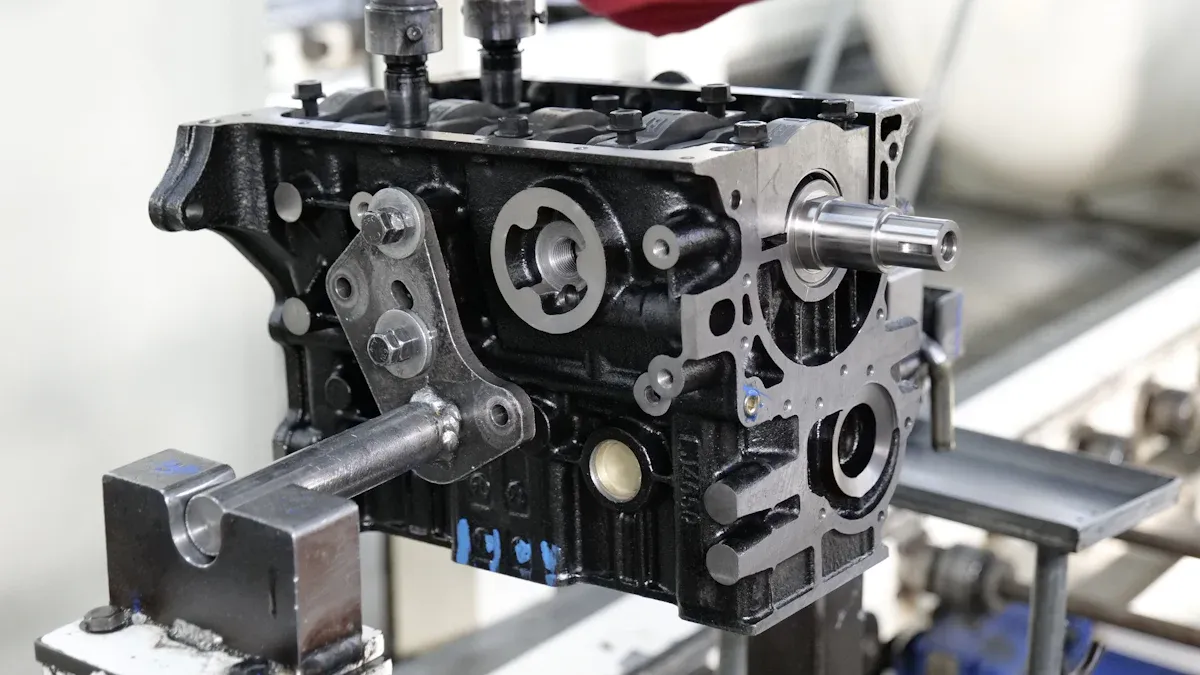
ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනය නිශ්චිත ලක්ෂණ සහිත යන්ත්ර මත රඳා පවතී. මෙම ලක්ෂණ කාර්යක්ෂමතාව, නිරවද්යතාවය සහ අඛණ්ඩ ක්රියාකාරිත්වය සහතික කරයි. උපකරණ තෝරාගැනීමේදී නිෂ්පාදකයින් මෙම හැකියාවන් ප්රවේශමෙන් ඇගයීමට ලක් කළ යුතුය.
ස්වයංක්රීයකරණය සහ රොබෝ විද්යාව ඒකාබද්ධ කිරීම
අධි පරිමාණ එන්ජින් කොටස් නිෂ්පාදනයේ ප්රතිදානය උපරිම කිරීම සඳහා ස්වයංක්රීයකරණය සහ රොබෝ විද්යාව ඒකාබද්ධ කිරීම ඉතා වැදගත් වේ. මෙම තාක්ෂණයන් අතින් ශ්රමය අඩු කරයි, වේගය වැඩි කරයි සහ අනුකූලතාව වැඩි දියුණු කරයි. වැඩ කොටස් පැටවීම සහ බෑම වැනි පුනරාවර්තන කාර්යයන් රොබෝවරු හසුරුවයි. මෙය මිනිස් ක්රියාකරුවන් වඩාත් සංකීර්ණ භූමිකාවන් සඳහා නිදහස් කරයි.
විවිධ වර්ගයේ රොබෝ පද්ධතිනිෂ්පාදන පරිසරයක විවිධ අරමුණු සඳහා සේවය කරයි:
| CNC රොබෝ වර්ගය | මූලික ලක්ෂණ | සාමාන්ය යෙදුම් (පැටවීම/බෑම සඳහා අදාළ) |
|---|---|---|
| සන්ධි රොබෝවරු | බහු සන්ධි (අක්ෂ 6ක් හෝ වැඩි ගණනක්), ඉහළ නම්යශීලීභාවය | සංකීර්ණ ගමන් පථ යන්ත්රෝපකරණ, ද්රව්ය හැසිරවීම |
| කාටිසියානු (ගැන්ට්රි) රොබෝවරු | X/Y/Z අක්ෂවල රේඛීය චලනය, ඉහළ දෘඩතාව, ශක්තිමත් බර පැටවීමේ ධාරිතාව | විශාල වැඩ කොටස් හැසිරවීම, පැටවීම/බෑම |
| සහයෝගී රොබෝවරු (කොබොට්ස්) | ආරක්ෂිත මානව-රොබෝ සහයෝගීතාවය, ඒකාබද්ධ බල/ව්යවර්ථ සංවේදක, සරල ක්රමලේඛනය | යන්ත්ර නඩත්තු කිරීම (CNC යන්ත්ර පැටවීම/බෑම) |
| සිලින්ඩරාකාර රොබෝවරු | සිලින්ඩරාකාර ඛණ්ඩාංක පද්ධතිය, භ්රමණ සහ සිරස් චලනය, සංයුක්ත පියසටහන | සිරස් පැටවීම/බෑම, ද්රව්ය හැසිරවීම |
නිෂ්පාදකයින් බොහෝ විට භාවිතා කරයියන්ත්ර නඩත්තුව සඳහා නිශ්චිත රොබෝ වර්ග:
- සහයෝගී රොබෝවරු (කොබොට්ස්): මෙම රොබෝවරු මිනිසුන් සමඟ ආරක්ෂිතව වැඩ කරති. ඒවා යන්ත්ර නඩත්තු කිරීම සඳහා සුදුසු වන අතර, එයට CNC යන්ත්ර පැටවීම සහ බෑම ඇතුළත් වේ.
- සිලින්ඩරාකාර රොබෝවරු: මෙම රොබෝවරු සංරචක හසුරුවති. ඔවුන් නිෂ්පාදනය අතරතුර කොටස් හසුරුවයි, එයින් අදහස් කරන්නේ පැටවීමේ සහ බෑමේ කාර්යයන් ය.
- කාටිසියානු රොබෝවරු (ගැන්ට්රි රොබෝවරු): මෙම රොබෝවරු යන්ත්රවලට ද්රව්ය පැටවීම සහ බෑම සිදු කරති. ඔවුන් නිෂ්පාදන මාර්ගවල විශාල අයිතම ද හසුරුවති.
ස්වයංක්රීය මඟ පෙන්වන වාහන (AGV) සහ සම්ප්රේෂක පද්ධති ද්රව්ය ප්රවාහය තවදුරටත් වැඩි දියුණු කරයි. ඒවා CNC යන්ත්ර සමඟ බාධාවකින් තොරව ඒකාබද්ධ වේ. මෙම පද්ධතිසැලකිය යුතු ප්රතිලාභ:
- වැඩිදියුණු කළ චලන කාර්යක්ෂමතාව: AGVs ද්රව්ය නිශ්චිතවම ප්රවාහනය කරයි. ඒවා වැඩ ප්රවාහ ප්රශස්ත කර අක්රීය කාලය අඩු කරයි.
- සේවකයින්ට ශාරීරිකව එල්ල වන පීඩනය අඩු කිරීම: AGVs පුනරාවර්තන කාර්යයන් හසුරුවයි. මෙය සේවක යහපැවැත්ම වැඩිදියුණු කරයි. එය කාර්ය මණ්ඩලයට සංකීර්ණ කාර්යයන් කෙරෙහි අවධානය යොමු කිරීමට ද ඉඩ සලසයි.
- වැඩිදියුණු කළ නිරවද්යතාවය සහ ආරක්ෂාව: අතින් ප්රවාහනය හෝ ෆෝක්ලිෆ්ට් වලට සාපේක්ෂව AGVs වැඩි නිරවද්යතාවයක් සහ ආරක්ෂාවක් ලබා දෙයි.
ද්රව්ය ප්රවාහය ස්වයංක්රීය කිරීම සඳහා වාහක පද්ධති ද අත්යවශ්ය වේ.:
- ද්රව්ය ප්රවාහය ස්වයංක්රීය කිරීම: වාහක මඟින් CNC යන්ත්ර තුළට සහ පිටතට කොටස් ගෙන යයි. ඒවා බාධක වළක්වයි.
- පටි වාහක: මේවා කුඩා හා මධ්යම ප්රමාණයේ කොටස් සඳහා වඩාත් සුදුසු වේ. මතුපිට ආරක්ෂාව වැදගත් වන විට ඒවා විශේෂයෙන් ප්රයෝජනවත් වේ.
- රෝලර් වාහක: මේවා වඩා බර සංරචක හෝ සවිකිරීම් වලට ගැලපේ. ඒවා පහසුවෙන් රෝල් කළ හැකිය.
- දාම වාහක: මේවා වඩාත් විශාල හෝ ඉහළ උෂ්ණත්ව කොටස් සඳහා වඩාත් හොඳින් ක්රියා කරයි.
- ක්ලීටඩ් හෝ ආනත වාහක: නිෂ්පාදකයින් මේවා දිශානතිය පාලනය කිරීම හෝ උන්නතාංශ වෙනස්කම් සඳහා භාවිතා කරයි.
- චුම්බක හෝ චිප් වාහක: සමහර CNC යෙදුම් සීරීම් හෝ අවශේෂ ද්රව්ය ඉවත් කිරීමට මේවා යොදවයි.
මෙම පද්ධති ඒකාබද්ධ කිරීම මෙහෙයුම් වාසි කිහිපයකට මග පාදයි:
- ශ්රම අවශ්යතා අඩු වීම: ස්වයංක්රීයකරණය අතින් පැටවීම සහ බෑම ප්රතිස්ථාපනය කරයි. මෙය පිරිවැය සහ තුවාල අවදානම අඩු කරයි.
- යන්ත්ර ක්රියා කාලය වැඩි කිරීම: යන්ත්ර අඛණ්ඩව ක්රියාත්මක වන්නේ පුරෝකථනය කළ හැකි චක්ර සමඟිනි. මෙය කොටස් අතර අක්රිය කාලය ඉවත් කරයි.
- වැඩි කළ ප්රතිදානය: යන්ත්ර චක්ර තුළ සූදානම් කිරීමේ කටයුතු ඇතුළත් කිරීමෙන් ප්රතිදානය වැඩි වේ. මේ සඳහා නව යන්ත්ර අවශ්ය නොවේ.
- ආරක්ෂක වැඩිදියුණු කිරීම්: ස්වයංක්රීයකරණය මඟින් නැවත නැවත නැමීම, එසවීම සහ ළඟා වීම ඉවත් කරයි. මෙය සේවා ස්ථාන ආරක්ෂාව වැඩි දියුණු කරයි.
- පරිමාණය කිරීමේ හැකියාව: මොඩියුලර් සහ අතේ ගෙන යා හැකි විසඳුම් මඟින් පහසුකම් හරහා අදියර වශයෙන් ආයෝජනය කිරීමට ඉඩ සලසයි.
ස්පින්ඩල් වේගය, බලය සහ මෙවලම් ධාරිතාව
ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනය සඳහා ස්පින්ඩල් වේගය, බලය සහ මෙවලම් ධාරිතාව ඉතා වැදගත් වේ. ඉහළ ස්පින්ඩල් වේගයන් වේගවත් ද්රව්ය ඉවත් කිරීමේ අනුපාත සඳහා ඉඩ සලසයි. මෙය චක්ර කාලය අඩු කරයි. බලගතු ස්පින්ඩල් ස්ථාවර කැපුම් බලවේග පවත්වා ගනී. ඒවා තද ද්රව්ය පහළට ඇද වැටීමකින් තොරව හසුරුවයි. මෙය ස්ථාවර යන්ත්රෝපකරණ සහතික කරන අතර මෙවලම් අපගමනය වළක්වයි.
මෙවලම් ධාරිතාව යනු යන්ත්රයකට එහි ස්වයංක්රීය මෙවලම් මාරු කරන්නා තුළ තබා ගත හැකි මෙවලම් ගණනයි. විශාල ධාරිතාවක් යනු මෙවලම් වෙනස්කම් සඳහා අඩු අතින් මැදිහත්වීමකි. මෙය යන්ත්ර ක්රියාකාරී කාලය වැඩි කරයි. වේගවත් මෙවලම් වෙනස් කිරීමේ යාන්ත්රණයන් ද කාර්යක්ෂමතාවයට දායක වේ. මෙහෙයුම් අතර ස්පින්ඩලය අක්රියව පවතින කාලය ඒවා අවම කරයි. විවිධ මෙවලම් අවශ්ය වන සංකීර්ණ එන්ජින් කොටස් සඳහා, ප්රමාණවත් මෙවලම් ධාරිතාවක් සහ ඉක්මන් මාරු කිරීම් සහිත යන්ත්රයක් අත්යවශ්ය වේ.
චිප කළමනාකරණය සහ සිසිලන පද්ධති
අඛණ්ඩ, ඉහළ පරිමාවකින් යුත් යන්ත්රෝපකරණ සඳහා ඵලදායී චිප් කළමනාකරණය සහ උසස් සිසිලන පද්ධති අත්යවශ්ය වේ. චිප්ස් හෝ ලෝහ රැවුල කැපීමේ කලාපයෙන් කාර්යක්ෂමව ඉවත් කළ යුතුය. දුර්වල චිප් ඉවත් කිරීම ගැටළු කිහිපයකට මග පාදයි. එය මෙවලම් ඇඳීම, මතුපිට නිමාව පිරිහීම සහ යන්ත්ර හානි පවා ඇති කළ හැකිය.
අධි පීඩන ස්පින්ඩල් හරහා සිසිලන පද්ධති සැලකිය යුතු වාසි ලබා දෙයි:
කැපුම් ප්රදේශයේ තාපය සහ චිප්ස් සැලකිය යුතු ලෙස අඩු කිරීම සැමවිටම දිගු මෙවලම් ආයු කාලයක් සහ අඩු අක්රිය කාලයකට සමාන වේ.
අධි පීඩන සිසිලනකාරකය ඉක්මනින් 'වාෂ්ප බාධකය' හරහා විනිවිද යයි. කැපුම් මෙවලම සහ වැඩ කොටස මත මෙම වාෂ්ප තට්ටුව සාදයි. එය තාප පරිවාරකයක් ලෙස ක්රියා කරයි. මෙවලම වැඩ කොටස සමඟ සම්බන්ධ වන 'උණුසුම් කලාපය' සිසිල් කිරීමෙන්, එය ලෝහ චිප්ස් නිවා දමයි. මෙය ඒවා බිඳෙනසුලු වන අතර පහසුවෙන් ඉවත් කිරීමට හේතු වේ. මෙම ක්රියාවලිය කැපුම් කලාපයෙන් චිප්ස් වහාම ඉවත් කරයි. එය නැවත යන්ත්රෝපකරණ වළක්වයි. මෙය වඩා හොඳ කොටස්, වේගය සහ පෝෂණය වැඩි කිරීමට සහ මෙවලම් ආයු කාලය සැලකිය යුතු ලෙස දීර්ඝ කිරීමට හේතු වේ, බොහෝ විටපස් වතාවක් හෝ ඊට වැඩි ගණනක්.
මෙම පද්ධති බහුවිධ ප්රතිලාභ ලබා දෙයි:
- අඩු මෙවලම් ඇඳීම: අධි පීඩන සිසිලන පද්ධති මඟින් සිසිලනකාරකය කැපුම් කලාපයට හරියටම යොමු කරයි. ඒවා ඵලදායී ලෙස තාපය විසුරුවා හරියි. මෙය මෙවලම අධික උෂ්ණත්වයකට ළඟා වීම වළක්වයි. මේ අනුව, ඒවා මෙවලම් ආයු කාලය දීර්ඝ කරයි.
- වැඩිදියුණු කළ තාප කළමනාකරණය: මෙම පද්ධති කැපුම් දාරයේ ස්ථාවර උෂ්ණත්වයන් පවත්වා ගනී. ඒවා තාප හානිය අවම කරයි. මෙය වේගවත් කැපුම් වේගයන් සඳහා ඉඩ සලසයි.
- කැපුම් වේගය සහ ඵලදායිතාව වැඩි කිරීම: වඩා හොඳ සිසිලනය සහ චිප් ඉවත් කිරීම සමඟින්, අධි පීඩන සිසිලන පද්ධති මඟින් ඉහළ කැපුම් වේගයක් සහ වේගවත් යන්ත්රෝපකරණ චක්ර සක්රීය කරයි.
අධි පීඩන සිසිලන පද්ධතියක් මඟින් චිප්ස් කැපුම් ප්රදේශයෙන් ඉවතට සේදීමෙන් වඩාත් ඵලදායී ලෙස ඉවත් කිරීමට උපකාරී වේ. මෙය මෙවලමට හෝ වැඩ කොටසට හානි කළ හැකි චිප් ගොඩනැගීම වළක්වයි. කැපුම් ප්රදේශය පැහැදිලිව තබා ගැනීමට අමතරව, චිප්ස් කාර්යක්ෂමව ඉවත් කිරීම චිප් නැවත කැපීමේ සම්භාවිතාව අඩු කරයි - මෙවලම මගින් ඉතිරි වූ චිප්ස් නැවත සම්බන්ධ කර ගන්නා ක්රියාවලියක් වන අතර එමඟින් අනවශ්ය ඇඳීම් සහ මතුපිට අඩුපාඩු ඇති වේ. අධි පීඩන සිසිලන පද්ධති සමඟ, චිප්ස් ඉක්මනින් ඉවත් කරනු ලබන අතර, වඩාත් කාර්යක්ෂම යන්ත්රෝපකරණ සඳහා කැපුම් ප්රදේශය පිරිසිදු වේ.
නිසි චිප් සම්ප්රේෂක සහ පෙරහන් පද්ධති අධි පීඩන සිසිලනකාරකයට අනුපූරක වේ. ඒවා අතින් චිප් ඉවත් කිරීමකින් තොරව අඛණ්ඩ ක්රියාකාරිත්වය සහතික කරයි. මෙය පිරිසිදු යන්ත්රෝපකරණ පරිසරයක් පවත්වා ගනී.
නිරවද්යතාවය සඳහා යන්ත්ර දෘඪතාව සහ ස්ථාවරත්වය
ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනයේදී ඉහළ නිරවද්යතාවයක් සහ උසස් මතුපිට නිමාවක් ලබා ගැනීම සඳහා යන්ත්ර දෘඩතාව සහ ස්ථායිතාව ඉතා වැදගත් වේ. දෘඩ යන්ත්රයක් කම්පන සහ විරූපණය අවම කරයි. මෙය තද ඉවසීම් සහ මාන නිරවද්යතාවය සහතික කරයි. නිදසුනක් ලෙස, දෘඩ යන්ත්ර පදනමක් අපගමනය අඩු කරයි, නිෂ්පාදකයින්ට අවම දෝෂ සහිතව පිරිවිතරයන් සපුරාලීමට ඉඩ සලසයි. තවද, උසස් තත්ත්වයේ මතුපිට නිමාවන් නිෂ්පාදනය කිරීම සඳහා දෘඩ යන්ත්රයක් ඉතා වැදගත් වේ. එය මෙවලම් කතාබහ වළක්වන අතර සුමට මෙවලම් චලනය සහතික කරයි. කැඩපතක් වැනි නිමාවක් ලබා ගැනීම සඳහා බොහෝ විට නිශ්චිත පරාමිතීන් අවශ්ය වේ. මේවාට 0.05 mm/rev ට අඩු පෝෂක අනුපාත, 300 SFM ඉක්මවන කැපුම් වේගය සහ ±1% විචලනය තුළ ස්පින්ඩල් වේග ස්ථායිතාව ඇතුළත් වේ.
යන්ත්ර සාදන්නන් ප්රවේශමෙන් ද්රව්ය තෝරා ගැනීම සහ ව්යුහාත්මක නිර්මාණය හරහා අත්තිවාරම් දෘඪතාව ලබා ගනී. යන්ත්ර රාමු සඳහා පොදු ද්රව්ය අතර වාත්තු යකඩ, ඛනිජ සංයුක්ත හෝ වෑල්ඩින් කරන ලද වානේ ඇතුළත් වේ. වාත්තු යකඩ බොහෝ විට එහි විශිෂ්ට කම්පන-තෙත් කිරීමේ ගුණාංග සහ තාප ස්ථායිතාව සඳහා ප්රිය කරයි. ව්යුහාත්මක සැලසුම්වලට රිබ්ඩ් ශක්තිමත් කිරීම්, කොටු ආකාරයේ ව්යුහයන් සහ සමමිතික පිරිසැලසුම් වැනි අංග ඇතුළත් වේ. මෙම සැලසුම් තද බව වැඩි දියුණු කරන අතර තාප විරූපණය අඩු කරයි. නවීන යන්ත්ර නිර්මාණය ආතතිය සහ වික්රියාව අනුකරණය කිරීම සඳහා සීමිත මූලද්රව්ය විශ්ලේෂණය (FEA) භාවිතා කරයි. මෙය ව්යුහය ගතික බර යටතේ නැමීමට සහ ඇඹරීමට ප්රතිරෝධය දක්වන බව සහතික කරයි.
මූලික ව්යුහයෙන් ඔබ්බට, තෙතමනය අඩු කිරීමේ පද්ධති තවදුරටත් ස්ථායිතාව වැඩි දියුණු කරයි. උදාසීන තෙතමනය අඩු කිරීම යනු පොලිමර් කොන්ක්රීට් හෝ තෙතමනය අඩු කිරීමේ පෑඩ් වැනි ද්රව්ය යන්ත්ර ව්යුහයට ඇතුළත් කිරීමයි. මෙම ද්රව්ය කම්පන අවශෝෂණය කරයි. වඩාත් දියුණු යන්ත්ර සක්රීය තෙතමනය අඩු කිරීමේ පද්ධති භාවිතා කරයි. මෙම පද්ධති තත්ය කාලීනව කම්පන හඳුනාගෙන ප්රතිරෝධය දැක්වීමට සංවේදක සහ ක්රියාකාරක භාවිතා කරයි. මෙය සුමට ක්රියාකාරිත්වයට සහ වඩා හොඳ මතුපිට නිමාවකට මග පාදයි.
ස්පින්ඩල් එකලස් කිරීම නිරවද්යතාවය සඳහා තවත් තීරණාත්මක අංගයකි. උසස් තත්ත්වයේ ස්පින්ඩල් වල සෙරමික් දෙමුහුන් බෙයාරිං වැනි නිරවද්ය බෙයාරිං ඇතුළත් වේ. මෙම බෙයාරිං දෘඩතාව සහ වේගය යන දෙකම සපයයි. තාප ස්ථායිතාව ද ඉතා වැදගත් වේ. සිසිලන පද්ධති සහ තාප වන්දි යාන්ත්රණයන් මාන නිරවද්යතාවය පවත්වා ගනී. ඒවා තාපයෙන් ඇතිවන ස්පින්ඩල් දිගුවට ප්රතිරෝධය දක්වයි. සාමාන්යයෙන් අඩු ධාවන පථයක්මයික්රෝන 1 ට අඩු, අවම මෙවලම් අපගමනය සහතික කරයි. දැඩි ඉවසීමේ යෙදුම් සඳහා මෙය අත්යවශ්ය වේ.ස්පින්ඩල් බලයයන්ත්රයක දෘඩතාවයට සෘජුවම බලපායි. අධි බලැති ස්පින්ඩල් වැඩි කැපුම් බලයක් ජනනය කරයි. අපගමනය වැළැක්වීම සඳහා මෙය දෘඩ ව්යුහයක් අවශ්ය වේ. හොඳින් සැලසුම් කරන ලද ස්පින්ඩල් එකලස් කිරීමක් අධිවේගී හෝ අධි බල තත්වයන් යටතේ වුවද මෙවලම් ස්ථායිතාව සහතික කරයි. විශේෂයෙන් සංකීර්ණ මෝටර් රථ කොටස් සඳහා දැඩි ඉවසීම් සහ උසස් මතුපිට නිමාවන් ලබා ගැනීම සඳහා මෙය අත්යවශ්ය වේ.
අනෙකුත් සංරචක ද සමස්ත යන්ත්ර දෘඪතාවට දායක වේ. යන්ත්ර පාදම සහ ව්යුහය අත්තිවාරම ලෙස ක්රියා කරයි. ඒවා කම්පන අඩු කර ස්ථාවරත්වය සපයයි. මාර්ගෝපදේශ සහ බෝල ඉස්කුරුප්පු අනවශ්ය වාදනයක් හෝ චලනයකින් තොරව නිරවද්ය චලනය සක්රීය කරයි. මෙවලම් රඳවනයන් සහ සවිකිරීම් බර යටතේ නම්යතාවය අවම කරයි. ඒවා ස්ථාවර මෙවලම් ස්ථානගත කිරීමක් පවත්වා ගනී. දෘඪතාව සඳහා මෙම පුළුල් ප්රවේශය ඉඩ දෙයිCNC යන්ත්රයසැහැල්ලු ඇලුමිනියම්, කල් පවතින මල නොබැඳෙන වානේ හෝ ඉහළ ශක්තියකින් යුත් ටයිටේනියම් වැනි එන්ජින් කොටස්වල භාවිතා වන විවිධ ද්රව්ය ඵලදායී ලෙස සැකසීමට, ඒ සෑම එකක්ම ස්ථායී කැපුම් කොන්දේසි අවශ්ය වේ.
ඔබේ CNC යන්ත්ර ආයෝජනය සඳහා මෙහෙයුම් සලකා බැලීම්
ඉහළ පරිමාවකින් යුත් නිෂ්පාදන උපකරණවල ආයෝජනය කිරීමේදී දිගුකාලීන මෙහෙයුම් සාධක ප්රවේශමෙන් සලකා බැලීම අවශ්ය වේ. නිෂ්පාදකයින් මූලික මිලදී ගැනීමේ මිලට වඩා අංශ ඇගයීමට ලක් කළ යුතුය. මෙම සලකා බැලීම් තිරසාර කාර්යක්ෂමතාව සහ ලාභදායීතාවය සහතික කරයි.
නඩත්තු අවශ්යතා සහ සේවා සහාය
ඉහළ පරිමාවකින් යුත් නිෂ්පාදන යන්ත්රෝපකරණවල ආයු කාලය සහ ක්රියාකාරී කාලය උපරිම කිරීම සඳහා ඵලදායී නඩත්තුව ඉතා වැදගත් වේ. ශක්තිමත් වැළැක්වීමේ නඩත්තු කාලසටහනක් අනපේක්ෂිත බිඳවැටීම් අවම කරන අතර ස්ථාවර කාර්ය සාධනය සහතික කරයි. උදාහරණයක් ලෙස, වාර්ෂික නඩත්තුවට ඇතුළත් වන්නේසියලුම මාර්ගෝපදේශක වයිපර් ප්රතිස්ථාපනය කිරීමදූෂණය වැළැක්වීමට සහ සුමට චලනය පවත්වා ගැනීමට. නිෂ්පාදකයින් විසින් ගෙවී ගිය හෝ හානි වූ පටි පරීක්ෂා කර ප්රතිස්ථාපනය කරයි.
නිතිපතා නඩත්තු කාර්යයන් විවිධ සංඛ්යාතවලට විහිදේ.:
- දිනපතා: තරල මට්ටම් සත්යාපනය කරන්න, ලෝහ රැවුල ඉවත් කරන්න, සහ ස්පින්ඩල් ප්රදේශය පරීක්ෂා කරන්න.
- සතිපතා: පාලන කැබිනට් පෙරහන් පිරිසිදු කරන්න හෝ ප්රතිස්ථාපනය කරන්න සහ ආතතිය සඳහා පටි පරීක්ෂා කරන්න.
- මාසිකව: සිසිලනකාරකයේ ගුණාත්මකභාවය තක්සේරු කර මෝටරයේ ක්රියාකාරිත්වය පරීක්ෂා කරන්න.
- කාර්තුමය/අර්ධ වාර්ෂිකව: පුළුල් පිරිසිදු කිරීම, පෙළගැස්වීමේ පරීක්ෂාවන් සිදු කිරීම සහ ආරක්ෂක උපාංග පරීක්ෂා කිරීම.
- වාර්ෂිකව: ස්පින්ඩල් වාදනය තක්සේරු කරන්න, හයිඩ්රොලික් තරල ප්රතිස්ථාපනය කරන්න, සහ යන්ත්රය ක්රමාංකනය කරන්න.
නිෂ්පාදකයින් අත්යවශ්ය අමතර කොටස් අතේ තබා ගත යුතුය. මේවාට නිතිපතා ගෙවී යන සංරචක ඇතුළත් වේ, උදාහරණයක් ලෙසපටි, පෙරහන්, මුද්රා සහ සංවේදකසංකීර්ණ අලුත්වැඩියාවන් සහ තාක්ෂණික සහාය සඳහා යන්ත්ර වෙළෙන්දාගෙන් ලැබෙන විශ්වාසනීය සේවා සහාය ද ඉතා අගනේය.
හිමිකාරිත්වයේ මුළු පිරිවැය සහ ROI
නිෂ්පාදකයින් විශ්ලේෂණය කළ යුතුයහිමිකාරිත්වයේ මුළු පිරිවැය(TCO) යනු ඉහළ පරිමාවකින් යුත් නිෂ්පාදන යන්ත්රයක සැබෑ ආයෝජනය තේරුම් ගැනීමටයි. TCO යනු ආරම්භක මිලදී ගැනීමේ මිලෙන් ඔබ්බට විහිදේ. එය යන්ත්රයේ ජීවන චක්රය පුරාවට දරන ලද සියලු වියදම් ආවරණය කරයි. මෙම පුළුල් දැක්ම ආයෝජන ප්රතිලාභය (ROI) තක්සේරු කිරීමට උපකාරී වේ.
TCO කාණ්ඩ කිහිපයක් ඇතුළත් වේ.:
- සෘජු පිරිවැය: මේවා ද්රව්යමය පිරිවැය, නිෂ්පාදන පිරිවැය (යන්ත්රෝපකරණ කාලය, ශ්රමය, මෙවලම්, නඩත්තුව, ශක්තිය), තත්ත්ව පාලනය සහ ඇසුරුම්කරණය ආවරණය කරයි.
- වක්ර වියදම්: මෙම කාණ්ඩයට සැලසුම් සහ ඉංජිනේරු වියදම්, පරිපාලන පොදු කාර්ය වියදම් සහ වගකීම් වියදම් ඇතුළත් වේ.
- සැඟවුණු පිරිවැය: නිෂ්පාදකයින් බොහෝ විට ඉන්වෙන්ටරි රඳවා ගැනීමේ පිරිවැය, අහිමි වූ විකුණුම් වලින් ලැබෙන අවස්ථා පිරිවැය සහ සැපයුම් දාම බාධා කිරීම් හා සම්බන්ධ අවදානම් නොසලකා හරිති.
මෙම සාධක ඇගයීම මගින් යථාර්ථවාදී මූල්ය චිත්රයක් ලබා දේ. එය නිෂ්පාදකයින්ට උපකරණ අත්පත් කර ගැනීම පිළිබඳව දැනුවත් තීරණ ගැනීමට ඉඩ සලසයි.
ක්රියාකරු පුහුණුව සහ කුසලතා අවශ්යතා
ඉහළ පරිමාණ නිෂ්පාදන උපකරණවල කාර්යක්ෂමතාව සහ නිරවද්යතාවය උපරිම කිරීම සඳහා දක්ෂ ක්රියාකරුවන් අත්යවශ්ය වේ. නිෂ්පාදකයින් පුළුල් පුහුණු වැඩසටහන් සඳහා ආයෝජනය කළ යුතුය. ක්රියාකරුවන්ට මෘදුකාංග සහ අත්යවශ්ය ක්රමලේඛන භාෂා පිළිබඳ හුරුපුරුදුකමක් අවශ්ය වේ. ඔවුන් තාක්ෂණික උපදෙස් සහ පිරිවිතර අනුගමනය කළ යුතු අතර, පරිපූර්ණ නිෂ්පාදන සැකසුම තීරණය කළ යුතුය.බ්ලූපින්ට් කියවීමේ සහ අවබෝධ කර ගැනීමේ ප්රවීණතාවයනිෂ්පාදන ඉවසීම ඇතුළුව, ද ඉතා වැදගත් වේ.
ක්රියාකරුවන්ට ශක්තිමත් ගණිතමය පදනමක්, විශේෂයෙන් ජ්යාමිතිය සහ ත්රිකෝණමිතිය අවශ්ය වේ. CAD/CAM තාක්ෂණය අවබෝධ කර ගැනීම ද වැදගත් වේ. නිෂ්පාදන ගුණාත්මකභාවය ඇගයීමට සහ අවශ්ය යන්ත්ර හෝ ක්රමලේඛන ගැලපීම් කිරීමට ඔවුන්ට ගැටළු විසඳීමේ කුසලතා තිබිය යුතුය. විවිධ යන්ත්ර වර්ග සහ සැකසුම් අවශ්යතා නිසා විවිධ යන්ත්ර සියුම්කම් පිළිබඳ දැනුම ද අත්යවශ්ය වේ. අධ්යාපනික මාර්ග බොහෝ විට උසස් පාසල් විද්යාව සහ ගණිත පාඨමාලා සමඟ ආරම්භ වේ. වෙළඳ හා වෘත්තීය පාසල්වලින් ලැබෙන ද්විතීයික අධ්යාපනය බ්ලූප්රින්ට් කියවීම සහ යන්ත්ර මෙවලම් වැනි පාඨමාලා සපයයි. සහතික, වැනිCNC ක්රියාකරු සහතිකය හෝ CNC නිෂ්පාදන කාර්මික ඩිප්ලෝමාවක්, කර්මාන්තය පිළිගත් කුසලතා පිරිනමන අතර යන්ත්රෝපකරණ ක්රියාවලීන්, ආරක්ෂිත මෙහෙයුම් ක්රම සහ ඕෆ්සෙට් ගණනය කිරීම් වැනි මාතෘකා ආවරණය කරයි.අඛණ්ඩ ඉගෙනීම සහ බාහිර සහතික කිරීම්වෘත්තීය දියුණුව සඳහා ඉතා වැදගත් වේ.
පරිමාණය කිරීමේ හැකියාව සහ අනාගත නිෂ්පාදන ඉල්ලීම්
නිෂ්පාදකයින් අනාගත වර්ධනය මනසේ තබාගෙන නිෂ්පාදන පද්ධති නිර්මාණය කළ යුතුය. පරිමාණය කළ හැකි නිෂ්පාදන සැකසුම වෙනස් වන වෙළඳපල ඉල්ලුමට සහ වැඩිවන නිමැවුම් අවශ්යතාවලට අනුවර්තනය වේ. පරිමාණය සඳහා සැලසුම් කිරීම දිගුකාලීන මෙහෙයුම් සාර්ථකත්වය සහතික කරන අතර ආයෝජන මත ප්රතිලාභ උපරිම කරයි. අනාගත ව්යාප්තිය සහ නිෂ්පාදන ධාරිතාව වැඩි කිරීමට ඉඩ සලසන යන්ත්රෝපකරණ සෛලයක් නිර්මාණය කිරීම සඳහා ව්යාපාරවලට උපාය මාර්ග කිහිපයක් ක්රියාත්මක කළ හැකිය.
මෙම උපාය මාර්ගඇතුළත් වේ:
- යන්ත්රෝපකරණ වැඩි දියුණු කරන්න: වේගය, නිරවද්යතාවය සහ කාර්යක්ෂමතාව වැඩි දියුණු කරන්න. නිෂ්පාදකයින්ට උත්ශ්රේණි කළ හැකියබහු-අක්ෂ යන්ත්රහෝ පස්-පාර්ශ්වික ඒකාබද්ධ කිරීම සඳහා අක්ෂ දෙකේ වගු අක්ෂ තුනේ යන්ත්ර සමඟ ඒකාබද්ධ කරන්න. මෙය වඩාත් කාර්යක්ෂම කොටස් නිෂ්පාදනයට සහ කෙටි හැරවුම් කාලයන්ට ඉඩ සලසයි. එය ධාරිතාව වැඩි කිරීමට සෘජුවම සහාය වේ.
- නිෂ්පාදන බිම් සංවිධානය වැඩිදියුණු කිරීම: පිරිසිදු හා සංවිධානාත්මක නිෂ්පාදන පහසුකමක් පවත්වා ගන්න. නිසි සම්බන්ධීකරණය, උසස් තත්ත්වයේ මෙවලම් ලාච්චු, සෙවනැලි පුවරු සහ වැඩිදියුණු කළ ලේබල් කිරීමේ යෝජනා ක්රම මගින් නාස්ති වන කාලය සහ සම්පත් අඩු කරයි. මෙය සමස්ත කාර්යක්ෂමතාවයට දායක වේ. එය ඉහළ නිෂ්පාදන පරිමාවන් හැසිරවීමට ද උපකාරී වේ.
- CNC ක්රමලේඛනයේ අඛණ්ඩ වැඩිදියුණු කිරීම්: CNC ක්රමලේඛනය අඛණ්ඩව පිරිපහදු කරන්න. මෙය දෝෂ අවම කරයි, යන්ත්ර වැඩසටහන් ප්රශස්ත කරයි, සහ යන්ත්රෝපකරණ ඵලදායිතාව වැඩි කරයි. විශේෂඥ ක්රමලේඛනය ස්ථාවර සැකසුම් සහතික කරන අතර සමුච්චිත දෝෂ සීමා කරයි. පරිමාණය කළ හැකි සහ කාර්යක්ෂම මෙහෙයුම් සඳහා මෙය ඉතා වැදගත් වේ.
- යන්ත්රෝපකරණ ක්රියාවලිය වැඩි දියුණු කරන්න: නව CAM පද්ධති සඳහා කාර්ය මණ්ඩල පුහුණුව සඳහා ආයෝජනය කරන්න. වැඩි නිරවද්යතාවයක් සහ කාර්යක්ෂමතාවයක් සඳහා සංචාරක මාර්ගෝපදේශ පද්ධති වැඩිදියුණු කිරීම සලකා බලන්න. හොඳින් පුහුණු වූ කාර්ය මණ්ඩලය සහ නිරවද්ය මාර්ගෝපදේශ පද්ධති දෝෂ අඩු කරන අතර මෙහෙයුම් වේගය වැඩි දියුණු කරයි. මෙය නිෂ්පාදනය වැඩි කිරීමට සහාය වේ.
- මෙවලම් ආයු කාලය සහ නඩත්තුව වැඩි දියුණු කිරීම සඳහා ආයෝජනය කරන්න.: මෙවලම්, පෙරහන් සහ ස්පින්ඩල් සඳහා වැළැක්වීමේ සහ පුරෝකථන නඩත්තුව ක්රියාත්මක කරන්න. හැකි සෑම විටම උසස් තත්ත්වයේ ප්රතිස්ථාපන කොටස් සහ දෘඩ මෙවලම් භාවිතා කරන්න. මෙය මෙවලම් ආයු කාලය දීර්ඝ කරයි, නිතර ප්රතිස්ථාපනය වීම වළක්වයි, සහ අක්රීය කාලය අවම කරයි. එය අඛණ්ඩ සහ ඉහළ ධාරිතාවයකින් යුත් නිෂ්පාදනය සහතික කරයි.
මෙම පූර්වගාමී පියවර මඟින් නිෂ්පාදකයින්ට පරිණාමය වන නිෂ්පාදන ඉල්ලුම කාර්යක්ෂමව සපුරාලීමට ඉඩ සලසයි. නිෂ්පාදන රේඛාව කඩිසරව පවතින බවත් වෙළඳපල වෙනස්කම් වලට ප්රතිචාර දක්වන බවත් ඔවුන් සහතික කරයි.
කදිම CNC යන්ත්රයක් තෝරා ගැනීම සඳහා නිශ්චිත නිෂ්පාදන ඉල්ලීම් සමඟ එහි හැකියාවන් ප්රවේශමෙන් පෙළගැස්වීම අවශ්ය වේ. නිෂ්පාදකයින් ආරම්භක ආයෝජනය දිගුකාලීන මෙහෙයුම් කාර්යක්ෂමතාවයට සාපේක්ෂව සමතුලිත කළ යුතුය. මෙම උපායමාර්ගික ප්රවේශය ප්රශස්ත කාර්ය සාධනය සහ පිරිවැය-ඵලදායීතාවය සහතික කරයි. දැනුවත් තීරණයක් අවසානයේ තිරසාර ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනයකට මග පාදයි.
නිති අසන පැණ
එන්ජින් බ්ලොක් සඳහා තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMCs) වල ප්රධාන වාසිය කුමක්ද?
බහු-පාර්ශ්වික යන්ත්රෝපකරණවල HMC විශිෂ්ටයි. ඒවා කොටස් හැසිරවීම සහ ස්පින්ඩල් අක්රීය කාලය සැලකිය යුතු ලෙස අඩු කරයි. මෙය කාර්යක්ෂමතාව සහ ලාභදායීතාවය වැඩි කරයි. HMC බර වැඩ කොටස් සඳහා උසස් චිප කළමනාකරණය සහ දෘඩතාව ද ලබා දෙයි.
සංකීර්ණ එන්ජින් සංරචක සඳහා බහු-අක්ෂ CNC යන්ත්ර වැදගත් වන්නේ ඇයි?
බහු-අක්ෂ යන්ත්ර, විශේෂයෙන් 5-අක්ෂ පද්ධති, සංකීර්ණ ජ්යාමිතීන් නිපදවයි. ඒවා සැකසුම් අඩු කර නිෂ්පාදන චක්ර කෙටි කරයි. මෙය ටර්බයින් තල සහ සිලින්ඩර හිස් වැනි කොටස් සඳහා ඉහළ නිරවද්යතාවයක් සහ වඩා හොඳ මතුපිට නිමාවක් ලබා දෙයි.
අධි පීඩන සිසිලන පද්ධති යන්ත්රෝපකරණ කාර්යක්ෂමතාව වැඩි දියුණු කරන්නේ කෙසේද?
අධි පීඩන සිසිලන පද්ධති තාපය අඩු කරන අතර කැපුම් කලාපයෙන් චිප්ස් ඵලදායී ලෙස ඉවත් කරයි. මෙය මෙවලම් ආයු කාලය දීර්ඝ කරයි, නැවත යන්ත්රෝපකරණ වළක්වයි, සහ වේගවත් කැපුම් වේගයන් සඳහා ඉඩ සලසයි. ඒවා ඵලදායිතාව සහ කොටස්වල ගුණාත්මකභාවය සැලකිය යුතු ලෙස වැඩි කරයි.
ඉහළ පරිමාවකින් යුත් එන්ජින් කොටස් නිෂ්පාදනයේදී ස්වයංක්රීයකරණය ඉටු කරන කාර්යභාරය කුමක්ද?
රොබෝ විද්යාව සහ වාහක පද්ධති හරහා ස්වයංක්රීයකරණය, ප්රතිදානය උපරිම කරයි. එය අතින් ශ්රමය අඩු කරයි, වේගය වැඩි කරයි සහ අනුකූලතාව වැඩි දියුණු කරයි. ස්වයංක්රීය පද්ධති පුනරාවර්තන කාර්යයන් හසුරුවයි, ද්රව්ය ප්රවාහය වැඩි දියුණු කරයි, සහ යන්ත්ර ක්රියාකාරී කාලය වැඩි කරයි.
යන්ත්ර දෘඪතාව එන්ජින් කොටස් නිෂ්පාදනයේ නිරවද්යතාවයට බලපාන්නේ කෙසේද?
යන්ත්ර දෘඪතාව කම්පන අවම කරයිසහ විරූපණය. මෙය තද ඉවසීම් සහ මාන නිරවද්යතාවය සහතික කරයි. දෘඩ යන්ත්රයක් මෙවලම් කතාබහ වළක්වන අතර එමඟින් උසස් මතුපිට නිමාවකට මග පාදයි. උසස් තත්ත්වයේ එන්ජින් සංරචක සඳහා එය ඉතා වැදගත් වේ.
පළ කිරීමේ කාලය: දෙසැම්බර්-28-2025