


සිරස් පට්ටලයක් සහ සාමාන්ය පට්ටලයක් අතර වෙනස වන්නේ එහි ස්පින්ඩලය සිරස් වීමයි. වැඩ මේසය තිරස් ස්ථානයක ඇති නිසා, විශාල විෂ්කම්භයක් සහ කෙටි දිගක් සහිත බර කොටස් සැකසීම සඳහා එය සුදුසු වේ.
සිරස් පට්ටලසාමාන්යයෙන් තනි තීරු වර්ගය සහ ද්විත්ව තීරු වර්ගය ලෙස බෙදිය හැකිය. කුඩා සිරස් හැරවුම් යන්ත්ර සාමාන්යයෙන් තනි තීරු වර්ගයකින් සාදා ඇති අතර විශාල සිරස් පට්ටල ද්විත්ව තීරු වර්ගයකින් සාදා ඇත. සිරස් පට්ටල ව්යුහයේ ප්රධාන ලක්ෂණය වන්නේ එහි ස්පින්ඩලය සිරස් ස්ථානයක තිබීමයි. සිරස් පට්ටලයේ ප්රධාන ලක්ෂණය වන්නේ: වැඩ මේසය තිරස් තලයේ ඇති අතර, වැඩ කොටස ස්ථාපනය කිරීම සහ ගැලපීම වඩාත් පහසු වේ. වැඩ මේසය මාර්ගෝපදේශක රේල් පීලි මගින් සහාය දක්වන අතර, හොඳ දෘඩතාවයක් සහ සුමට කැපීමක් ඇත. මෙවලම් රඳවනයන් කිහිපයක් ඇති අතර, මෙවලම ඉක්මනින් වෙනස් කළ හැකිය.
එමවීටීඑල් යන්ත්රය අභ්යන්තර සහ පිටත සිලින්ඩර, කේතුකාකාර මතුපිට, අවසන් තල, කට්ට, චැම්ෆර් ආදිය සැකසිය හැකි අතර, එය වැඩ කොටස් කලම්ප කිරීම සහ නිවැරදි කිරීමේ මෙහෙයුම් සඳහා වඩාත් පහසු වේ.
ද්විත්ව තීරු සිරස් පට්ටලය යනු විශාල රේඩියල් මානයන් සහිත නමුත් සාපේක්ෂව කුඩා අක්ෂීය මානයන් සහ සංකීර්ණ හැඩයන් සහිත විශාල හා බර වැඩ කොටස් සැකසීමට භාවිතා කරන මහා පරිමාණ යාන්ත්රික උපකරණ කැබැල්ලකි. සිලින්ඩරාකාර මතුපිට, අවසාන මතුපිට, කේතුකාකාර මතුපිට, සිලින්ඩරාකාර සිදුර, විවිධ තැටිවල කේතුකාකාර සිදුරක්, රෝද සහ වැඩ කොටස් කට්ටල වැනි. එය නූල් දැමීම, ගෝලාකාර හැරවීම, පැතිකඩ කිරීම, ඇඹරීම සහ අතිරේක උපාංග ආධාරයෙන් ඇඹරීම සඳහා භාවිතා කළ හැකිය. තිරස් පට්ටලය සමඟ සසඳන විට, වැඩ කොටස තිරස් පට්ටලයේ කලම්පයේ ඇතුළත තද කර ඇත. ස්පින්ඩල් අක්ෂයCNC සිරස් පට්ටලයසිරස් පිරිසැලසුමක ඇති අතර, වැඩ මේසය තිරස් තලයක ඇති බැවින්, වැඩ කොටස තද කර පෙළගැස්වීමට වඩාත් පහසු වේ. මෙම පිරිසැලසුම ස්පින්ඩලයේ සහ බෙයාරිං වල බර අඩු කරයි, එබැවින් CNC සිරස් පට්ටලයට දිගු කාලයක් වැඩ කිරීමේ නිරවද්යතාවය පවත්වා ගත හැකිය.
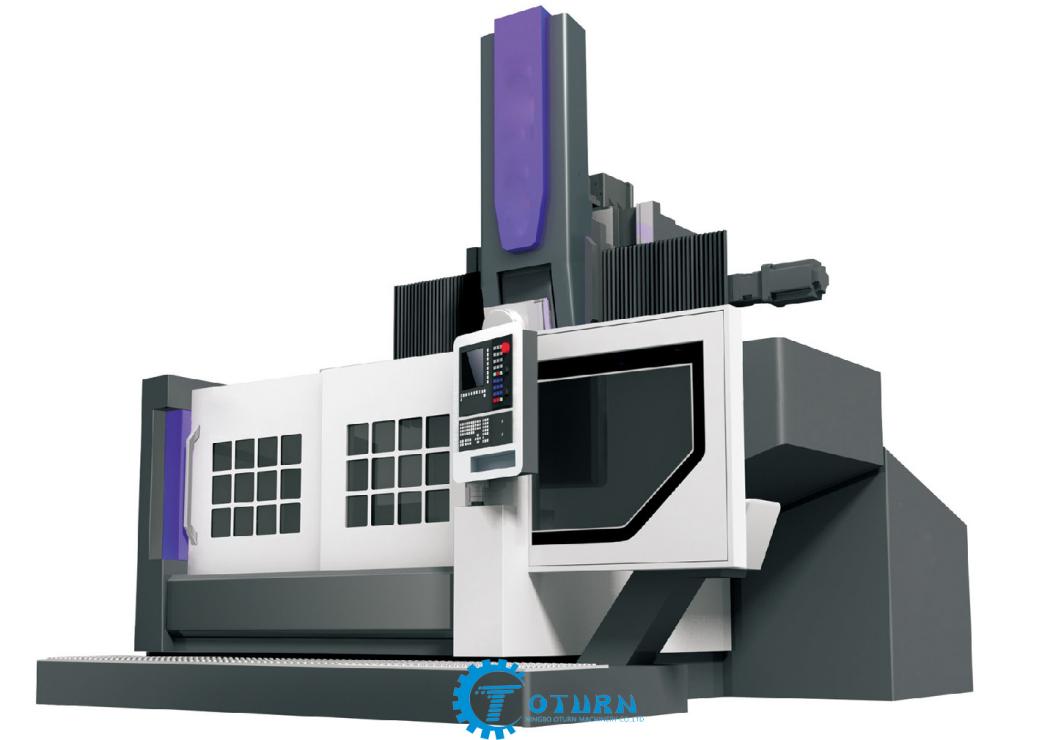
සිරස් හැරවුම් යන්ත්රයප්රධාන කොටස් ව්යුහාත්මක ලක්ෂණ:
සිරස් මෙවලම් විවේකය යනු ද්විත්ව වේග මෝටර් ධාවකය මගින් පෝෂණය කිරීමයි. පෝෂක පෙට්ටිය හරහා සිරස් මෙවලම් විවේකය, තිරස් චලනය සඳහා ඉස්කුරුප්පු නට් ධාවක මෙවලම් කණුව, ඔප දැමූ දණ්ඩ හරහා, බෙවල් ගියර්, ටූ රැම් එකේ සිරස් චලනය ලබා ගැනීම සඳහා ඉස්කුරුප්පු නට්, වේගවත් ක්රියාත්මක කිරීමේදී පෝෂක පෙට්ටියේ ස්ථාපනය කර ඇති මෙවලම් විවේකය වේගයෙන් චලනය වන මෝටරය.
පෝෂක පෙට්ටිය විද්යුත් චුම්භක ක්ලච් භාවිතා කරයි, එබැවින්, වේගයෙන් චලනය වන හෝ පෝෂණ චලනය කුමක් වුවත්, අඩවියේ බොත්තම් පාලනයේ බොත්තම මඟින් දිශාව තෝරා ගැනීමද වැදගත් නොවේ. මෙවලම් විවේකය වේගයෙන් චලනය වන හෝ මෝටරය සහ ප්රතිලෝම මගින් ධනාත්මක හෝ ප්රතිවිරුද්ධ දිශාවට පෝෂණය වේ.
සිරස් මෙවලම් විවේකය කදම්භ ස්ලයිඩය, භ්රමණ ස්ලයිඩය සහ කොටස් තුනකින් යුත් රැම් වලින් සාදා ඇත. සිරස් මෙවලම් විවේකය රැම් T රැම් භාවිතා කරයි. මෙවලම් කට්ටලයේ පෙන්ටගනය සමඟ සිරස් මෙවලම් විවේකය, මෙවලම චලනය කිරීම සමඟ හැසිරවීම ලිහිල් කිරීමට, භ්රමණය කිරීමට සහ කලම්ප කිරීමට හැකිය. මෙවලම් විවේකය තිරස් චලනය සහ රැම් හි සිරස් චලනය මධ්යගත පාලනයක් විය හැකි අතර, අතින් රෝදය මගින්ද ක්රියාත්මක කළ හැකිය. බලය ඉහළට සහ පහළට ලබා ගැනීම සඳහා සිරස් මෙවලම් විවේකය රැම් බර තුලනය කිරීම හයිඩ්රොලික් ශේෂ සිලින්ඩර ශේෂය මගින් සමීප වේ.
විදුම් සහ නැවත නම් කිරීමේ මෙවලම් ස්ථාපනය කිරීම සඳහා භාවිතා කරන, 90mm ගැඹුරු සිදුරක් සහ තද කරන ලද ඉස්කුරුප්පු සිදුරු කටර් බාර් දෙකකින් සමන්විත පෙන්ටගන කට්ටලයේ සිරස් මෙවලම් විවේකයේ, ඉතිරි සිදුරු හතර සාමාන්ය මෙවලම් රඳවනය මධ්යගත කිරීමේ සිදුර වේ.
එමCNC vtl යන්ත්රයවිශාල කොටසක් ඉහළ ශක්තියක් සහ අඩු පීඩන වාත්තු යකඩ කොටස් භාවිතා කරයි, සීතල සහ උණුසුම් අසාර්ථක ප්රතිකාරය, ව්යුහය දෙකම ගණනය කිරීම සඳහා සීමිත මූලද්රව්ය ක්රමය ක්රියාත්මක කරයි, යන්ත්රයට ඉහළ දෘඩතාවයක්, හොඳ නිරවද්යතාවයකින් යුත් ස්ථායී ලක්ෂණ ඇත.
හයිඩ්රොලික් තෙල් සිලින්ඩරයක් භාවිතයෙන් කදම්භයක්, තීරු මත තදින් තද කර ඇති ලීවර කදම්භයක්, සෝපාන බොත්තම් හරහා, විද්යුත් චුම්භක කපාට ආදාන දිශාව හරහා කදම්භ මත ඇති බොත්තම ඔබා, කදම්භය ලිහිල් කර, එය චලනය කිරීමට AC මෝටරයකින් එසවීම.

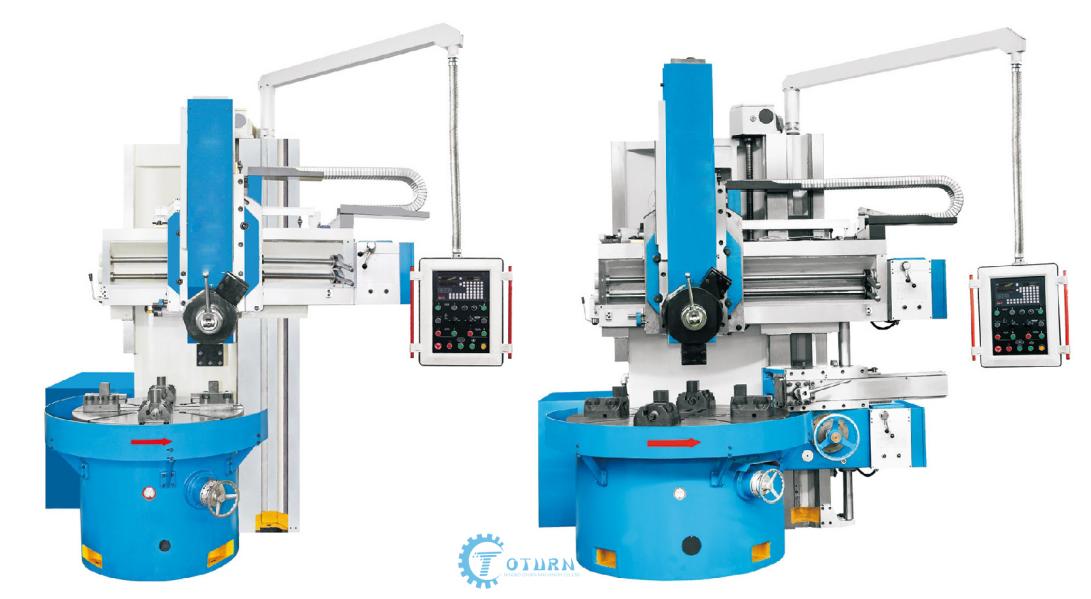
CNC සිරස් හැරවුම් පට්ටලය යෙදුම් කර්මාන්තය
ප්රධාන වශයෙන් විදුලි මෝටර, හයිඩ්රොලික් ටර්බයින, ගුවන් සේවා, පතල් යන්ත්රෝපකරණවල භාවිතා වේ,
රෙදිපිළි යන්ත්රෝපකරණ, ලෝහ විද්යාව සහ සාමාන්ය යන්ත්රෝපකරණ කර්මාන්ත.
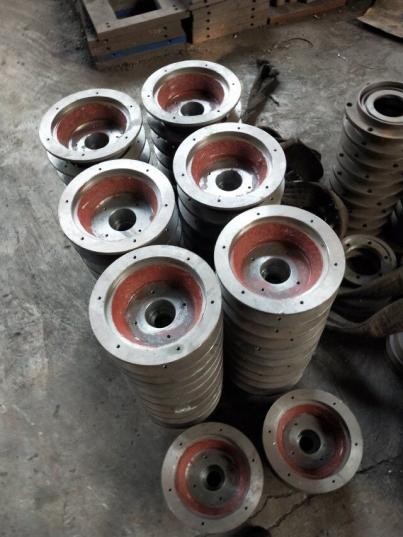
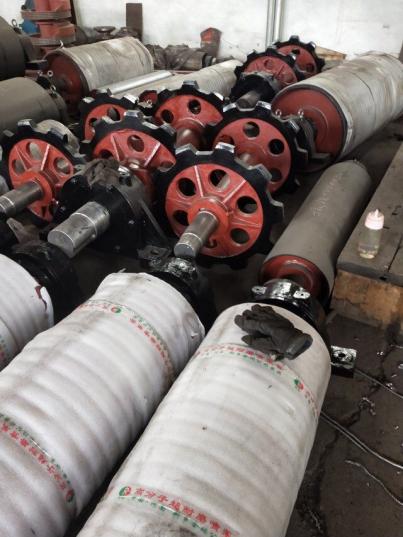
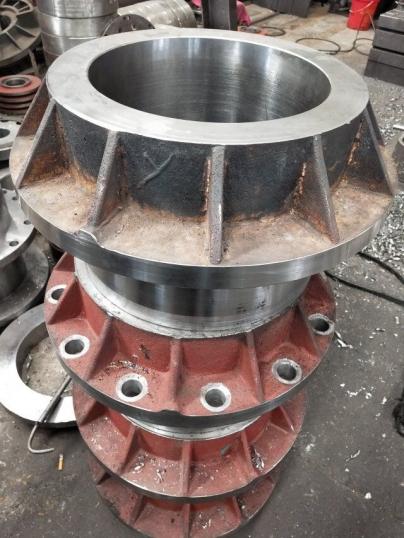
පතල් කැණීම් යන්ත්රෝපකරණ
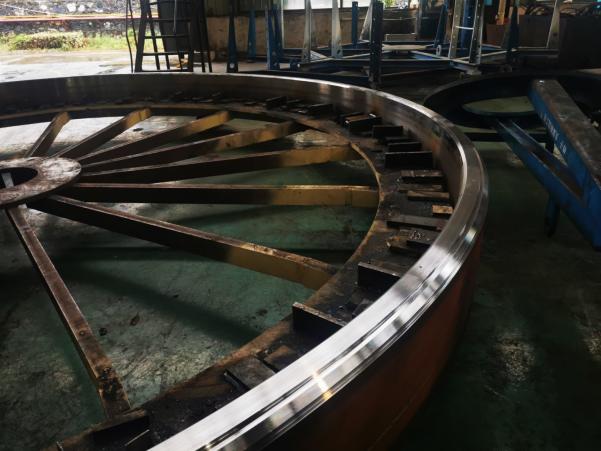
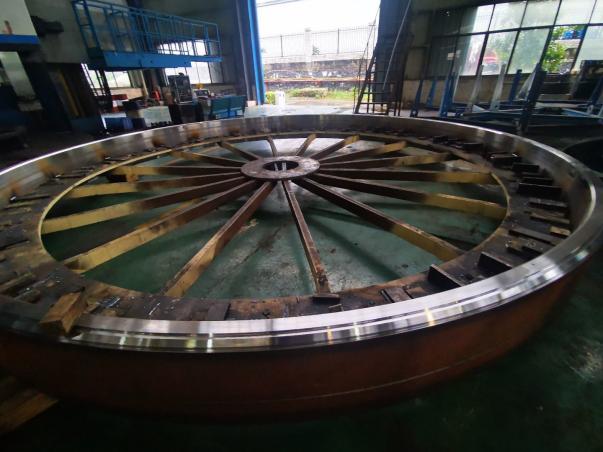
සුළං බල කර්මාන්තය
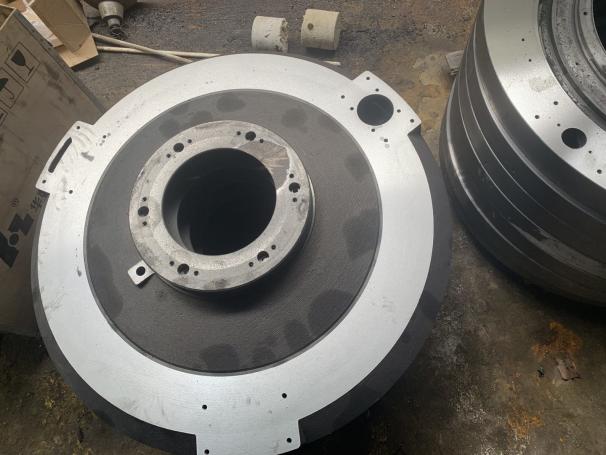
රෙදිපිළි යන්ත්රෝපකරණ
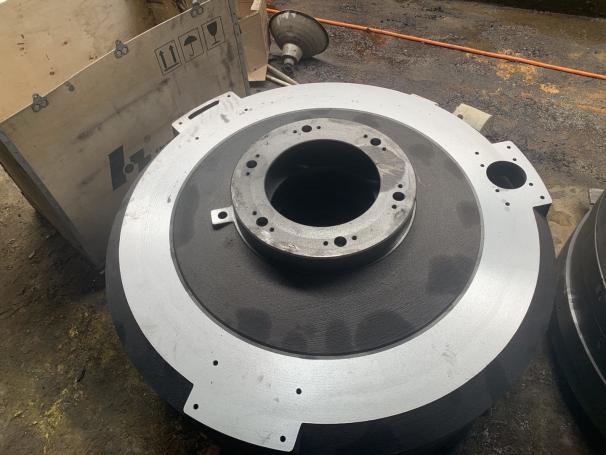
විශාල මෝටර් පාදකවල සුළං ටර්බයින ෙබයාරිං සහ රෝද, මෝටර් නිවාස, කපාට, ෆ්ලැන්ජ්, පොම්ප වැනි විශාල තැටි කොටස්වල ඉහළ කාර්යක්ෂමතා නිරවද්ය හැරවීම සහ සංයෝග හැරවීම සහ ඇඹරීම ඒකාබද්ධ සැකසුම් සඳහා සිරස් පට්ටල භාවිතා වේ.
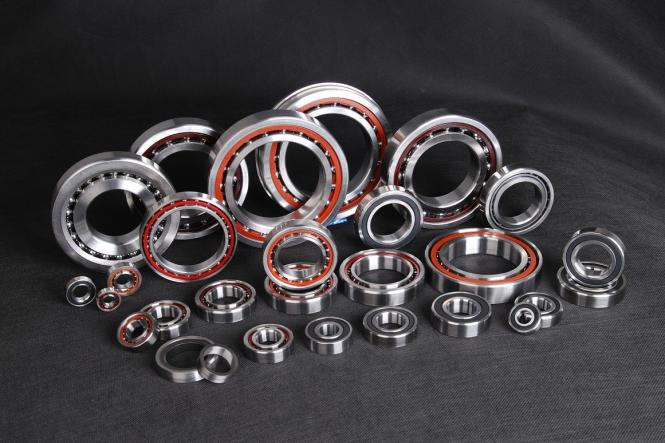
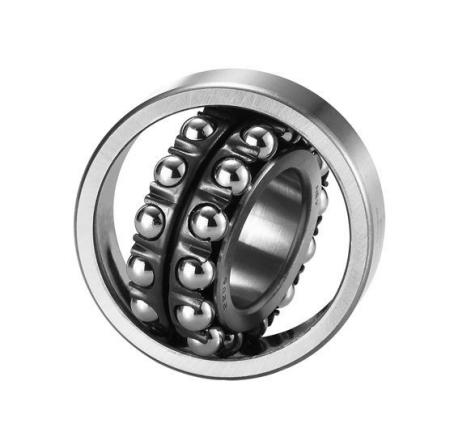
දරණ
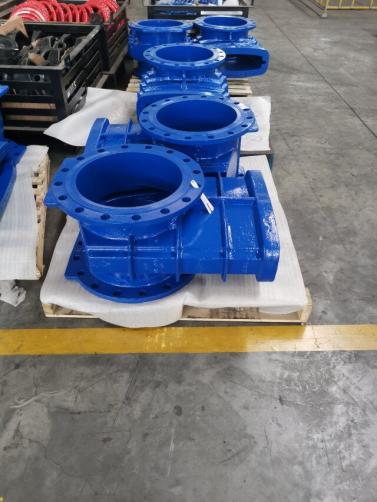
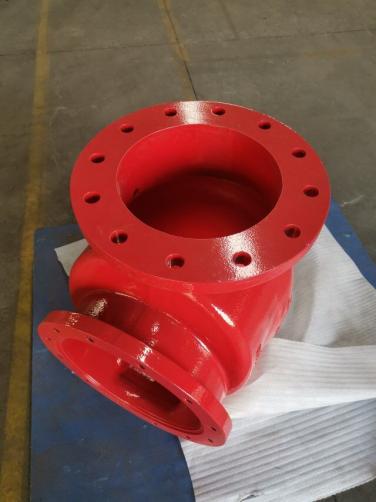
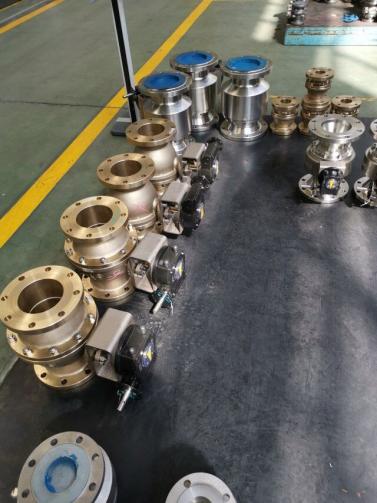
කපාටය
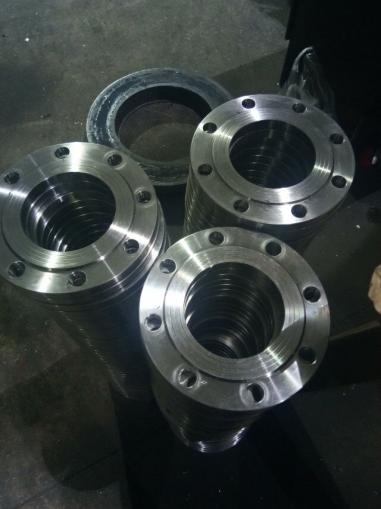
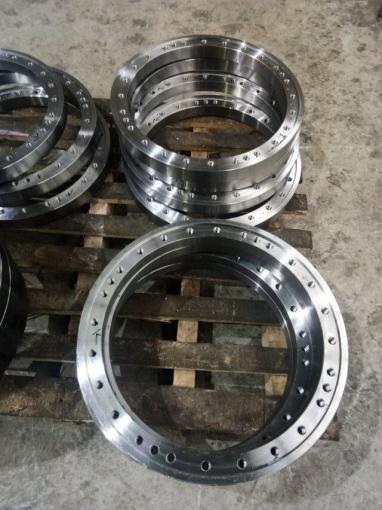
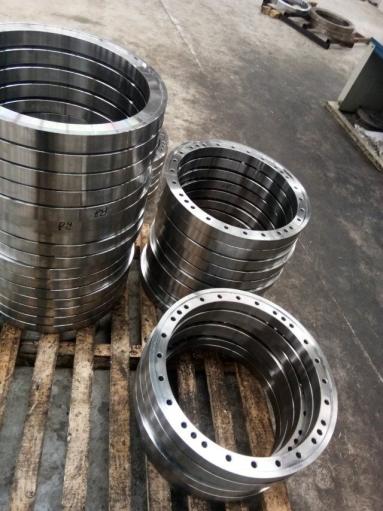
ෆ්ලැන්ජ්
විශාල කොටස් සැකසීම සඳහා පහත සඳහන් සිරස් පට්ටල දෙක අපි නිර්දේශ කරමු.
වීටීඑල්-සීඑම්සිරස්කුළුණපට්ටල යන්ත්රය
VTL CNC සිරස් හැරවුම් පට්ටලය යනු යතුරු සැකසුම් තාක්ෂණය විසඳීම සඳහා වන වෙළඳපල ඉල්ලුම සඳහා අපගේ නව නිර්මාණ නිෂ්පාදනයයි. එය චලනය වන කදම්භයකි.තනි තීරුවCNC සිරස් හැරවුම් පට්ටලය නව ව්යුහ නිර්මාණය, තාක්ෂණ පර්යේෂණ, යන්ත්ර නිදොස්කරණය ආදිය සමඟ.
ප්රධාන කොටස් චීන සහ විදේශීය ප්රසිද්ධ වෙළඳ නාම වන CNC පාලනය, ප්රධාන විදුලි කොටස්, ප්රධාන ෙබයාරිං, බෝල ඉස්කුරුප්පු, ප්රධාන හයිඩ්රොලික් කොටස් ආදිය භාවිතා කරයි.
යන්ත්රයට ඉහළ යන්ත්රෝපකරණ නිරවද්යතාවයක්, ඉහළ දෘඩතාවයක්, ඉහළ විශ්වසනීයත්වයක් සහ තාර්කික පිරිසැලසුමක ලක්ෂණයක් ඇති බව සහතික කිරීම සඳහා පරිණත තාක්ෂණය හඳුන්වාදීම, ආනයනික සවි කිරීම් විශ්වාසදායක ලෙස තෝරා ගැනීම සහ අපගේ උසස් සැකසුම්, පරීක්ෂණ ක්රම.
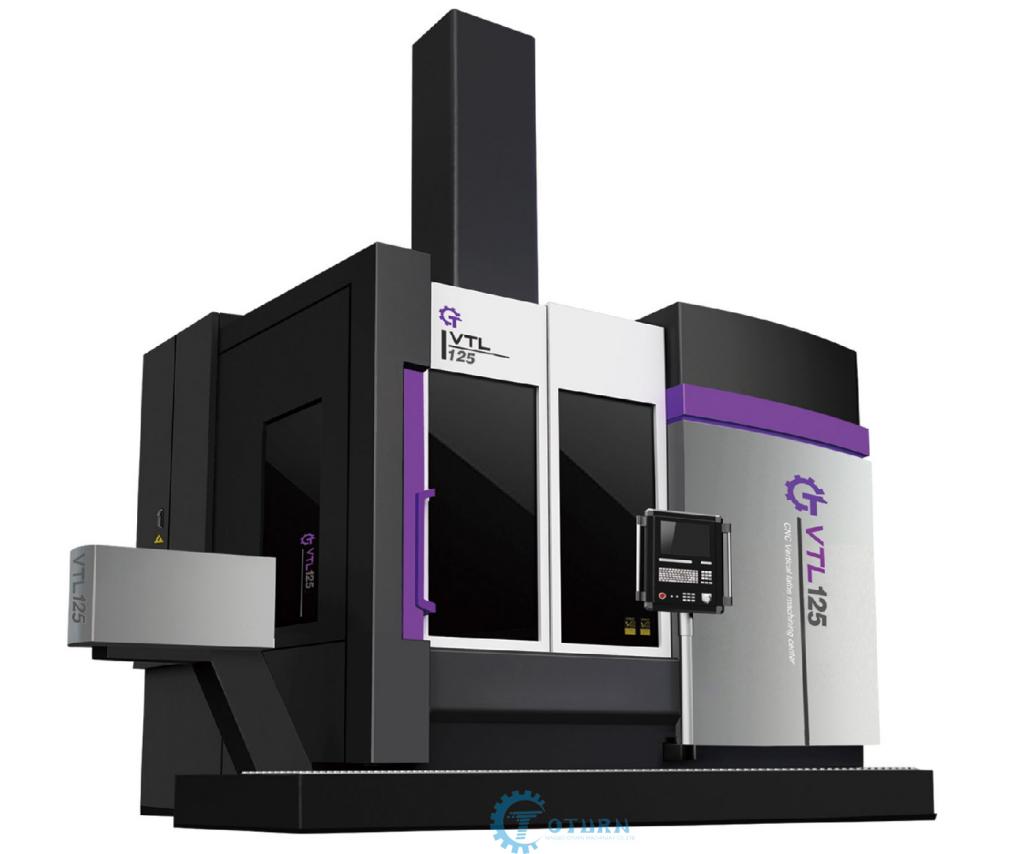
විශේෂාංග
මෙම CNC සිරස් පට්ටලය යනු එක් යන්ත්ර මෙවලමක් මත හැරවීම සහ ඇඹරීම ඒකාබද්ධ කරන සංයුක්ත යන්ත්ර මෙවලමකි.සීඑන්සීවීටීඑල්පට්ටලස්ථාවර කදම්භ තනි තීරු CNC ද්විත්ව මෙවලම් රඳවන සිරස් පට්ටලයකි. යන්ත්ර මෙවලම භ්රමණය වන වැඩ මේසයක්, වේග වෙනස් කිරීමේ යාන්ත්රණයක්, ඒකාබද්ධ තීරුවක්, කදම්භයක්, වම් සහ දකුණු මෙවලම් රඳවනයක්, පාලන පද්ධතියක් සහ ස්වාධීන හයිඩ්රොලික් පාලන පද්ධතියකින් සමන්විත වේ. වම් මෙවලම් කණුව ඇඹරුම් හිස මෙවලම් කණුවක් වන අතර දකුණු මෙවලම් කණුව CNC හැරවුම් මෙවලම් කණුවකි. මෙම පට්ටල-ඇඹරුම් සංයුක්ත යන්ත්ර මෙවලමෙහි යන්ත්රෝපකරණ වස්තූන් වන්නේ තැටි කොටස් වන අතර, පිටත කේතුව සහ අභ්යන්තර කේතුව හැරවීම සහ ඇඹරීම වැනි සරල කොටස් ඇතුළත් වේ. හැරවුම් මෙවලම් රඳවනය සහ ඇඹරුම් රෝද රඳවනය යන්ත්ර මෙවලමෙහි දෙපසම සකසා ඇත. මෙවලම් රඳවනය සහ ඇඹරුම් රෝදය සැකසීමේ ක්රියාවලියේ පවතී. රාමුව අදාළ මාර්ගෝපදේශ රේල් පීලි දිගේ තිරස් අතට සහ සිරස් අතට ගමන් කරයි. ස්පින්ඩලය වැඩ කොටස සම්පූර්ණ හැරවීම සහ ඇඹරීම සඳහා භ්රමණය කිරීමට ධාවනය කරයි.
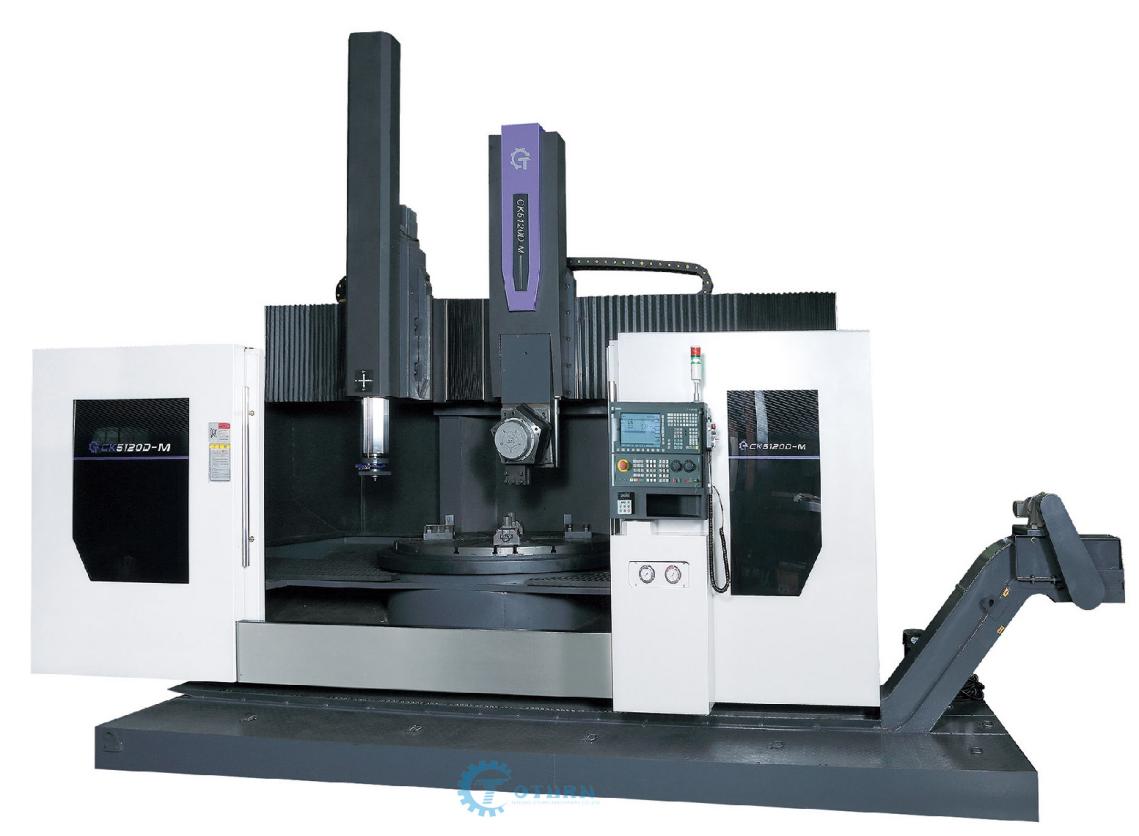
එමවිශාලතම සිරස් පට්ටලයඅපගේ කර්මාන්තශාලාව නිපදවිය හැක්කේ 8000mm විෂ්කම්භයක් සහිත වැඩ මේසයකි. විශේෂයෙන් වසංගතයෙන් බලපෑමට ලක් වූ විද්යාව හා තාක්ෂණයේ දියුණුවත් සමඟ, දේශීය ඉල්ලුම උත්තේජනය කිරීම සඳහා රට සුළං බල කර්මාන්තය දැඩි ලෙස සංවර්ධනය කරයි. සුළං බලය, ඉංජිනේරු යන්ත්රෝපකරණ සැකසුම් සහ මෝටර් රථවල මහා පරිමාණ CNC සිරස් පට්ටල භාවිතා වේ. නැව්, ගුවන් සේවා සහ අනෙකුත් ක්ෂේත්රවල පුළුල් පරාසයක යෙදුම් තිබේ. CNC සිරස් පට්ටලය මූලික වශයෙන් සාමාන්ය සිරස් පට්ටලය ප්රතිස්ථාපනය කර, බොහෝ සැකසුම් ගැටළු විසඳා ඇති අතර, සැකසුම් නිරවද්යතාවය සහ නිෂ්පාදන කාර්යක්ෂමතාව වැඩි දියුණු කර ඇත. උපකරණ වැඩිදියුණු කිරීමට අමතරව, සැකසුම් තාක්ෂණය සහ මෙවලම් නිර්මාණය සඳහා නව සහ ඉහළ අවශ්යතා රාශියක් ඉදිරිපත් කරනු ලැබේ.
නිෂ්පාදන කර්මාන්තයට ප්රධාන අවශ්යතා දෙකක් තිබේCNC සිරස් යන්ත්ර. එකක් ඉහළ යන්ත්රෝපකරණ නිරවද්යතාවයක් වන අතර අනෙක නිෂ්පාදන ක්රියාවලියේදී ඉහළ නිෂ්පාදන කාර්යක්ෂමතාවයකි. එබැවින්, CNC සිරස් පට්ටලයේ වින්යාස අවශ්යතා වැඩි දියුණු කිරීම අවශ්ය වේ. X-අක්ෂය සහ Z-අක්ෂය යන දෙකම සම්පූර්ණයෙන්ම සංවෘත ලූප වන අතර, යාන්ත්රික සම්ප්රේෂණය ඉහළ නිරවද්යතාවයකින් යුත් බෝල ඉස්කුරුප්පුවක් විය යුතුය, එවිට යන්ත්ර මෙවලමෙහි ස්ථාවර ක්රියාකාරී තත්ත්වය සහ ඉහළ යන්ත්ර මෙවලම් නිරවද්යතාවය සහ නැවත ස්ථානගත කිරීමේ නිරවද්යතාවය සහතික කෙරේ.
ක්රියාකාරිත්වය වුවදCNC VTL පට්ටලයක්සාමාන්ය පට්ටලයට වඩා සරලයි, එය ක්රමලේඛකයා සඳහා ඉහළ අවශ්යතා ඇත. ක්රමලේඛන කුසලතා සාධාරණ ලෙස ප්රගුණ කිරීමට සහ යෙදීමට අමතරව, සැකසුම් කාර්යක්ෂමතාව වැඩි දියුණු කිරීම සඳහා වැදගත් වන CNC සිරස් පට්ටලයේ ලක්ෂණ ප්රගුණ කිරීමට හැකි වීම ද අවශ්ය වේ.
ක්රමලේඛකයාට මෙවලම් නැවතුම් යොමු ලක්ෂ්යය නම්යශීලීව සැකසිය හැකිය, මෙවලමෙහි අක්රිය පහර අඩු කළ හැකිය, සහ මෙවලම් පසුබැසීමේ ලක්ෂ්යය සාධාරණ ලෙස නිර්මාණය කළ හැකිය, එමඟින් මෙවලමෙහි මෙහෙයුම් කාර්යක්ෂමතාව වැඩි දියුණු කළ හැකිය.CNC VTL යන්ත්රෝපකරණ. ක්රමලේඛකයෙකු ලෙස, ඔබ කිලෝග්රෑම් ඇඳීම කල්තියා ගණනය කර විශ්ලේෂණය කළ යුතුය, මෙවලමෙහි කලම්ප දිග, යන්ත්ර මෙවලම් කදම්භයේ ගැලපුම් උස තීරණය කළ යුතු අතර, මෙවලම් වෙනස සපුරාලීමේ කොන්දේසිය යටතේ කදම්භයේ උස හැකිතාක් අඩු කළ යුතුය, එසේ නොමැතිනම් RAM දිගු කාලයක් එල්ලී පවතිනු ඇත. මෙවලම් රඳවනයට දුර්වල දෘඩතාව සහ නිරවද්ය යන්ත්රෝපකරණ නිරවද්යතාවයක් ඇත. සාධාරණ ක්රමලේඛනය සඳහා, X සහ Z මෙවලම් ක්රමාංකන මිණුම් සලකුණු හරහා මෙවලම් ක්රමලේඛන සැකසුම් ප්රමාණය තීරණය කිරීම අවශ්ය වන අතර, එක් එක් ක්රියාවලිය අතරතුර ක්රියාකරු මෙවලම නැවත සකස් කිරීමෙන් වළක්වා ගැනීම සඳහා එක් මෙවලම් ක්රමාංකනය හරහා හැකි තරම් ක්රියාවලීන් සම්පූර්ණ කළ යුතුය. නැවත නැවත මැනීම සහ නැවත නැවත මෙවලම් සැකසීම මෙවලම් දෝෂ සහ සමුච්චිත මාන දෝෂ ඇති කරයි, එය අවසානයේ නිෂ්පාදනයේ නිරවද්යතාවයට බලපානු ඇත.
පර්යේෂණයCNC සිරස් හැරවුම් යන්ත්රෝපකරණනවීන යන්ත්රෝපකරණ නිෂ්පාදනයේ දෝෂය වැදගත් කොටසක් සහ සංවර්ධන දිශාවක් වන අතර එය තරඟකාරිත්වය වැඩි දියුණු කිරීම සඳහා ප්රධාන තාක්ෂණයක් බවට පත්ව ඇත. දෝෂ බහුවිධ වන අතර තාප දෝෂ විශ්ලේෂණය සහ පර්යේෂණ හැරවුම් නිරවද්යතාවය වැඩි දියුණු කිරීමට හිතකර වේ. සහ තාක්ෂණික අවශ්යතා.
ඉද්ද අක්ෂයVTL යන්ත්රසෘජු පිරිසැලසුමක ඇති අතර, වැඩ මේසය තිරස් තලයක ඇති බැවින්, වැඩ කොටසෙහි කලම්ප කිරීම සහ පෙළගැස්ම වඩාත් පහසු වේ. ස්පින්ඩලය සහ දරණ භාරයේ මෙම පිරිසැලසුම සක්රීය කරයිCNC සිරස් ටර්ට් පට්ටලයදිගු කාලයක් මෙහෙයුමේ නිරවද්යතාවය පවත්වා ගැනීම සඳහා. වැඩ මේසයේ ස්පින්ඩලය කේන්ද්රගත කිරීම සඳහා ඉහළ නිරවද්යතාවයකින් වෙනස් කළ හැකි රේඩියල් නිෂ්කාශන ද්විත්ව පේළි කෙටි සිලින්ඩරාකාර රෝලර් ෙබයාරිං භාවිතා කරයි. අක්ෂීය දිශාව නියත ප්රවාහ ස්ථිතික පීඩන මාර්ගෝපදේශක රේල් පීලි භාවිතා කරයි. වැඩ මේසයට ඉහළ භ්රමණ නිරවද්යතාවය, විශාල බර දරණ ධාරිතාව සහ කුඩා තාප විරූපණය යන ලක්ෂණ ඇත. සිරස් මෙවලම් කණුවේ තිරස් මාර්ගෝපදේශය ස්ථිතික පීඩන බෑමේ මාර්ගෝපදේශයක් වන අතර, රැම් එකේ සිරස් චලන මාර්ගෝපදේශය ස්ලයිඩින් මාර්ගෝපදේශයකි.
පළ කිරීමේ කාලය: සැප්තැම්බර්-18-2021