


පයිප්ප නූල් පට්ටලයක් ලෙසද හැඳින්වේතෙල් රට පට්ටලය,නූල් හැරවීම යනු සාමාන්යයෙන් වැඩ කොටසක නූල් සැකසීමේ ක්රමයට යොමු වන අතර, ප්රධාන වශයෙන් හැරවීම, ඇඹරීම, තට්ටු කිරීම, නූල් ඇඹරීම, ඇඹරීම සහ සුළි සුළං කැපීම ඇතුළත් වේ. නූල් හැරවීම, ඇඹරීම සහ ඇඹරීමේදී, යන්ත්ර මෙවලමෙහි සම්ප්රේෂණ දාමය මඟින් වැඩ කොටසෙහි සෑම විප්ලවයක් සඳහාම එක් ඊයම් මගින් හැරවුම් මෙවලම, ඇඹරුම් කපනය හෝ ඇඹරුම් රෝදය වැඩ කොටසෙහි අක්ෂය දිගේ නිවැරදිව හා ඒකාකාරව චලනය වන බව සහතික කරයි. තට්ටු කිරීමේදී හෝ නූල් දැමීමේදී, මෙවලම (ටැප් හෝ ඩයි) වැඩ කොටසට සාපේක්ෂව භ්රමණය වන අතර, පළමු සාදන ලද නූල් වලක් මෙවලම (හෝ වැඩ කොටස) අක්ෂීයව චලනය කිරීමට මඟ පෙන්වයි.
තවද අපි ප්රධාන වශයෙන් ඉලක්ක කරන්නේ නූල් හැරවීම භාවිතා කිරීමයිපයිප්ප නූල් පට්ටල. නූල් සාදන මෙවලම හෝ නූල් පනාව මෙවලම පයිප්ප නූල් වැසිකිළියේ නූල් හැරවීමට භාවිතා කළ හැකිය. සාදන හැරවුම් මෙවලමක් සමඟ නූල් හැරවීම, පසුබට වන මෙවලම් ව්යුහය සරලයි, එය කුඩා කණ්ඩායම් නිෂ්පාදනය සහ නූල් වැඩ කොටස් සැකසීම සඳහා පොදු ක්රමයකි. නූල් පනාව මෙවලමක් සමඟ නූල් හැරවීම ඉහළ නිෂ්පාදන කාර්යක්ෂමතාවයක් ඇත, නමුත් මෙවලම් ව්යුහය සංකීර්ණ වන අතර, එය මධ්යම හා මහා පරිමාණ නිෂ්පාදනයේ සියුම් දත් සහිත කෙටි නූල් වැඩ කොටස් හැරවීමට පමණක් සුදුසු වේ.
සාමාන්ය ට්රැපෙසොයිඩ් නූල් හැරවීම සඳහා වන පට්ටලවල තාර නිරවද්යතාවය සාමාන්යයෙන් 8-9 දක්වා පමණක් ළඟා විය හැකි නමුත්, වෘත්තීය නිෂ්පාදන කාර්යක්ෂමතාව සහ නිරවද්යතාවයCNC පයිප්ප නූල් කපන යන්ත්රයසැලකිය යුතු ලෙස වැඩිදියුණු වනු ඇත.
පයිප්ප නූල් දැමීමේ පට්ටලයයන්ත්රයවිශාල විෂ්කම්භයකින් යුත් පයිප්ප සවි කිරීම් හැරවීම සඳහා විෙශේෂෙයන් නිර්මාණය කර ඇති තිරස් පට්ටලයකි. එය ස්පින්ඩලයේ සාපේක්ෂව විශාල සිදුරු විෂ්කම්භයක් (සාමාන්යයෙන් 135mm ට වැඩි) සහ ස්පින්ඩල් පෙට්ටියේ ඉදිරිපස සහ පසුපස චක් එකකින් සංලක්ෂිත වේ. , විශාල විෂ්කම්භයකින් යුත් පයිප්ප හෝ දඬු කලම්ප කිරීම සහ සැකසීම පහසු කිරීම සඳහා.
තෙල් රටපට්ටල යන්ත්රයයන්ත්රයසාමාන්යයෙන් ස්පින්ඩල් පෙට්ටියේ විශාල සිදුරක් ඇති අතර, වැඩ කොටස ස්පින්ඩලයේ කෙළවර දෙකෙහිම චක් දෙකකින් තද කර, සිදුර හරහා ගමන් කිරීමෙන් පසු භ්රමණය වේ. මෙවලම පෝෂණය කිරීමට සාමාන්යයෙන් ක්රම දෙකක් තිබේ: එකක් ස්ලයිඩය ධාවනය කිරීම සඳහා ඊයම් ඉස්කුරුප්පු ඇණ මගින් සාමාන්ය වැසිකිළිය සහ ඇඳේ ඉදිරිපස ඇති මෙවලම් රඳවනය හා සමාන වේ; අනෙක ඇඳේ මැද ඇති ස්ලයිඩයේ පැතලි පනාවයි. පිහියේ බාහිර නූල් කැපුම් හිස (ස්වයංක්රීය විවෘත කිරීමේ සහ වසා දැමීමේ නූල් කැපීමේ හිසක් බලන්න) වැඩ කොටසට කපා ඉදිරියට ගමන් කරයි. දිගු පයිප්ප සැකසීම සඳහා සමහර යන්ත්ර මෙවලම්වල මධ්ය රාමුවක්, මෙවලම් විවේකයක් සහ පසුපස වරහනක් වැනි වැඩ කොටස් ආධාරක උපාංග ද ඇත.
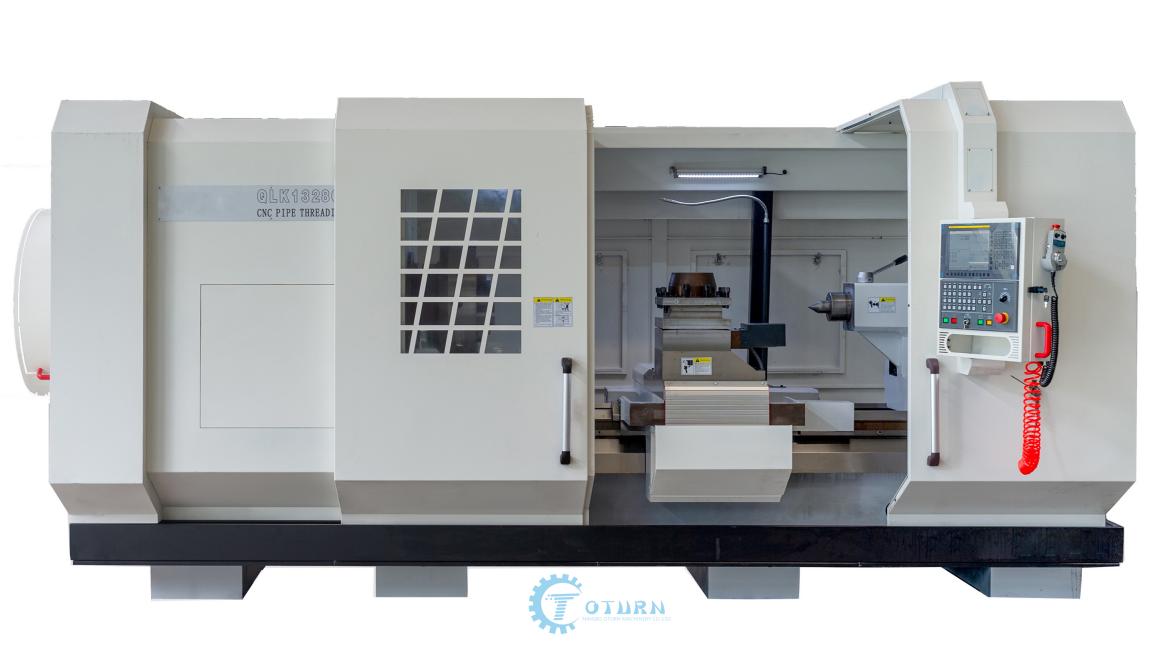
CNC පයිප්ප නූල් දැමීමේ පට්ටලයනිර්දේශ කරන්න
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
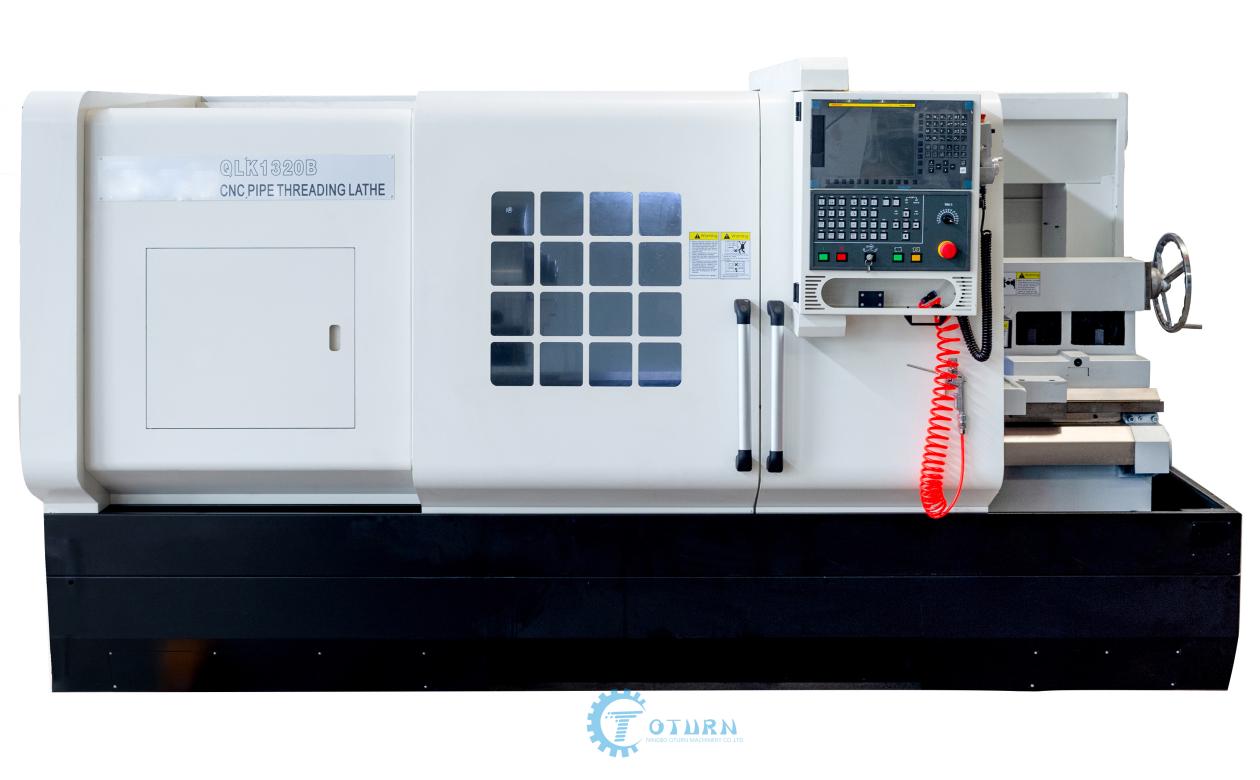
QLK1320 හඳුන්වා දීම
විශේෂාංගඋසස් තත්ත්වයපයිප්ප නූල් දැමීමේ පට්ටලය:
1. ඇඳෙහි මුල් ස්ථර තුනේ බිත්ති ව්යුහයක් ඇති අතර, පසුපස බිත්තිය අංශක 12 ක ආනත තලයකින් සකස් කර ඇති අතර එමඟින් යන්ත්ර මෙවලමෙහි දෘඪතාව බෙහෙවින් වැඩි දියුණු වේ.
2. ප්රධාන සම්ප්රේෂණ දාමය ශ්රේණිගත සම්ප්රේෂණය වන අතර එමඟින් යන්ත්ර මෙවලමෙහි බලශක්ති පරිභෝජනය සහ ශබ්දය අඩු වේ.
3. වෙනම හයිඩ්රොලික් පෙට්ටි භාවිතය, මධ්යගත ලිහිසිකරණය සහ බලවත් සිසිලනය ස්පින්ඩලයේ උෂ්ණත්වය අඩු කරනවා පමණක් නොව, ස්පින්ඩල් පෙට්ටියේ පිරිසිදුකම සහ ලිහිසිකරණය ඵලදායී ලෙස පවත්වා ගනී.
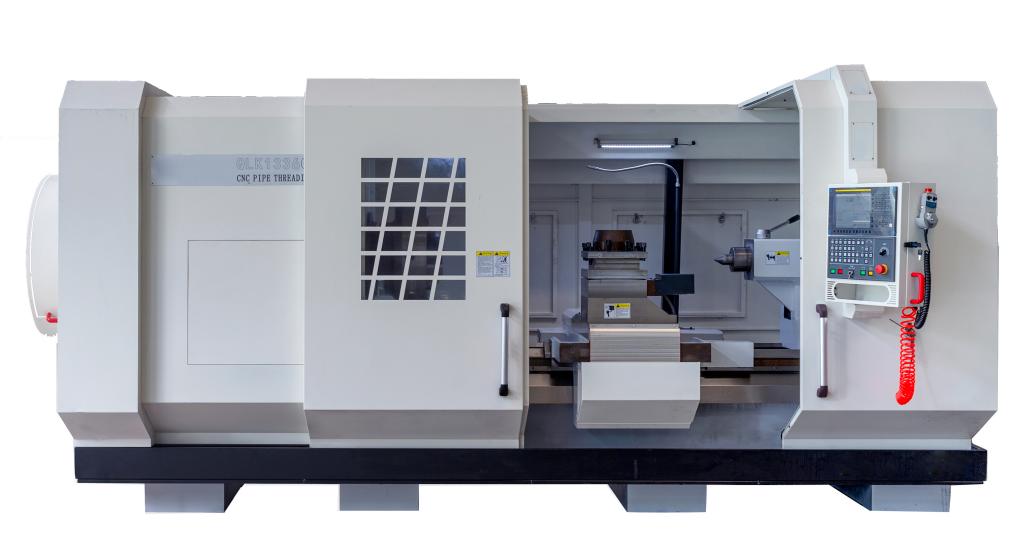
QLK1336 හඳුන්වා දීම
QLK1336 හඳුන්වා දීමසීඑන්සී තෙල් රට වැසිකිළියඅලුතින් නිර්මාණය කරන ලද CNC පයිප්ප නූල් දැමීමේ පට්ටලයකි. ප්රධාන ධාවකය තෝරාගත් ස්පින්ඩල් සර්වෝ මෝටරයේ ශ්රේණිගත සංඛ්යාත වැඩ පරාසයට ගැලපෙන පරිදි නිර්මාණය කර ඇත. සම්පූර්ණ පියවර රහිත වේග නියාමනය, පුළුල් වේග නියාමනය පරාසය, එය අධිවේගී නූල් නිම කිරීමේ අවශ්යතා සපුරාලනවා පමණක් නොව, ඉහළ කැපුම් කාර්යක්ෂමතාවයක් සහ අඩු ශබ්දයක් ද ඇත.
පයිප්ප නූල් දැමීමේ පට්ටලවල වාසි සහ ප්රතිලාභ
(1) යන්ත්ර ශරීරය
බඳ රේල් පීල්ලේ පළල 650mm, ද්රව්යය HT300 වේ. අතිධ්වනික සංඛ්යාත නිවාදැමීම HRC52 දක්වා ළඟා වේ. ඉහළ නිරවද්යතාවයකින් යුත් ඇඹරුම් යන්ත්රයකින් ඇඹරීමෙන් පසු රළුබව Ra0.63 වේ. එයට ඉහළ නිරවද්යතාවයක් සහ උල්ෙල්ඛ ක්රියාකාරිත්වයක් ඇත. යන්ත්ර ශරීරය යනු ඒකාබද්ධ ව්යුහයක් වන අතර එය යන්ත්ර මෙවලමෙහි දෘඩතාව බෙහෙවින් වැඩි දියුණු කරයි.
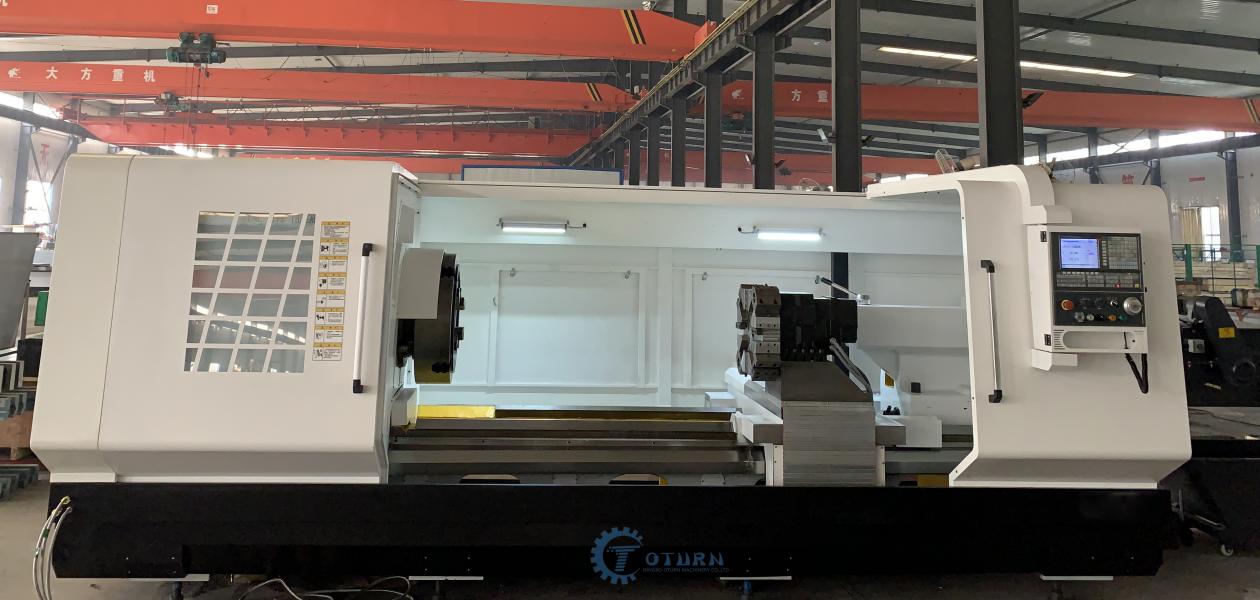
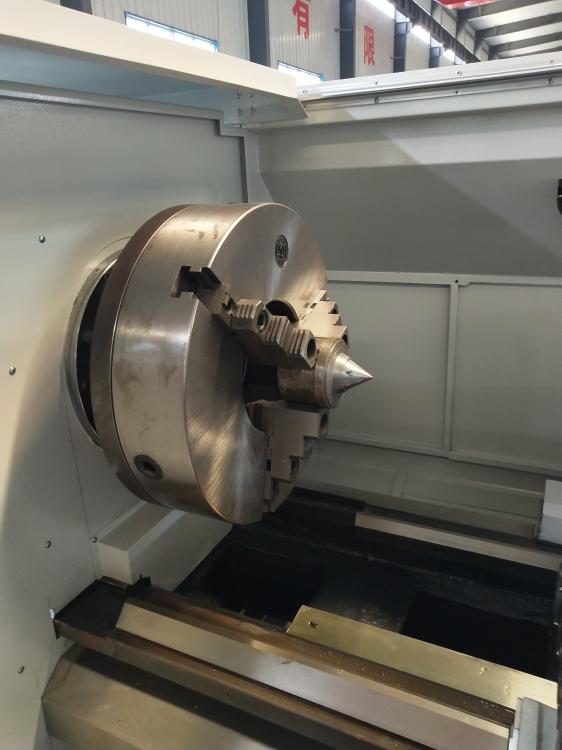
(2)CNC තෙල් රට mඅචයින්ස්හිස් පෙට්ටිය
අනුකලිත ගියර් පෙට්ටි වර්ගයේ ස්පින්ඩල් ඒකකය, අධි බලැති ස්පින්ඩල් සර්වෝ මෝටරය,
ද්වි-වේග සම්ප්රේෂණය, පියවර රහිත වේග නියාමනය.
අධිවේගී නූල් නිම කිරීමේ අවශ්යතා සපුරාලීමට පමණක් නොව, කාර්යක්ෂම කැපීමක් ලබා ගැනීමට ද පුළුල් පරාසයක වේග නියාමනය. යන්ත්රයේ අඩු ශබ්දය, හොඳ ශබ්ද තත්ත්වය සහතික කිරීම සඳහා නිවා දැමූ සහ නිරවද්ය ඇඹරුම් ආම්පන්න, උසස් තත්ත්වයේ ෙබයාරිං.
ස්පින්ඩල් පෙට්ටිය ශක්තිමත් බාහිර සංසරණ සිසිලන ලිහිසිකරණය භාවිතා කරයි,
ස්පින්ඩලයේ උෂ්ණත්වය අඩු කරනවා පමණක් නොව, ස්පින්ඩල් පෙට්ටියේ පිරිසිදුකම සහ ලිහිසිකරණය ද පවත්වා ගනී.
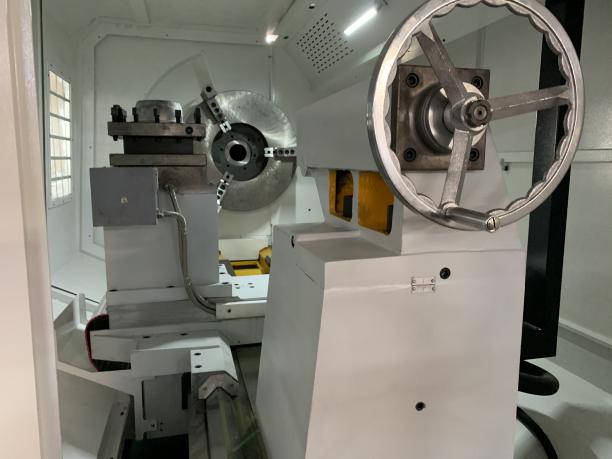
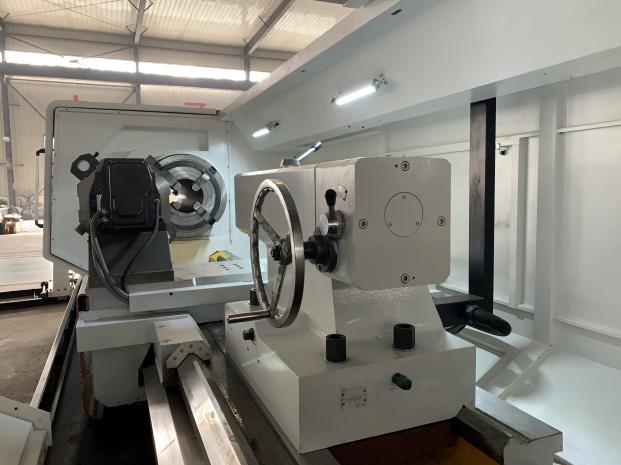
(3) ටේල්ස්ටොක්
මෙම යන්ත්ර මෙවලම φ120 ටේල්ස්ටොක් ස්පින්ඩලය සමඟ සම්මත වේ. Mohs 6# ඉහළට.
(4) ද්විත්ව අක්ෂ පෝෂණය
X අක්ෂය සහ Z අක්ෂය යන දෙකම ඉහළ නිරවද්යතාවයකින් යුත් බෝල ඉස්කුරුප්පු සෘජු ධාවකය සහ ඊයම් ඉස්කුරුප්පු පූර්ව පීඩන ආතති ව්යුහය භාවිතා කරයි. ස්ථානගත කිරීම සහ සහාය දැක්වීම සඳහා නිරවද්ය බෝල ඉස්කුරුප්පු ෙබයාරිං භාවිතා කරයි; Z පතුවළ ඉස්කුරුප්පු නට් රාක්කය යනු ඒකාබද්ධ වාත්තු ව්යුහයකි.
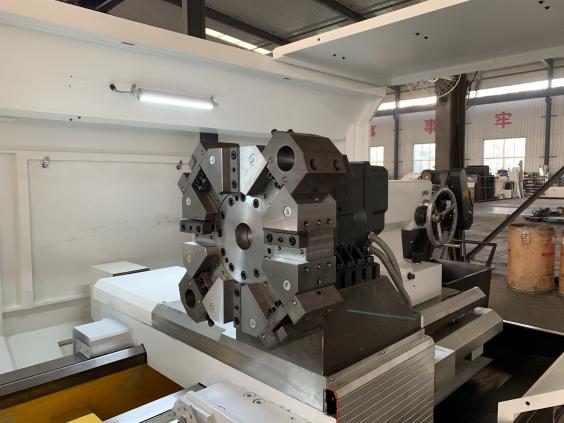
(5)CNC ටර්ට්
(HAK21280) CNC සිරස් මෙවලම් රඳවනය භාවිතා කරයි.එය ඉහළ නිරවද්යතාවය, සුමට භ්රමණය, සරල ක්රියාකාරිත්වය යනාදී ලක්ෂණ ඇත.
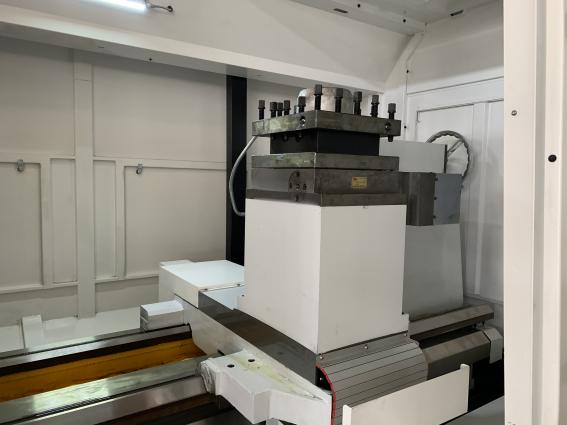
තෝරා ගැනීමට හේතු හතරක්CNC පයිප්ප නූල් දැමීමmඅචයින් හෝතෙල් රට යන්ත්රෝපකරණ පට්ටලය
1. දපයිප්ප නූල් පට්ටලයඉහළ මට්ටමේ ස්වයංක්රීයකරණය, ඉහළ කාර්යක්ෂමතාව සහ ඉහළ නිරවද්යතාවය, පුළුල් යෙදුම් පරාසය සහ සරල ක්රියාකාරිත්වයේ ලක්ෂණ ඇත.
2. ඇඳ අසල පෙට්ටිය පියවර රහිත වේග වෙනසක් සහිත සංඛ්යාත පරිවර්තන මෝටරයකින් ධාවනය වේ. ප්රසිද්ධ දේශීය නිෂ්පාදකයින්ගෙන් ස්පින්ඩල් බෙයාරිං, ප්රසිද්ධ දේශීය වෙළඳ නාම වලින් හකු තුනේ චක්.
3. සංඛ්යාත්මක පාලන පද්ධතියේ මොඩියුලර් සැලසුම දෝෂහරණය කිරීමට පහසු වන අතර නඩත්තු කිරීමට පහසුය.x සහ z අක්ෂ අධි බලැති, සර්වෝ මෝටර, උසස් කාර්ය සාධනය සහ ශක්තිමත් විශ්වසනීයත්වය භාවිතා කරයි.
4. එය වාත්තු ඇඳ සෑදලය, ස්ලයිඩ් තහඩුව, සාධාරණ අභ්යන්තර ඉළ ඇට පිරිසැලසුම, ඉහළ නිරවද්යතාවයකින් යුත් බෝල ඉස්කුරුප්පු ඇණ, ඉහළ නිරවද්යතාවය සහ නිවැරදි සම්ප්රේෂණය භාවිතා කරයි.
ප්රධාන කොටස් පින්තූර
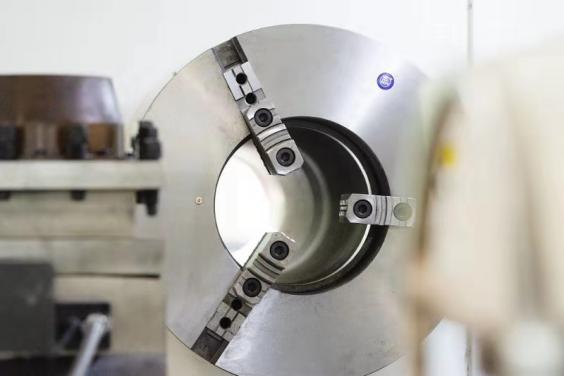
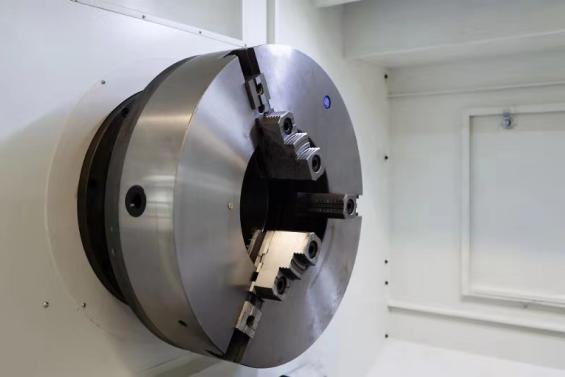
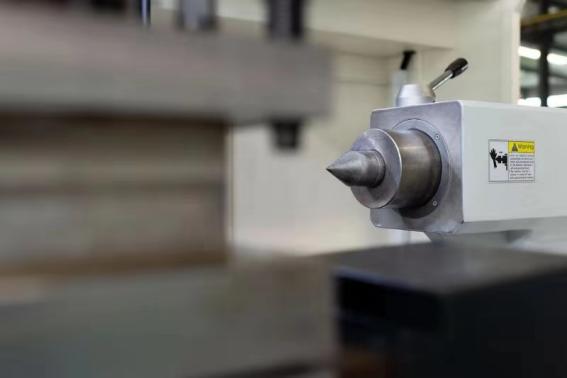
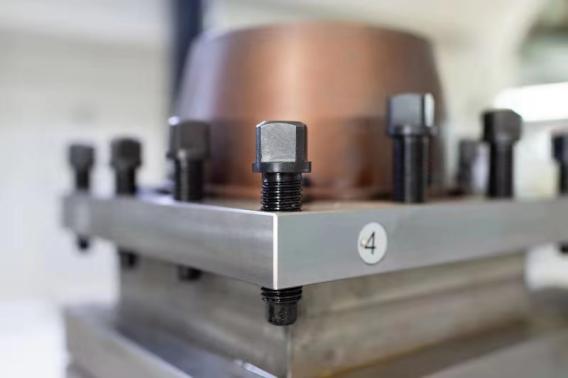
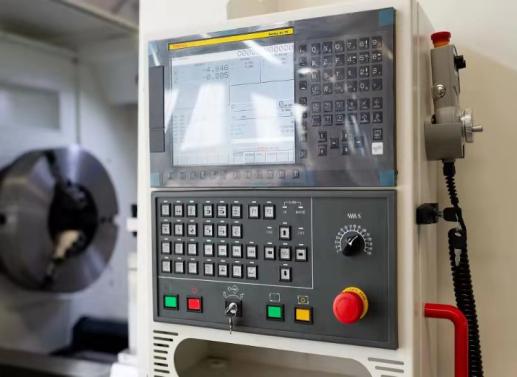
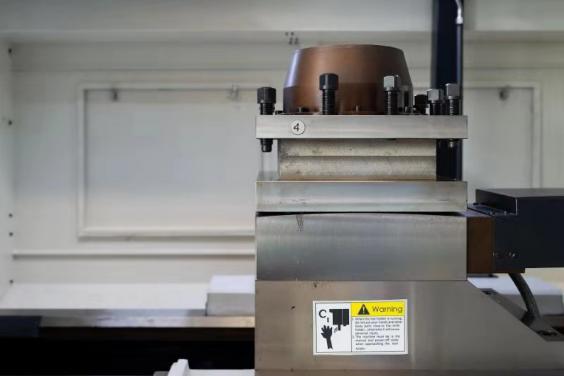
සම්මත වින්යාසය
ස්ථාන හතරකින් යුත් විදුලි මෙවලම් කණුව, ස්වයංක්රීය මධ්යගත ලිහිසිකරණය, සිසිලන පද්ධතිය, අර්ධ-සංවෘත ආරක්ෂිත ආවරණය.
මෙම නිෂ්පාදනය යන්ත්රෝපකරණ නිෂ්පාදනය, ඛනිජ තෙල්, රසායනික, ගල් අඟුරු, භූ විද්යාත්මක ගවේෂණය, නාගරික ජල සැපයුම සහ ජලාපවහනය සහ අනෙකුත් කර්මාන්තවල යාන්ත්රික සැකසුම් මෙහෙයුම් සඳහා බහුලව භාවිතා වේ.
ඉතිරි ප්රධාන කොටස් අතරටසරඹ පයිප්ප සහ කප්ලිං.
ඛනිජ තෙල් කර්මාන්තය යනු ඛනිජ තෙල් (ස්වාභාවික ඛනිජ තෙල්, තෙල් ෂේල් සහ ස්වාභාවික වායු ඇතුළුව) නිස්සාරණය කර එය පිරිපහදු කර සකස් කරන කාර්මික අංශයකි. එය තෙල් බිම් භූ විද්යාත්මක ගවේෂණය, තෙල් බිම් සංවර්ධනය සහ තෙල් ගවේෂණය, ප්රවාහනය, පිරිපහදු කිරීම සහ සැකසුම් ඒකක වලින් සමන්විත වේ.
තෙල් හා ගෑස් කර්මාන්තයේ නල සඳහා බහුලව භාවිතා වන යෙදුම වන්නේ පෙට්රෝලියම් නල (OCTG) ය. පෙට්රෝලියම් පයිප්පවල අරමුණ වෙනස් විය හැකිය: ඒවා ගෑස්, තෙල්, ජලය, වාෂ්ප ආදිය නිස්සාරණය කිරීමට හෝ එන්නත් කිරීමට භාවිතා කළ හැකි අතර, විශේෂිත යෙදුම් අනුව ආවරණ හෝ නල ලෙස බෙදිය හැකිය. කල්පැවැත්ම පවත්වා ගැනීම සඳහා තෙල් ළිං අභ්යන්තර හෝ බාහිර දූෂක ඛාදනයට ඔරොත්තු දීම සඳහා ආරක්ෂිත තට්ටුවක් ලෙස ආවරණයක් භාවිතා කරයි; තෙල් එන්නත් කිරීමට හෝ නිස්සාරණය කිරීමට නල භාවිතා කරයි.
පයිප්ප නූල්ing (ඉං) යන්ත්ර මෙවලම් ඛනිජ තෙල් කර්මාන්තයේ බහුලව භාවිතා වන තෙල් නල සැකසීමට භාවිතා වේ. එය තෙල් ළිංවල තෙල් සහ ස්වාභාවික වායු ප්රවාහනය සඳහා භාවිතා කරන වානේ පයිප්පයකි. එය ආවරණයේ සවි කර ඇති අතර, තෙල් නළයේ සිට ළිං හිස දක්වා තෙල් සහ ගෑස් ගලා යයි.
නල නූල් ප්රමාණ දෙකක් ඇත, එකක් අඟලකට දත් 8 බැගින් වූ ගෝලාකාර වටකුරු පතුලක් සහිත V-හැඩැති ටේපර් පයිප්ප නූල් වන අතර අනෙක අඟලකට දත් 10 බැගින් වූ ගෝලාකාර වටකුරු පතුලක් සහිත V-හැඩැති ටේපර් පයිප්ප නූල් වේ.
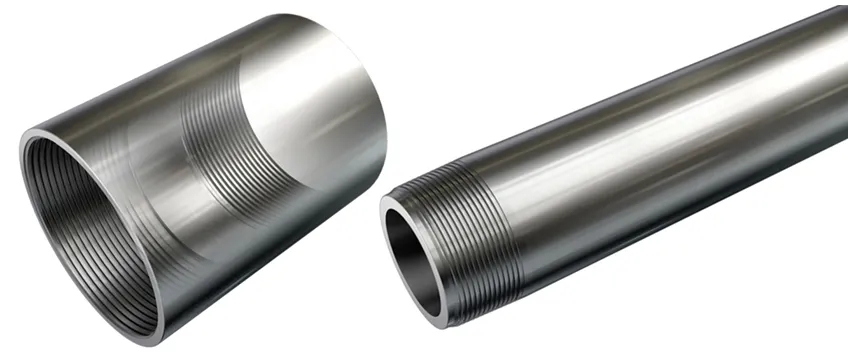
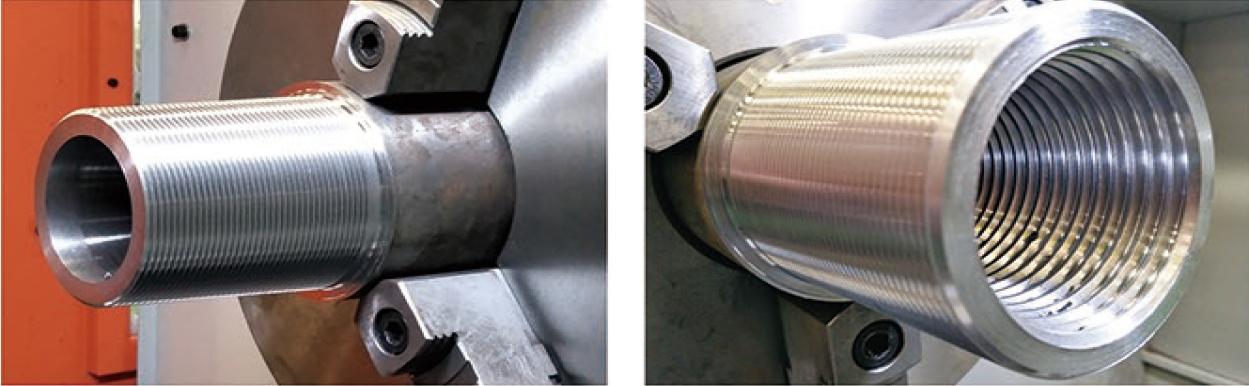
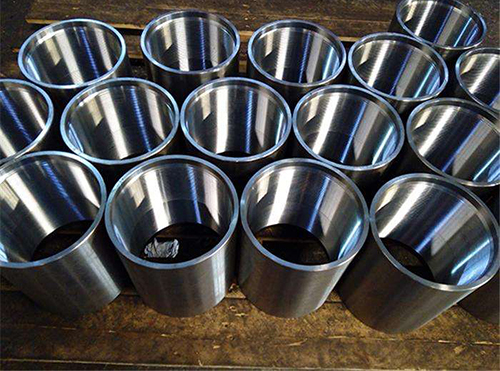
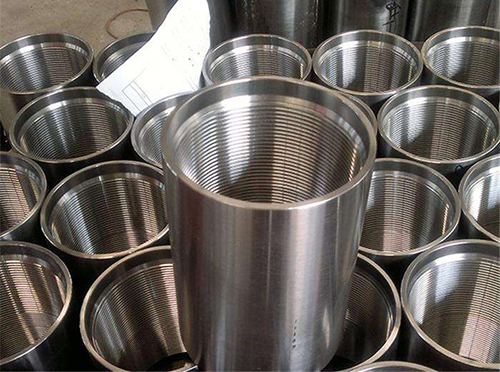
නූල් යනු සිලින්ඩරයක හෝ කේතුවක මතුපිට සර්පිලාකාර රේඛාවක් ඔස්සේ සාදන ලද නියමිත දත් පැතිකඩක් සහිත අඛණ්ඩ නෙරා යාමකි. නූල් යන්ත්රගත කිරීමට බොහෝ ක්රම ඇති අතර, සාමාන්යයෙන් සාමාන්ය යන්ත්රෝපකරණ වලදී නූල් දැමීම භාවිතා වේ.නූල් යන්ත්රෝපකරණ කිරීමතිරස් පට්ටලයක, වැඩ කොටස සහ මෙවලම අතර චලන සම්බන්ධතාවය සහතික කළ යුතුය.නූල් හැරවීම, විවිධ හේතූන් මත, ස්පින්ඩලය සහ මෙවලම අතර චලනය යම් සම්බන්ධකයක ගැටළු ඇති අතර, නූල් හැරවීමේදී අසාර්ථක වීමට හේතු වන අතර සාමාන්ය නිෂ්පාදනයට බලපායි. මෙම අවස්ථාවේදී, එය නියමිත වේලාවට විසඳා ගත යුතුය.
විශාල රළුබව පිළිබඳ ගැටළුව විසඳන්නේ කෙසේද යන්න පිළිබඳව, පළපුරුදු පයිප්ප නූල් පට්ටල ක්රියාකරුවන් කිහිප දෙනෙකුගේ යෝජනා පහත දැක්වේ:
1. අධිවේගී වානේ හැරවුම් මෙවලමක් සමඟ හැරවීමේදී, හැරවුම් වේගය අඩු කළ යුතු අතර හැරවුම් තෙල් එකතු කළ යුතුය.
2. ආබර්හි හරස්කඩ ප්රදේශය වැඩි කර දිගුවේ දිග අඩු කරන්න (ඇබර් ප්රමාණවත් තරම් දෘඩ නොවන නිසා, කැපීමේදී එය කම්පනය වීමට ඉඩ ඇත)
3. හැරවුම් මෙවලමෙහි කල්පවත්නා ඉදිරිපස කෝණය අඩු කර මැද ස්ලයිඩ තහඩුවේ ඉස්කුරුප්පු නට් හි නිෂ්කාශනය සකසන්න (හැරවුම් මෙවලමෙහි කල්පවත්නා ඉදිරිපස කෝණය ඉතා විශාල වන අතර මැද ස්ලයිඩ ඉස්කුරුප්පු නට් හි නිෂ්කාශනය ඉතා විශාල වන අතර එය මෙවලම පහසුවෙන් ඇති කරයි)
4. අධිවේගී නූල් කරකවන විට, අවසාන කැපුමේ හැරවුම් ඝණකම සාමාන්යයෙන් 0.1mm ට වඩා වැඩි වන අතර, චිප්ස් අක්ෂ දිශාවට ලම්බකව විසර්ජනය වේ (කවදාදඅධිවේගී නූල් හැරවීම, හැරවුම් ඝණකම ඉතා කුඩා නම් හෝ චිප්ස් ආනත දිශාවකට මුදා හරිනු ලැබේ නම්, නූල් පැති ඇද ගැනීම පහසුය).
5. අධික පීඩන කාරකයක් අඩංගු ඉහළ මට්ටමේ ටැපිං ඔයිල් හෝ පට්ටල හැරවුම් තෙල් භාවිතා කළ යුතුයනූල් සැකසීමපට්ටලයක් හරහා වැඩ කොටස කැපීම. විශේෂ ලෝහ සැකසුම් තෙල් භාවිතය දුර්වල නිරවද්යතාවය සහ අඩු කාර්යක්ෂමතාවයේ ගැටළුවට වන්දි ගෙවිය හැකිය.
පළ කිරීමේ කාලය: සැප්තැම්බර්-21-2021