


I. CNC යන්ත්රෝපකරණ මධ්යස්ථානය යනු කුමක්ද?
එමCNC යන්ත්රෝපකරණ මධ්යස්ථානයපරිගණක සංඛ්යාත්මක පාලනය මගින් පාලනය වන ඉතා ස්වයංක්රීය යන්ත්ර මෙවලමක් වන අතර, එය එක් වරක් කලම්ප කිරීමකින් බහු සැකසුම් මෙහෙයුම් සම්පූර්ණ කළ හැකිය.එය ඇඹරීම, කම්මැලි කිරීම, කැණීම සහ එක් උපාංගයක් සක්රිය කිරීම වැනි කාර්යයන් සංකේන්ද්රණය කරයි, එයට විවිධ ක්රියාවලි මාධ්යයන් ලබා දෙයි.
CNC යන්ත්රෝපකරණ මධ්යස්ථානයක ප්රධාන සංරචක අතරට ස්පින්ඩලය, බෝල ඉස්කුරුප්පුව, මාර්ගෝපදේශක රේල් පීලි, මෙවලම් සඟරාව සහ CNC පාලන පද්ධතිය ඇතුළත් වේ.
CNC යන්ත්රෝපකරණ මධ්යස්ථානයක මූලික අංගය වන්නේ ස්පින්ඩලය වන අතර එය හැරවුම් මෙහෙයුම සිදු කිරීම සඳහා හැරවුම් මෙවලමට වේගය සහ ව්යවර්ථය සම්ප්රේෂණය කිරීම සඳහා වගකිව යුතුය. ස්පින්ඩල් විදුලි ස්පින්ඩල් හෝ යාන්ත්රික ස්පින්ඩල් විය හැකි අතර යාන්ත්රික ස්පින්ඩල් තවදුරටත් පටි ආකාරයේ ධාවනය වන හෝ සෘජු ධාවක ස්පින්ඩල් ලෙස වර්ගීකරණය කළ හැකිය. ඉහළ වේගයකින් ස්ථායිතාව පවත්වා ගැනීමට ස්පින්ඩලයට ඇති හැකියාව ඉහළ නිරවද්යතාවයකින් හැරීම සහ ස්ථාවර මතුපිට නිමාවක් සහතික කරයි.
රෝලිං ස්පර්ශය නිසා බෝල ඉස්කුරුප්පුවේ ඝර්ෂණය අඩුය. බෝල ඉස්කුරුප්පුව සංවේදී වන අතර නිවැරදිව ක්රියාත්මක වන අතර කුඩා චලනයන් නිවැරදිව පාලනය කිරීමට ඉඩ සලසයි. එය ඉහළ නිරවද්යතාවය, ඉහළ කාර්යක්ෂමතාව, දිගු ආයු කාලය, ඉහළ දෘඩතාව සහ අඩු ශබ්දය මගින් සංලක්ෂිත වේ.
මාර්ගෝපදේශක රේල් යනු චලනය වන උපකරණ දරා, සවි කර, මඟ පෙන්වන සහ ඝර්ෂණය අඩු කරන උපකරණයකි. එයට අධි පීඩනයට ඔරොත්තු දීමට පමණක් නොව, විශිෂ්ට නම්යශීලී බවක් ද තිබිය යුතුය.
ස්වයංක්රීය මෙවලම් වෙනස් කිරීම මඟින් ස්වයංක්රීය මෙවලම් හැසිරවීම සහ ප්රතිස්ථාපනය සක්රීය කරයි, සංකීර්ණ, බහු-පියවර අඛණ්ඩ යන්ත්රෝපකරණ සඳහා ඉඩ සලසයි.
CNC පාලන පද්ධතිය යනු පට්ටලයේ මොළය වන අතර, එය වැඩසටහන්ගත උපදෙස් හරහා සංකීර්ණ කොටස්වල ඉහළ නිරවද්යතාවයකින් යන්ත්රෝපකරණ සාක්ෂාත් කර ගනී.
II. කුමන ආකාරයේ CNC යන්ත්රෝපකරණ මධ්යස්ථාන තිබේද?
ඒවායේ ව්යුහය මත පදනම්ව, ඒවා CNC සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය, CNC තිරස් යන්ත්රෝපකරණ මධ්යස්ථානය සහ CNC ගැන්ට්රි යන්ත්රෝපකරණ මධ්යස්ථානය ලෙස වර්ගීකරණය කළ හැකිය.
CNC සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය: ස්පින්ඩලය වැඩ මේසයට ලම්බකව පිහිටා ඇත. වැඩ කොටස රඳවා තබා ගන්නා වැඩ මේසය සාමාන්යයෙන් තිරස් අතට (X සහ Y අක්ෂ) චලනය වන අතර, මෙවලම යන්ත්රෝපකරණ සඳහා සිරස් අතට (Z අක්ෂය) චලනය වේ. එහි සංයුක්ත ව්යුහය සහ අවම ස්ථාපන පියසටහන එය යන්ත්රෝපකරණ තහඩු, තැටි සහ අච්චු සහ කුඩා නිවාස වැනි සංකීර්ණ කොටස් සඳහා සුදුසු කරයි. එහි වාසිය නම් බර හා දිගු වැඩ කොටස් මත පවා ඉහළ නිරවද්යතාවයකින් යුත් යන්ත්රෝපකරණ ලබා ගත හැකි වීමයි. සමහර විට, හැරවීම සම්පූර්ණ කිරීම සඳහා හැරවුම් ක්රියාවලියේදී නිපදවන ලද චිප්ස් සහ දූවිලි සෝදා ගැනීමට හැරවුම් තරලය අවශ්ය වේ.
CNC තිරස් යන්ත්රෝපකරණ මධ්යස්ථානය: ස්පින්ඩලය තිරස් අතට සවි කර ඇත. X, Y සහ Z අක්ෂ තුනට අමතරව, තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයකට වැඩ මේසයේ භ්රමණ අක්ෂ හතර පාලනය කළ හැකිය. මෙම ව්යුහය මඟින් වැඩ කොටස් පහසුවෙන් පැටවීමට සහ බෑමට ඉඩ සලසන අතර චිප් ඉවත් කිරීම සඳහා ප්රමාණවත් ඉඩක් සපයයි. එය පෙට්ටි වර්ගයේ කොටස්, කාර් සිලින්ඩර කුට්ටි සහ ගුවන් යානා එන්ජින් තල සඳහා සුදුසු වේ.
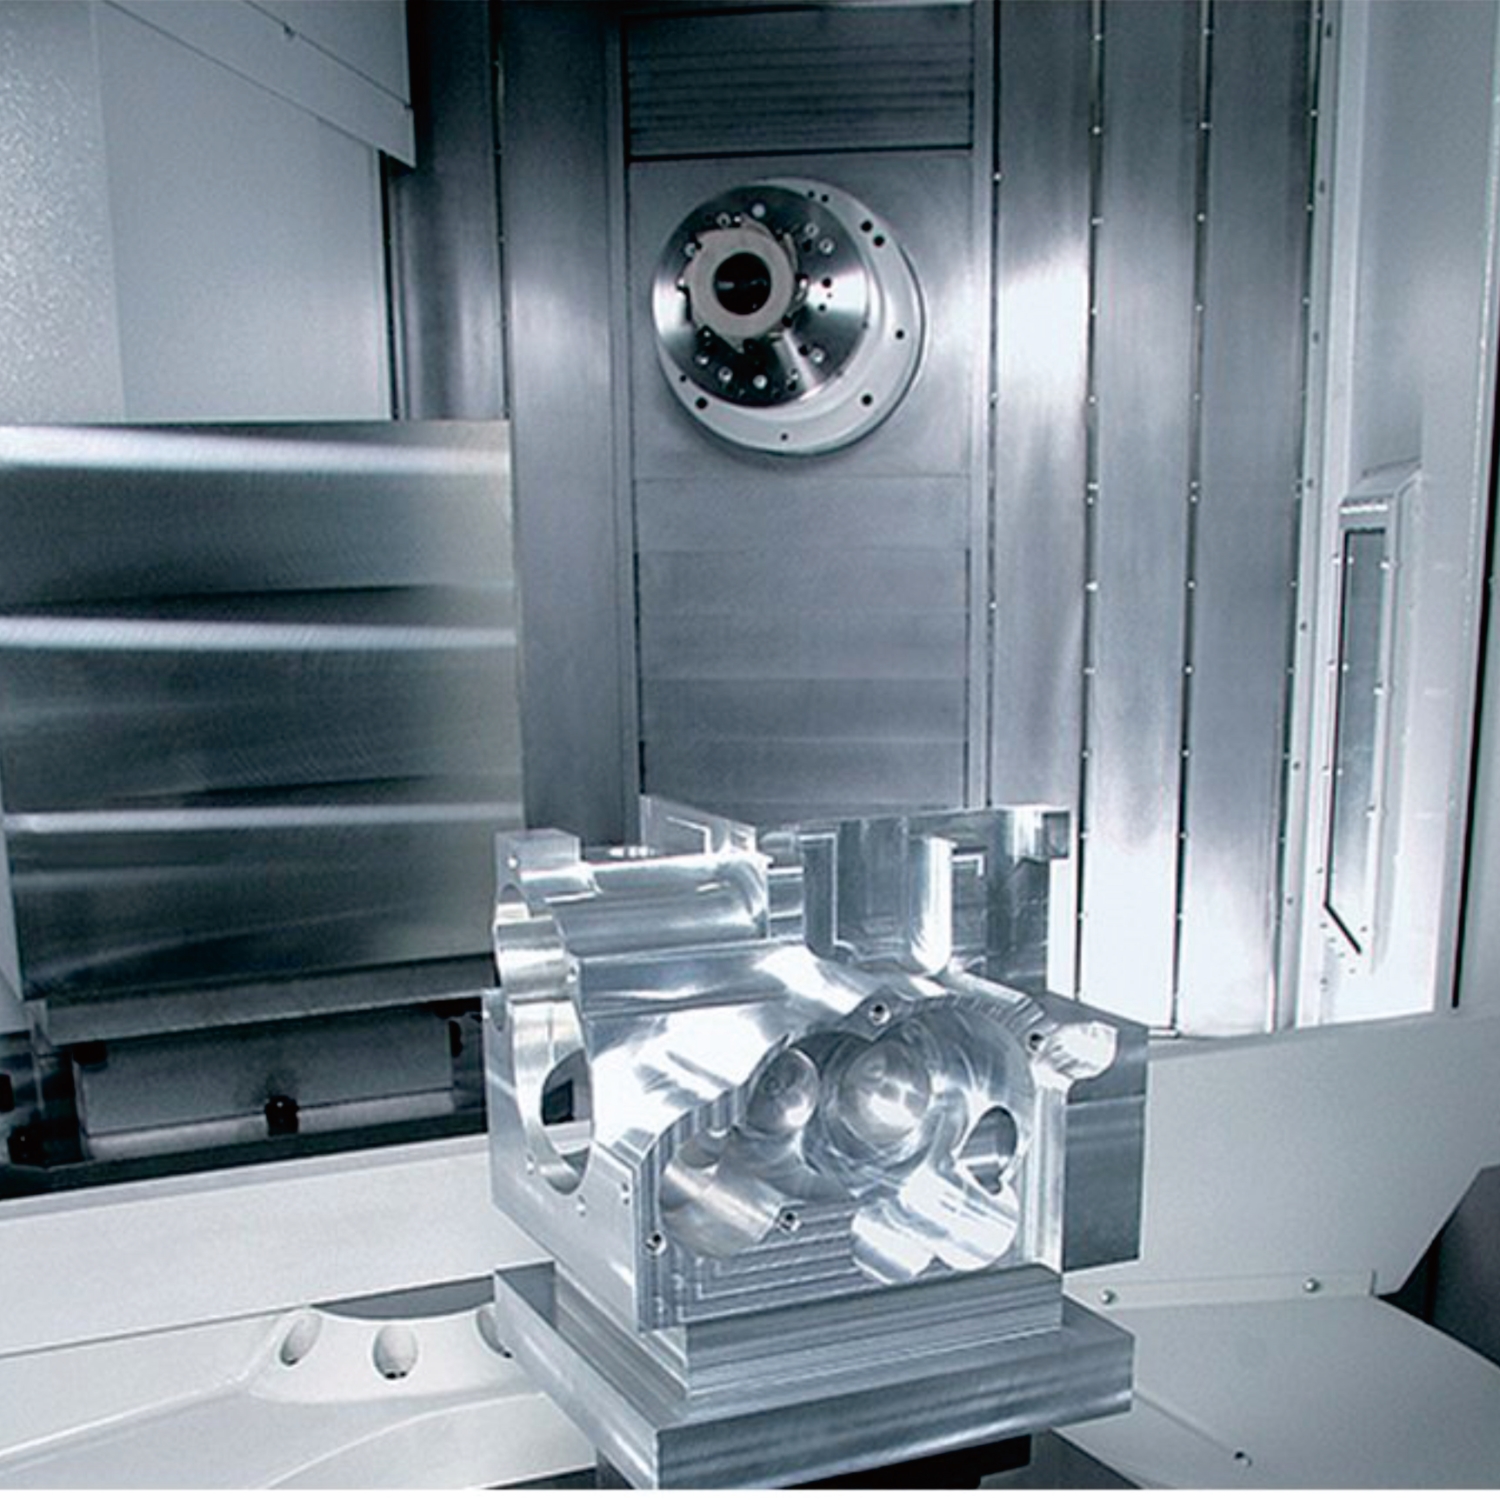
CNC ගැන්ට්රි යන්ත්රෝපකරණ මධ්යස්ථානය: CNC ගැන්ට්රි යන්ත්රෝපකරණ මධ්යස්ථානයක් වැඩ මේසය සුරක්ෂිත කරන අතර යන්ත්ර හිස X, Y සහ Z දිශාවලට චලනය කිරීමට ඉඩ සලසයි, විශාල හා බර වැඩ කොටස් යන්ත්රෝපකරණ කිරීමට හැකියාව ලබා දෙයි. එහි ලක්ෂණය වන්නේ ස්පින්ඩල් ආධාරකය වැඩ මේසයට ඉහළින් විහිදෙන ගැන්ට්රියක් මෙන් ක්රියා කිරීමයි. අනෙකුත් වර්ග හා සසඳන විට, එය ප්රමාණයෙන් විශාල වන අතර එබැවින් බොහෝ විට විශාල වස්තූන් සැකසීම සඳහා භාවිතා වේ.
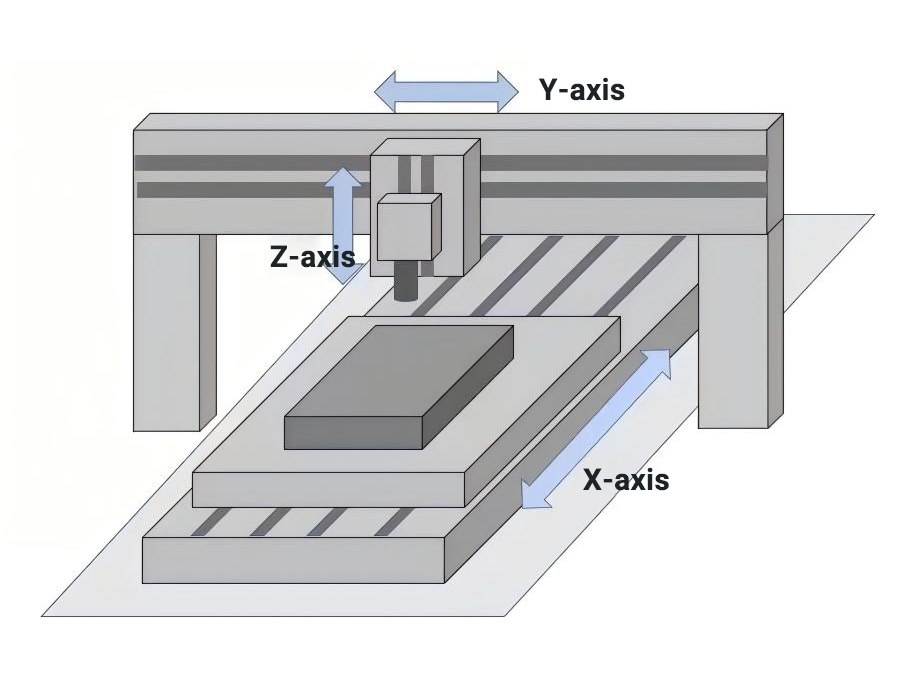
අක්ෂ ගණන අනුව, ඒවා 3-අක්ෂ, 4-අක්ෂ හෝ 5-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථාන ලෙස වර්ගීකරණය කළ හැකිය.
3-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථානය: රේඛීය අක්ෂ තුනකින් (X, Y, සහ Z) සමන්විත වඩාත් සාම්ප්රදායික වර්ගය. සාමාන්ය මෙහෙයුම් සඳහා සුදුසු, එය පැතලි මතුපිට සහ සරල ත්රිමාණ කොටස් සැකසීමේදී හොඳින් ක්රියා කරයි, නමුත් සංකීර්ණ වක්ර මතුපිට හැසිරවීමේදී සීමිතය.
4-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථානය: ත්රි-අක්ෂ ආකෘතියට අමතරව, භ්රමණ අක්ෂයක් (A හෝ B) එකතු කරනු ලැබේ. සිව්වන අක්ෂය යනු ජංගම වේදිකාවේ ස්ථාපනය කර ඇති අංශක 360 ක් භ්රමණය කළ හැකි විද්යුත් බෙදුම් හිසකි. මෙය බෙල්වෙයාර් විදීම, බෙල්වෙයාර් ඇඹරීම සහ අනෙකුත් කාර්යයන් සඳහා ස්වයංක්රීය සුචිගත කිරීම සඳහා ඉඩ සලසයි. දෙවන කලම්ප ක්රියාවලිය හේතුවෙන් නිරවද්යතාවය නැති නොවනු ඇත, එමඟින් සංකීර්ණ ජ්යාමිතික හැඩතල සැකසීමට හැකි වේ.
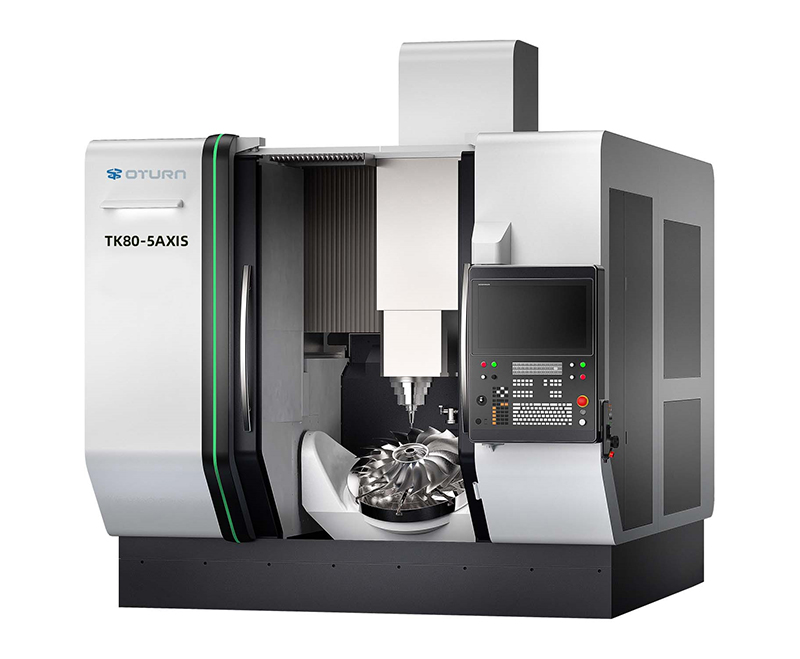
5-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථානය: පවතින ත්රි-අක්ෂ ආකෘතියට අමතරව, භ්රමණ අක්ෂ දෙකක් (A සහ B හෝ C) එකතු කරනු ලැබේ. භ්රමණය කළ හැකි සහ ඇලවිය හැකි මෙවලම් සහ වැඩ කොටස් වඩාත් සංකීර්ණ ත්රිමාණ සැකසුම් සක්රීය කරයි. මෙය වැඩ කොටස නැවත තද නොකර බහු පෘෂ්ඨ සහ සංකීර්ණ වක්ර පෘෂ්ඨ අඛණ්ඩව යන්ත්රගත කිරීමට ඉඩ සලසයි. කෙසේ වෙතත්, බහු අක්ෂ එකවර පාලනය කිරීම සඳහා වඩාත් දියුණු ක්රමලේඛන කුසලතා අවශ්ය වේ.
III. CNC යන්ත්රෝපකරණ මධ්යස්ථානයක ලක්ෂණ මොනවාද?
ඉහළ නිරවද්යතාවයකින් යුත් යන්ත්රෝපකරණ. CNC යන්ත්ර මධ්යස්ථානය මෙවලම් සහ වැඩ කොටස්වල පිහිටීම ස්වයංක්රීයව පාලනය කරන අතර, එහි ප්රතිඵලයක් ලෙස අතින් කරන මෙහෙයුම් හා සසඳන විට නිමි කොටස්වල කුඩා අපගමනයන් ඇති වේ. සංඛ්යාත්මක පාලන යන්ත්ර මෙවලම හා සසඳන විට, මෙය බහු අතින් ස්ථාපනයන් නිසා සිදුවන වැරදි ද අඩු කරයි.
අඩු පිරිවැය සහ වැඩිදියුණු කළ කාර්යක්ෂමතාව. මෙවලම් වෙනස් කිරීම සඳහා බොහෝ විට භෞතික හා කාල පිරිවැයක් අවශ්ය වන අතර, CNC යන්ත්රෝපකරණ මධ්යස්ථාන ස්වයංක්රීයව මෙවලම් වෙනස් කළ හැකිය. ස්වයංක්රීය මෙවලම් වෙනස් කරන්නා මඟින් ස්පින්ඩලය තනි සැකසුමකින් වෙනස් කිරීමට ඉඩ සලසයි, එමඟින් බහු යන්ත්රෝපකරණ කාර්යයන් සක්රීය කරයි.
වැඩිදියුණු කළ ආරක්ෂාව. යන්ත්ර මෙවලම්වල භාවිතා කරන මෙවලම් සහ කටර් ඉතා බර හා තියුණු වන අතර ප්රවේශමෙන් හැසිරවීම අවශ්ය වේ. එබැවින්, මෙවලම් සහ කටර් ස්වයංක්රීයව වෙනස් වන අතර, ක්රියාකරුගේ උත්සාහය සැලකිය යුතු ලෙස අඩු කරයි. මෙය අතින් හැසිරවීමේ අනතුරු අඩු කරන අතර ක්රියාකරුගේ ආරක්ෂාව ආරක්ෂා කරයි.
IV. නිගමනය
CNC යන්ත්රෝපකරණ මධ්යස්ථානය, ද්රව්ය ඉවසීම, මතුපිට නිමාව සහ කොටස්වල ගුණාත්මකභාවය නිවැරදිව පාලනය කිරීමට ඉඩ සලසන බැවින්, එය වඩාත් නිවැරදි නිෂ්පාදන ආකාරය ලෙස සැලකේ. එය සාම්ප්රදායික යන්ත්රෝපකරණ ක්රමවලට වඩා වැඩි වේගයක් සහ කාර්යක්ෂමතාවයක් මෙන්ම අඩු නිෂ්පාදන පිරිවැයක් ද ලබා දෙයි. පුළුල් පරාසයක යෙදුම් සමඟින්, CNC යන්ත්රෝපකරණ මධ්යස්ථානය බොහෝ කර්මාන්ත හරහා අත්යවශ්ය මෙවලමක් බවට පත්ව ඇති අතර, එහි භාවිතය වේගයෙන් වර්ධනය වෙමින් පවතී. සංකීර්ණ කොටස් ඉක්මනින් හා නිවැරදිව නිෂ්පාදනය කිරීමේ හැකියාව නිසා එය වඩ වඩාත් ජනප්රිය වෙමින් පවතී.
OTURN ආයතනයට විදේශීය වෙළෙඳපොළවල වසර 16ක පළපුරුද්දක් ඇත. අපි ඉහළම චීන යන්ත්ර මෙවලම් නිෂ්පාදකයින් විසින් නිෂ්පාදනය කරන ලද CNC යන්ත්ර මෙවලම් සහ එක්-නැවතුම් මෙහෙයුම් සේවා සපයන්නෙමු.
පළ කිරීමේ කාලය: සැප්තැම්බර්-26-2025