


සාර්ථකCNC හැරවුම් මධ්යස්ථානයආයෝජනයට අත්යවශ්ය සාධක හඳුනා ගැනීම අවශ්ය වේ. උපායමාර්ගික සැලසුම්කරණය මෙම අත්පත් කර ගැනීම මෙහෙයවයි. ගෝලීය CNC යන්ත්රෝපකරණ සහ හැරවුම් මධ්යස්ථාන වෙළඳපොළ සැලකිය යුතු වර්ධනයක් ප්රක්ෂේපණය කරයි,2024 සිට 2030 දක්වා 6.6% සංයුක්ත වාර්ෂික වර්ධන අනුපාතය. එහි අධිවේගී කොටස අපේක්ෂා කරන්නේ2025 සහ 2035 අතර 5.8% CAGR. මෙම ව්යාප්තිය මගින් දැනුවත් තීරණ ගැනීමේ අවශ්යතාවය අවධාරණය කෙරේ. Aබහුකාර්ය CNC පට්ටල නිෂ්පාදකයාවිවිධ විකල්ප සපයයි. අවබෝධයහැරවුම් මධ්යස්ථාන නිරවද්යතාවයඉතා වැදගත්. ගැනුම්කරුවන් බොහෝ විට අසන්නේ, “CNC හැරවුම් මධ්යස්ථානයක් සහ CNC ලියවන පට්ටලයක් අතර වෙනස කුමක්ද?" සහ "සිරස් සහ තිරස් හැරවුම් මධ්යස්ථාන අතර තෝරා ගන්නේ කෙසේද?“. දැනුවත් මිලදී ගැනීමකට මඟ පෙන්වන තීරණාත්මක සලකා බැලීම් දහයක්.
යතුරු රැගෙන යාම
- ඔබේ නිෂ්පාදන අවශ්යතා සහ කොටස් අවශ්යතා තේරුම් ගන්න. මෙය ඔබට නිවැරදි යන්ත්ර ප්රමාණය සහ බලය තෝරා ගැනීමට උපකාරී වේ.
- බලන්නයන්ත්ර පිරිවිතරස්පින්ඩල් බලය සහ මෙවලම් විකල්ප වැනි. මෙම ලක්ෂණ යන්ත්රය කෙතරම් හොඳින් ක්රියා කරනවාද යන්නට බලපායි.
- පාලන පද්ධතිය සහ මෘදුකාංග පරීක්ෂා කරන්න. ඒවා යන්ත්රය භාවිතා කිරීමට පහසු කරවන අතර අනෙකුත් පද්ධති සමඟ සම්බන්ධ කරයි.
- යන්ත්රයේ නිරවද්යතාවය සහ එය තාපය සහ කම්පන හසුරුවන ආකාරය සලකා බලන්න. මෙය සහතික කරයිඋසස් තත්ත්වයේ කොටස්.
- මිල පමණක් නොව මුළු පිරිවැය ගැන සිතන්න. මෙයට ධාවන පිරිවැය, නඩත්තුව සහ අනාගත වටිනාකම ඇතුළත් වේ.
ඔබේ CNC හැරවුම් මධ්යස්ථානය සඳහා නිෂ්පාදන අවශ්යතා සහ කොටස් අවශ්යතා
තෝරා ගැනීමCNC හැරවුම් මධ්යස්ථානයනිෂ්පාදන අවශ්යතා සහ කොටස් අවශ්යතා පිළිබඳ පැහැදිලි අවබෝධයකින් ආරම්භ වේ. මෙම සාධක යන්ත්රයේ අවශ්ය පිරිවිතර සහ හැකියාවන්ට සෘජුවම බලපායි.
කොටස් ප්රමාණය සහ බර හැකියාවන්
සාප්පුවක් නිෂ්පාදනය කිරීමට අදහස් කරන කොටස්වල භෞතික මානයන් සහ බර මූලික සලකා බැලීම් වේ. යන්ත්රයක ධාරිතාව විශාලතම සහ බරම සංරචක සඳහා පහසුකම් සැලසිය යුතුය. උදාහරණයක් ලෙස, CNC හැරවුම් මෙහෙයුම් පුළුල් පරාසයක කොටස් ප්රමාණයන් හසුරුවයි.
| කොටස් ප්රමාණය කාණ්ඩය | මානයන් (මි.මී.) | මානයන් (අඟල්) |
|---|---|---|
| අවම | 2×2 | 0.079×0.079 |
| උපරිම | 200×500 | 7.9×19.7 (අඟල් 19.7) |
මධ්යස්ථාන අතර දුර වැනි යන්ත්ර පිරිවිතරයන් උපරිම කොටසේ දිග තීරණය කරයි, බොහෝ විට 500 mm (අඟල් 19.7) පමණ වේ. ඇඳ මත පැද්දීම උපරිම කොටස් විෂ්කම්භය නියම කරයි, සාමාන්යයෙන් 200 mm (අඟල් 7.9) පමණ වේ. තෝරාගත් CNC හැරවුම් මධ්යස්ථානයට තම ඉලක්ක කොටස් භෞතිකව රඳවා තබා ගැනීමට සහ යන්ත්රගත කිරීමට හැකි බව ගැනුම්කරුවන් සහතික විය යුතුය.
සැකසීමට අවශ්ය ද්රව්ය වර්ග
සාප්පුවක් සකසන ද්රව්ය වර්ග යන්ත්ර සහ මෙවලම් තේරීමට සැලකිය යුතු ලෙස බලපායි. විවිධ ද්රව්යවල විවිධ දෘඪතා මට්ටම් ඇති අතර, ඒ සඳහා නිශ්චිත යන්ත්ර බලය සහ කැපුම් මෙවලම් අවශ්ය වේ.
| ද්රව්ය දෘඪතා කාණ්ඩය | රොක්වෙල් දෘඪතාව (HRC) | සාමාන්ය CNC පට්ටල වර්ග |
|---|---|---|
| යන්ත්රයට අපහසු මිශ්ර ලෝහ | 45–70 මානව හිමිකම් කොමිසම | අධි-ව්යවර්ථ CNC පට්ටල |
| මධ්යම-දැඩි කාර්මික ද්රව්ය | 25–45 මානව හිමිකම් කොමිසම | තිරස් CNC පට්ටල |
| මෘදු හා පහසුවෙන් යන්ත්රගත කළ හැකි ලෝහ | <25 මානව හිමිකම් කොමිසම | ඕනෑම CNC ලියවන පට්ටලයක් (ප්රවේශ මට්ටමේ, බෙන්ච්ටොප්, අධිවේගී ස්පින්ඩල් යන්ත්ර ඇතුළුව) |
සම්මත CNC මෙවලම් සාමාන්යයෙන් ප්රායෝගික සීමාවකට ළඟා වේමානව හිමිකම් කවුන්සිලය 40. HRC 50 ට වැඩි යන්ත්රෝපකරණ ද්රව්ය සඳහා බොහෝ විට විශේෂිත සැකසුම් අවශ්ය වන අතර එමඟින් යන්ත්රෝපකරණ කාලය සහ පිරිවැය දෙගුණ කළ හැකිය. උදාහරණයක් ලෙස, 4140 වැනි කාබන්/මිශ්ර වානේ HRC 35 දක්වා සම්මත යන්ත්රෝපකරණ කර ඇත. ඒවා HRC 40 ට වැඩි අභියෝගාත්මක වේ. 304 වැනි මල නොබැඳෙන වානේ HRC 30 දක්වා කාර්යක්ෂම වන අතර HRC 35 ට වඩා දුෂ්කර වේ. A2 වැනි මෙවලම් වානේ HRC 45 හරහා යන්ත්රෝපකරණ කළ හැකි නමුත් HRC 50 ට වැඩි විශේෂිත සැකසුම් අවශ්ය වේ. ඇලුමිනියම් මිශ්ර ලෝහ සාමාන්යයෙන් CNC යන්ත්රෝපකරණ සඳහා දෘඪතා සීමාවන් ඉදිරිපත් නොකරයි.
නිෂ්පාදන පරිමාව සහ ප්රතිදානය
නිෂ්පාදන පරිමාව සහ අවශ්ය ප්රතිදානය යන්ත්රයේ වේගය, කාර්යක්ෂමතාව සහ ස්වයංක්රීයකරණය සඳහා විභවය නියම කරයි. ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයට වේගවත් චක්ර කාලයන් සහ විශ්වාසදායක ක්රියාකාරිත්වයක් අවශ්ය වේ. විශාල ප්රමාණයේ කොටස් නිෂ්පාදනය කරන වෙළඳසැල් ස්වයංක්රීය තීරු පෝෂක සහ රොබෝ ඒකාබද්ධ කිරීම වැනි විශේෂාංග වලින් ප්රතිලාභ ලබයි. මෙම එකතු කිරීම් අතින් මැදිහත්වීම අවම කරන අතර අඛණ්ඩ ක්රියාකාරිත්වය උපරිම කරයි. අනෙක් අතට, අඩු පරිමාව හෝ මූලාකෘති වැඩ සඳහා එවැනි පුළුල් ස්වයංක්රීයකරණය අවශ්ය නොවනු ඇත. නිෂ්පාදන ඉලක්ක සපුරා ගැනීම සඳහා දිගු කාලයක් පුරා ස්ථාවර ප්රතිදානයක් පවත්වා ගැනීමට යන්ත්රයට ඇති හැකියාව ඉතා වැදගත් වේ.
CNC හැරවුම් මධ්යස්ථානයක යන්ත්ර පිරිවිතර සහ හැකියාවන්
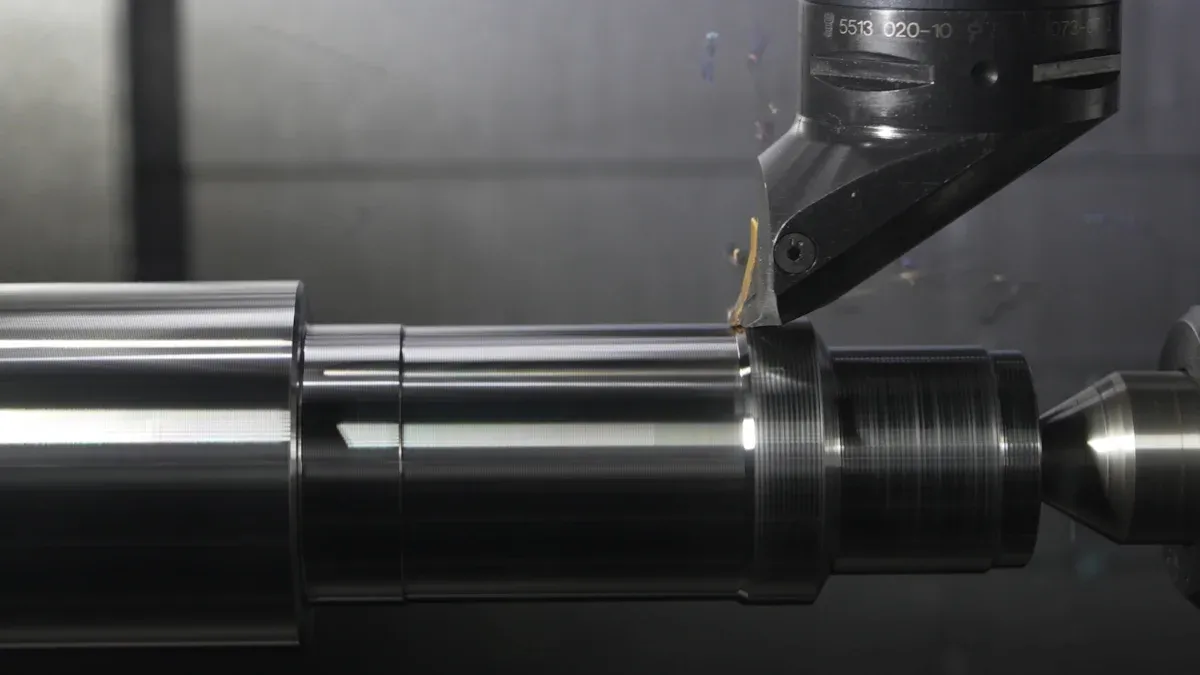
යන්ත්ර පිරිවිතර සහ හැකියාවන්, කාර්යක්ෂමව සහ නිවැරදිව කොටස් නිෂ්පාදනය කිරීමට වෙළඳසැලකට ඇති හැකියාවට සෘජුවම බලපායි. ගැනුම්කරුවන් මෙම තාක්ෂණික අංශ ප්රවේශමෙන් ඇගයීමට ලක් කළ යුතුය.
ස්පින්ඩල් වින්යාසය සහ බලය
ඕනෑම හැරවුම් මෙහෙයුමක හදවත වන්නේ ස්පින්ඩලයයි. එහි වින්යාසය සහ බලය යන්ත්රයේ කැපුම් හැකියාව තීරණය කරයි. මිනිත්තුවකට භ්රමණ (RPM) වලින් මනිනු ලබන ස්පින්ඩල් වේගය, වැඩ කොටස කෙතරම් වේගයෙන් භ්රමණය වේද යන්න නියම කරයි. කුඩා විෂ්කම්භයන් සහ මෘදු ද්රව්ය සඳහා ඉහළ RPM ඉතා වැදගත් වේ. විශාල විෂ්කම්භයන් සහ දෘඩ ද්රව්ය යන්ත්රෝපකරණ සඳහා භ්රමණ බලය වන ස්පින්ඩල් ව්යවර්ථය අත්යවශ්ය වේ. බලවත් ස්පින්ඩලයක් කාර්යක්ෂම ද්රව්ය ඉවත් කිරීම සහතික කරන අතර චක්ර කාලය අඩු කරයි. සාප්පු ඒවායේ සාමාන්ය කොටස් ප්රමාණයන් සහ ද්රව්ය වර්ගවලට ස්පින්ඩල් පිරිවිතරයන්ට ගැලපිය යුතුය.
ටර්ට් සහ මෙවලම් විකල්ප
ටර්ට් එක කැපුම් මෙවලම් රඳවා තබාගෙන ඒවා වැඩ කොටසට ඉදිරිපත් කරයි. එහි සැලසුම යන්ත්රෝපකරණ බහුකාර්යතාව සහ කාර්යක්ෂමතාවයට සැලකිය යුතු ලෙස බලපායි. ටර්ට් විවිධ වින්යාසයන්ගෙන් පැමිණේ, VDI (ජර්මානු ඉංජිනේරුවන්ගේ සංගමය) හෝ BMT (පාදක සවිකර ඇති මෙවලම්), ඒ සෑම එකක්ම විවිධ දෘඩතාව සහ මෙවලම් රඳවා ගැනීමේ හැකියාවන් ලබා දෙයි. ටර්ට් එකේ ඇති මෙවලම් ස්ථාන ගණන යන්ත්රයට අතින් මැදිහත්වීමකින් තොරව ප්රවේශ විය හැකි විවිධ මෙවලම් ගණන තීරණය කරයි. තවත් මෙවලම් ස්ථාන තනි සැකසුමක සංකීර්ණ මෙහෙයුම් සඳහා ඉඩ සලසයි, මෙවලම් වෙනස්කම් සඳහා අක්රිය කාලය අවම කරයි.
අක්ෂ වින්යාසය සහ සජීවී මෙවලම්
අක්ෂ වින්යාසය යන්ත්රයේ චලන හැකියාවන් නිර්වචනය කරයි. මූලික ද්වි-අක්ෂ වැසිකිළියක් X සහ Z අක්ෂ ඔස්සේ හැරවුම් මෙහෙයුම් සිදු කරයි. බහු-අක්ෂයක් වැනි වඩාත් දියුණු යන්ත්රCNC හැරවුම් මධ්යස්ථානය, මධ්යයෙන් පිටත විදුම් හෝ ඇඹරීම සඳහා Y-අක්ෂයක් වැනි අමතර අක්ෂ ලබා දෙයි. සජීවී මෙවලම් යනු CNC හැරවුම් මධ්යස්ථානයක් සඳහා සැලකිය යුතු වැඩිදියුණු කිරීමකි. එමඟින් යන්ත්රයට කොටස වෙනත් යන්ත්රයකට මාරු නොකර ඇඹරීම, විදීම සහ තට්ටු කිරීමේ මෙහෙයුම් සිදු කිරීමට ඉඩ සලසයි. සජීවී මෙවලම් දීමනානිරවද්ය යන්ත්රගත කොටස් සඳහා වැඩි නිර්මාණ නම්යශීලීභාවයක්. එය තනි ධාවනයකදී වඩාත් සංකීර්ණ යන්ත්රෝපකරණ ක්රියාවලීන් සක්රීය කරයි, සැකසුම විධිමත් කරයි සහ ශ්රමය අඩු කරයි. මෙම හැකියාව අනවශ්ය සැකසුම් ක්රියා පටිපාටි අවම කිරීමෙන් නිරවද්යතාවය සහ පුනරාවර්තන හැකියාව වැඩි දියුණු කරයි. සාප්පුදියුණු ගියර් සහ බෙයාරිං නිසා වේගවත් නිෂ්පාදනය. සජීවී මෙවලම්දත්ත සංරක්ෂණය කරයි, යන්ත්ර අතර ද්රව්ය ගෙන යන විට බොහෝ විට නැති වී යන අතර කාලය ඉතිරි වේ. දාර වට කිරීම හෝ අක්ෂීය/රේඩියල් ලක්ෂණ එකතු කිරීම වැනි බොහෝ ඇඹරුම් ක්රියාවලීන් සෘජුවම වැසිකිළිය මත සිදු කිරීමට ද එය ඉඩ සලසයි. මෙය CNC මෝලකට කොටස් මාරු කිරීමේ අවශ්යතාවය ඉවත් කරයි.
ඔබේ CNC හැරවුම් මධ්යස්ථානය සඳහා පාලන පද්ධතිය සහ මෘදුකාංග
ඕනෑම නවීන යන්ත්ර මෙවලමක මොළය පාලක පද්ධතිය සහ මෘදුකාංග වලින් සමන්විත වේ. ක්රියාකරුවන් උපකරණ සමඟ අන්තර් ක්රියා කරන ආකාරය සහ යන්ත්රය සංකීර්ණ මෙහෙයුම් ක්රියාත්මක කරන ආකාරය ඔවුන් නියම කරයි. නිවැරදි පාලන පද්ධතිය තෝරා ගැනීම කාර්යක්ෂම ක්රමලේඛනය, විශ්වාසදායක ක්රියාකාරිත්වය සහ නිෂ්පාදන පරිසරයකට බාධාවකින් තොරව ඒකාබද්ධ වීම සහතික කරයි.
CNC පාලන වෙළඳ නාමය සහ විශේෂාංග
CNC පාලකයක් තෝරා ගැනීමවෙළඳ නාමයයන්ත්ර ක්රියාකාරිත්වයට සහ පරිශීලක අත්දැකීමට සැලකිය යුතු ලෙස බලපායි. විවිධ නිෂ්පාදකයින් විවිධ නිෂ්පාදන අවශ්යතාවලට ගැලපෙන සුවිශේෂී වාසි ලබා දෙයි.
| වෙළඳ නාමය | යතුරු හැරවුම් මධ්යස්ථාන නිෂ්පාදන | හැරවුම් මධ්යස්ථාන සඳහා ප්රධාන ලක්ෂණ |
|---|---|---|
| හාස් ඔටෝමේෂන් | Haas ST ශ්රේණියේ CNC පට්ටල | පරිශීලක-හිතකාමී අතුරුමුහුණත්, ඉහළ ව්යවර්ථය, දෘඩ ඉදිකිරීම්, කල්පැවැත්ම, විශ්වසනීයත්වය, දැරිය හැකි මිල ගණන්. |
| ඩීඑම්ජී මෝරි | NLX ශ්රේණියේ විශ්වීය හැරවුම් මධ්යස්ථාන | ඉහළ දෘඪතාව, ස්ථාවරත්වය, නිරවද්යතාවය, ඒකාබද්ධ ස්වයංක්රීයකරණ විසඳුම්, ඩිජිටල්කරණය, කර්මාන්ත 4.0 සූදානම. |
| මසක් | INTEGREX ශ්රේණියේ බහුකාර්ය යන්ත්ර | හැරවීම, ඇඹරීම, විදීම, තට්ටු කිරීම ඒකාබද්ධ කරයි; සංකීර්ණ කොටස් සඳහා කදිමයි; iSMART කර්මාන්තශාලා සංකල්පය (IoT ඒකාබද්ධ කිරීම), පුළුල් සේවාවක් සහ සහාය. |
| ඔකුමා | LB ශ්රේණියේ CNC පට්ටල | බලය, නිරවද්යතාවය, බහුකාර්යතාව, තාප-හිතකාමී සංකල්පය (තාප ස්ථායිතාව), විවෘත-ගෘහ නිර්මාණ ශිල්පය OSP-P පාලන පද්ධතිය (අභිරුචිකරණය, මෘදුකාංග ඒකාබද්ධ කිරීම). |
| ඩූසන්/ඩීඑන් විසඳුම් | CNC පට්ටල | නිරවද්ය හැරවුම් මෙහෙයුම්, බහු-අක්ෂ හැකියාවන්, ඉහළ ස්පින්ඩල් වේගයන්, උසස් පාලන පද්ධති. |
සෑම වෙළඳ නාමයක්ම අද්විතීය විශේෂාංග සපයයි. හාස් ඔටෝමේෂන් පරිශීලක-හිතකාමීත්වය සහ දැරිය හැකි මිල කෙරෙහි අවධානය යොමු කරයි. ඩීඑම්ජී මෝරි දෘඩතාව සහ කර්මාන්ත 4.0 සූදානම අවධාරණය කරයි. මැසැක් සංකීර්ණ කොටස් සඳහා බහුකාර්ය හැකියාවන් ලබා දෙයි. ඔකුමා තාප ස්ථායිතාව සහ විවෘත-ගෘහ නිර්මාණ පාලනයන් සපයයි. ඩූසන්/ඩීඑන් සොලියුෂන්ස් නිරවද්යතාවය සහ බහු-අක්ෂ ක්රියාකාරිත්වය ලබා දෙයි.
ක්රමලේඛනය සහ පරිශීලක අතුරුමුහුණත
බුද්ධිමය ක්රමලේඛන අතුරුමුහුණතක් යන්ත්ර සැකසුම සහ ක්රියාකාරිත්වය සරල කරයි. ක්රියාකරුවන්ට ඔවුන්ගේ කුසලතා මට්ටම සහ කොටස්වල සංකීර්ණත්වය අනුව කාර්යක්ෂම G-කේත ක්රමලේඛනය හෝ සංවාදාත්මක ක්රමලේඛනය සඳහා ඉඩ සලසන පද්ධතියක් අවශ්ය වේ. හොඳින් සැලසුම් කරන ලද පරිශීලක අතුරුමුහුණතක් පුහුණු කාලය අඩු කරන අතර දෝෂ අවම කරයි. එය වැඩසටහන් නිර්මාණය සහ වෙනස් කිරීම සරල කිරීමෙන් ඵලදායිතාව වැඩි දියුණු කරයි.
පවතින පද්ධති සමඟ ඒකාබද්ධ වීම
නවීන වෙළඳසැල් සඳහා පවතින නිෂ්පාදන ක්රියාත්මක කිරීමේ පද්ධති (MES) හෝ ව්යවසාය සම්පත් සැලසුම් (ERP) පද්ධති සමඟ බාධාවකින් තොරව ඒකාබද්ධ වීම ඉතා වැදගත් වේ. මෙම සම්බන්ධතාවය තත්ය කාලීන දත්ත හුවමාරුව, නිෂ්පාදන අධීක්ෂණය සහ සමස්ත කාර්යක්ෂමතාව වැඩි දියුණු කිරීමට ඉඩ සලසයි.සාර්ථක ඒකාබද්ධතාවයකට ප්රවේශමෙන් සැලසුම් කිරීම අවශ්ය වේ..
- අකාර්යක්ෂමතා ස්වයංක්රීය කිරීම වළක්වා ගැනීම සඳහා ඩිජිටල්කරණය කිරීමට පෙර ක්රියාවලීන් හොඳින් සිතියම්ගත කරන්න.
- අවදානම සීමා කිරීමට සහ අත්දැකීම් වලින් ඉගෙන ගැනීමට නියමු ව්යාපෘතියකින් කුඩාවට ආරම්භ කරන්න.
- නවීන යන්ත්රෝපකරණ ඇති සමාගම් සඳහා, ප්රශස්තිකරණය සඳහා තත්ය කාලීන අවබෝධයක් ලබා ගැනීම සඳහා යන්ත්ර සම්බන්ධතාවය සහ OEE (සමස්ත උපකරණ කාර්යක්ෂමතාව) නිරීක්ෂණයෙන් ආරම්භ කරන්න.
- MES ක්රියාත්මක කිරීම මිනිසුන් ක්රියා කරන ආකාරය වෙනස් කරන බවත් ඒ සඳහා ප්රවේශමෙන් මඟ පෙන්වීමක් අවශ්ය බවත් හඳුනා ගන්න.
- අවශ්යතාවය සහ ප්රතිලාභ පැහැදිලි කරමින්, ආරම්භයේ සිටම කණ්ඩායම සම්බන්ධ කරගන්න.
- නව පද්ධති පිළිබඳව සියලු දෙනාටම අවබෝධයක් ලැබෙන බව සහතික කිරීම සඳහා පුහුණුව සඳහා ආයෝජනය කරන්න.
- සගයන්ට අමතර සහාය සහ පුහුණුව ලබා දීම සඳහා 'ඩිජිටල් ශූරයන්' පත් කරන්න.
මෙම පිළිවෙත් සුමට සංක්රාන්තියක් සහතික කරන අතර සම්බන්ධිත නිෂ්පාදන පරිසරයක ප්රතිලාභ උපරිම කරයි.
CNC හැරවුම් මධ්යස්ථානයේ නිරවද්යතාවය සහ නිරවද්යතාවය

උසස් තත්ත්වයේ කොටස් අඛණ්ඩව ලබා ගැනීම යන්ත්රයක නිරවද්යතාවය සහ නිරවද්යතාවය මත බෙහෙවින් රඳා පවතී. මෙම ගුණාංග කොටස් අනුකූලතාවයට සහ සමස්ත නිෂ්පාදන කාර්යක්ෂමතාවයට සෘජුවම බලපායි.
පුනරාවර්තන හැකියාව සහ ස්ථානීය නිරවද්යතාවය
පුනරාවර්තන හැකියාව යනු යන්ත්රයකට ක්රමලේඛිත ස්ථානයකට අඛණ්ඩව ආපසු යාමට ඇති හැකියාවයි.ස්ථානීය නිරවද්යතාවයයන්ත්රයට ඉලක්කගත ස්ථානයකට කෙතරම් සමීපව ළඟා විය හැකිද යන්න විස්තර කරයි. තද ඉවසීම් තුළ සමාන කොටස් නිෂ්පාදනය කිරීම සඳහා දෙකම ඉතා වැදගත් වේ. ඉහළ පුනරාවර්තන හැකියාව ඇති යන්ත්රයක් සෑම කොටසක්ම අවසාන කොටසට ගැලපෙන බව සහතික කරයි, සීරීම් සහ නැවත වැඩ කිරීම අවම කරයි. ඉහළ ස්ථානීය නිරවද්යතාවය යන්නෙන් අදහස් කරන්නේ යන්ත්රය මෙවලම් වැඩසටහන්ගත කර ඇති ස්ථානයේ හරියටම තබන බවයි, එය සංකීර්ණ ජ්යාමිතීන් සහ තීරණාත්මක මානයන් සඳහා අත්යවශ්ය වේ. නිෂ්පාදකයින් බොහෝ විට මෙම පිරිවිතර සපයන අතර, ගැනුම්කරුවන් ඔවුන්ගේ නිෂ්පාදන අවශ්යතා සපුරාලන බවට සහතික විය යුතුය.
තාප ස්ථායිතාව පිළිබඳ සලකා බැලීම්
උෂ්ණත්ව උච්චාවචනයන් යන්ත්ර නිරවද්යතාවයට සැලකිය යුතු ලෙස බලපායි. ක්රියාත්මක වන විට යන්ත්ර සංරචක රත් වන විට, ඒවා ප්රසාරණය වන අතර, මාන මාරුවීම් ඇති කරයි. මෙම තාප ප්රසාරණය යන්ත්රගත කොටස්වල සාවද්යතාවයන්ට හේතු විය හැක. ඵලදායී උපාය මාර්ග මෙම බලපෑම් අවම කරයි. සාප්පුයන්ත්රෝපකරණ ප්රදේශවල පාලිත උෂ්ණත්ව සැකසුම් පවත්වා ගැනීම, බොහෝ විට අවකාශය පරිවරණය කර නවීන HVAC පද්ධති භාවිතා කරයි.උසස් සිසිලන පද්ධති සහ ප්රශස්ත හැරවුම් පරාමිතීන් තාප උත්පාදනය අවම කරයියන්ත්රෝපකරණ අතරතුර. උෂ්ණත්ව සංවේදක සහ වන්දි ආකෘති භාවිතයෙන් තත්ය කාලීන තාප දෝෂ පුරෝකථනය කිරීමට සහ නිවැරදි කිරීමට සමහර පද්ධති උසස් ඇල්ගොරිතම භාවිතා කරයි. උදාහරණයක් ලෙස, අභ්යවකාශ සමාගමක් ක්රයෝජනික් සිසිලනය භාවිතයෙන් ඉන්කොනෙල් තැටි මත ±0.01 mm නිරවද්යතාවයක් ලබා ගත් අතර, ක්රෑන්ක් ෂාෆ්ට් නිෂ්පාදකයෙකු සම්මත සිසිලනය සමඟ 0.05 mm ඉවසීම් තුළ කොටස් පවත්වා ගෙන ගියේය.
කම්පන තෙතමනය කිරීමේ යාන්ත්රණ
යන්ත්රෝපකරණ අතරතුර ඇතිවන කම්පන මතුපිට නිමාව පිරිහීමට, මෙවලම් ආයු කාලය අඩු කිරීමට සහ කොටසෙහි නිරවද්යතාවයට හානි කිරීමට හේතු වේ. එබැවින් ඵලදායී කම්පන තෙතමනය කිරීමේ යාන්ත්රණයන් ඉතා වැදගත් වේ.මුහුණත සහ ටේපර් ස්පර්ශය සහිත මෙවලම් රඳවනයන් භාවිතා කිරීම සැලකිය යුතු ලෙස දෘඪතාව වැඩි කරයිසහ කතාබහ අඩු කරයි. ඉහළ නිරවද්යතාවයකින් සහ ඉහළ කලම්ප බලයෙන් වැඩ කිරීම කොටස් කම්පනය ඉවත් කරයි. ලොබ් රූප සටහනේ ස්ථායී කලාපවලට යන්ත්රෝපකරණ වේගය සහ සංග්රහ සකස් කිරීමෙන් කතාබහ ඉවත් කළ හැකිය. මෙයට වේගය වැඩි කරන හෝ අඩු කරන අතරතුර චිප් බර ප්රවේශමෙන් කළමනාකරණය කිරීම ඇතුළත් වේ. ඝන මෙවලම් ෂැන්ක් භාවිතා කිරීම හෝ ආරක්ෂිත කෙළවරේ සිට මෙවලම් දිගුව අඩු කිරීම තද බව වැඩි කරයි, අපගමනය අඩු කරයි, සහ කම්පන සංඛ්යාතය වඩාත් ස්ථායී කලාප වෙත මාරු කරයි.කම්පන විරෝධී damping මෙවලම් හැන්ඩ්ල්දියුණු ද්රව්ය වලින් නිර්මාණය කර ඇති මෙය, කම්පන අවශෝෂණය කර විසුරුවා හරින අතර, මෙවලමෙන් වැඩ කොටසට මාරු වීම වළක්වයි.
CNC හැරවුම් මධ්යස්ථානය සඳහා පියසටහන් සහ සාප්පු ඉඩ.
නිෂ්පාදන පහසුකමක ඇති භෞතික ඉඩ ප්රමාණය යන්ත්ර තෝරා ගැනීමට සැලකිය යුතු ලෙස බලපායි. සාප්පු යන්ත්රයක පියසටහන සහ එහි අවට අවශ්යතා ප්රවේශමෙන් සලකා බැලිය යුතුය. මෙම සැලසුම් කිරීම කාර්යක්ෂම ක්රියාකාරිත්වය සහ ආරක්ෂිත වැඩ පරිසරයක් සහතික කරයි.
යන්ත්ර මානයන් සහ පිරිසැලසුම
යන්ත්රයේ සැබෑ මානයන් මූලික සැලකිල්ලක් දක්වයි. නිෂ්පාදකයින් දිග, පළල සහ උස සම්බන්ධයෙන් සවිස්තරාත්මක පිරිවිතර සපයයි. තෝරාගත් යන්ත්රය නම් කරන ලද ප්රදේශය තුළට ගැලපෙන බව සාප්පු සහතික කළ යුතුය. තවද, පිරිසැලසුම චිප් වාහක, සිසිලන ටැංකි සහ විදුලි කැබිනට් වැනි පර්යන්ත උපකරණ සඳහා පහසුකම් සැපයිය යුතුය. ප්රශස්ත පිරිසැලසුමක් මඟින් වැඩ ප්රවාහයට පහසුකම් සපයන අතර බාධක වළක්වයි.
නඩත්තුව සඳහා ප්රවේශ්යතාව
යන්ත්රය වටා ප්රමාණවත් ඉඩක් තිබීම සාමාන්ය නඩත්තුව සහ අලුත්වැඩියාව සඳහා ඉතා වැදගත් වේ. කාර්මිකයින්ට පරීක්ෂා කිරීම්, කොටස් ප්රතිස්ථාපන සහ දෝශ නිරාකරණය සඳහා යන්ත්රයේ සෑම පැත්තකටම පැහැදිලි ප්රවේශයක් අවශ්ය වේ. අවහිර වූ අවකාශයන් නඩත්තු කාලය දීර්ඝ කළ හැකි අතර ආරක්ෂක අවදානම් වැඩි කළ හැකිය. ආරම්භයේ සිටම නඩත්තු ප්රවේශය සඳහා සැලසුම් කිරීම අනාගත සේවා මෙහෙයුම් විධිමත් කරයි.
ද්රව්ය හැසිරවීමේ ඉඩකඩ අවශ්යතා
යන්ත්රය වටා කාර්යක්ෂම ද්රව්ය හැසිරවීම ඵලදායිතාවයට සහ ආරක්ෂාවට සෘජුවම බලපායි. අමුද්රව්ය පැටවීම සහ නිමි කොටස් බෑම සඳහා සාප්පු වලට ප්රමාණවත් නිෂ්කාශනයක් අවශ්ය වේ. අවම වශයෙන්අඟල් 36 (අඩි 3)බොහෝ විට පැහැදිලි මාර්ග සඳහා මූලික පදනමක් ලෙස සේවය කරයි. විශාල හෝ දිගු කොටස් සඳහා, සාප්පු අඩි 7 සිට 8 දක්වා පරතරයක් නිර්දේශ කරයි. මෙය මෙවලම්, මෙවලම් පෙට්ටි, පැලට් සහ කරත්ත සඳහා ඉඩ සලසයි, පාලක සමඟ අහම්බෙන් සම්බන්ධ වීම වළක්වයි. එක් පරිශීලකයෙකු විශේෂයෙන් ඉඩ උපරිම කිරීමට සහ කොටස් පැටවීම සඳහා ජිබ් දොඹකරයක් භාවිතා කිරීමට පහසුකම් සැලසීමට පට්ටලයක් සහ මෝලක් අතර අඩි 10 ක් වෙන් කර ඇත. ක්රියාකරු චලනය සඳහා සලකා බැලීම, විශේෂයෙන් විශාල පුද්ගලයින් සඳහා, අවම වශයෙන් අඩි 6 ක් යෝජනා කරයි. බර සවිකිරීම් මාරු කිරීම සඳහා ඩයි කරත්ත වැනි උපකරණ සඳහා ඉඩ ලබා දීම සඳහා අඩි 7 සිට 8 දක්වා අවශ්ය විය හැකිය. සාප්පු සිසිලන ටැංකි ඉවත් කිරීම සඳහා ද ගණන් ගත යුතුය. ආරක්ෂාව සඳහා ක්රියාකරුවෙකු යාබද යන්ත්රයක සිටගෙන සිටිය හැකි ස්ථානයට පට්ටලයේ චක් එක අනුකූල නොවන බව ඔවුන් සහතික කළ යුතුය.
CNC හැරවුම් මධ්යස්ථානයක් සඳහා අයවැය සහ හිමිකාරිත්වයේ මුළු පිරිවැය
පුළුල් අයවැය විශ්ලේෂණයක් මූලික මිලදී ගැනීමේ මිලෙන් ඔබ්බට විහිදේ. යන්ත්රය එහි ආයු කාලය පුරාවට හිමිකර ගැනීම සහ ක්රියාත්මක කිරීම හා සම්බන්ධ සියලු වියදම් එයට ඇතුළත් වේ. මෙම හිමිකාරිත්වයේ මුළු පිරිවැය (TCO) වඩාත් නිවැරදි මූල්ය චිත්රයක් සපයයි.
මූලික මිලදී ගැනීමේ මිල
මූලික මිලදී ගැනීමේ මිල යන්ත්රයක් සඳහා වන මූලික ආයෝජනය නියෝජනය කරයි. මෙම පිරිවැය යන්ත්රයේ පන්තිය, විශේෂාංග සහ හැකියාවන් මත පදනම්ව සැලකිය යුතු ලෙස වෙනස් වේ. ගැනුම්කරුවන් තම අයවැය ඔවුන්ගේ නිෂ්පාදන අවශ්යතා සමඟ පෙළගැස්විය යුතුය.
| CNC ලියවන පට්ටල යන්ත්ර පන්තිය | මූලික මිලදී ගැනීමේ මිල පරාසය |
|---|---|
| බෙන්ච්ටොප් CNC පට්ටලයක් | ඩොලර් 5,000 - ඩොලර් 20,000 |
| මධ්යම පරාස නිෂ්පාදන පට්ටලය | ඩොලර් 30,000 - ඩොලර් 100,000 |
| බහු-ස්පින්ඩල් හෝ ස්විස් වර්ගයේ CNC පට්ටලයක් | ඩොලර් 100,000 – ඩොලර් 300,000+ |
මෙම සංඛ්යාලේඛන මඟින් ලබා ගත හැකි පුළුල් පරාසයක විකල්ප නිරූපණය කෙරේ. සාප්පුවක නිශ්චිත අවශ්යතා සුදුසු ආයෝජන මට්ටම නියම කරයි.
මෙහෙයුම් පිරිවැය සහ කාර්යක්ෂමතාව
මෙහෙයුම් පිරිවැය මූලික මිලදී ගැනීම ඉක්මවා අඛණ්ඩ වියදම් ආවරණය කරයි. මේවාට බලශක්ති පරිභෝජනය, මෙවලම්, නඩත්තුව සහ ශ්රමය ඇතුළත් වේ. කාර්යක්ෂම යන්ත්රයක් මෙම පුනරාවර්තන වියදම් අවම කරයි. නවීන යන්ත්ර බොහෝ විට බලශක්ති ඉතිරිකිරීමේ සංරචක වලින් සමන්විත වන අතර එමඟින් විදුලි බිල්පත් අඩු වේ. උසස් තත්ත්වයේ මෙවලම් දිගු කල් පවතින අතර ප්රතිස්ථාපන වාර ගණන අඩු කරයි. නිතිපතා නඩත්තු කිරීම මිල අධික බිඳවැටීම් වළක්වන අතර යන්ත්ර ආයු කාලය දීර්ඝ කරයි. කාර්යක්ෂම ක්රියාකාරිත්වය මඟින් කොටසකට ශ්රම පැය ගණන අඩු කරයි, සමස්ත වියදම් තවදුරටත් අඩු කරයි.
නැවත විකුණුම් වටිනාකම සහ ක්ෂය වීම
යන්ත්ර කාලයත් සමඟ ක්ෂය වේ, එනම් ඒවායේ වටිනාකම අඩු වේ. කෙසේ වෙතත්, සමහර යන්ත්ර අනෙක් ඒවාට වඩා හොඳින් වටිනාකම රඳවා ගනී. නැවත විකිණීමේ වටිනාකමට බලපාන සාධක අතරට නිෂ්පාදකයාගේ කීර්තිය, යන්ත්රයේ නඩත්තු ඉතිහාසය සහ එහි තාක්ෂණික අදාළත්වය ඇතුළත් වේ. ශක්තිමත් සේවා ජාලයක් සහිත හොඳින් පිළිගත් වෙළඳ නාමයක ආයෝජනය කිරීම බොහෝ විට වඩා හොඳ නැවත විකිණීමේ වටිනාකමකට මග පාදයි. නිසි නඩත්තු කිරීම යන්ත්රයේ තත්ත්වය ආරක්ෂා කරන අතර, අනාගත ගැනුම්කරුවන්ට එය වඩාත් ආකර්ශනීය කරයි. ගැනුම්කරුවන් තම ආයෝජන තීරණය ගැනීමේදී දිගුකාලීන වටිනාකම සහ විභව ක්ෂයවීම් සලකා බැලිය යුතුය.
ඔබේ CNC හැරවුම් මධ්යස්ථානය සඳහා සේවාව සහ සහාය
යන්ත්ර ක්රියාකාරී කාලය උපරිම කිරීම සහ දිගුකාලීන ඵලදායිතාව සහතික කිරීම සඳහා ඵලදායී සේවාව සහ සහාය ඉතා වැදගත් වේ. ගැනුම්කරුවන් පාරිභෝගික තෘප්තිය සහ දේශීය සහාය ලබා ගැනීම සඳහා නිෂ්පාදකයෙකුගේ කැපවීම ඇගයීමට ලක් කළ යුතුය.
නිෂ්පාදකයාගේ කීර්තිය සහ විශ්වසනීයත්වය
විශ්වසනීයත්වය සඳහා නිෂ්පාදකයෙකුගේ කීර්ති නාමය යන්ත්රයක දිගුකාලීන ක්රියාකාරිත්වයට සහ සාප්පුවක මෙහෙයුම් අඛණ්ඩතාවයට සෘජුවම බලපායි. ශක්තිමත් වාර්තාවක් ඇති සමාගම් බොහෝ විට උසස් නිෂ්පාදන සහ සහාය ලබා දෙයි. උදාහරණයක් ලෙස, DMG MORI 95% ක පාරිභෝගික රඳවා ගැනීමේ අනුපාතයක් පෙන්නුම් කරයි, එය ඉහළ තෘප්තියක් පෙන්නුම් කරයි. එහි විශ්වසනීයත්වය සහ භාවිතයේ පහසුව හේතුවෙන් එක්සත් ජනපද වැඩමුළු 10,000 කට අධික සංඛ්යාවකින් Haas Automation විශ්වාසය දිනා ගනී. Hermle 95% කට වඩා වැඩි පාරිභෝගික තෘප්තියක් ද අත්කර ගනී. මෙම මිනුම් මගින් විශ්වාසදායක යන්ත්රෝපකරණ සහ විශිෂ්ට පසු-මිලදී ගැනීමේ සත්කාර අඛණ්ඩව ලබා දෙන නිෂ්පාදකයින් ඉස්මතු කරයි.
දේශීය සේවා ලබා ගැනීමේ හැකියාව
මිල අධික නිෂ්පාදන ප්රමාදයන් අවම කිරීම සඳහා දේශීය සේවා ලබා ගැනීමේ හැකියාව ඉතා වැදගත් වේ. කාර්මික ශිල්පීන්ගෙන් ඉක්මන් ප්රතිචාර දැක්වීමේ වේලාවන් යන්ත්ර ඉක්මනින් ක්රියාත්මක වීමට සහතික කරයි.
| ප්රමුඛතා මට්ටම | ප්රතිචාර කාලය (සාමාන්ය) |
|---|---|
| ප්රමුඛතාවය 1 (තීරණාත්මක) | පැය 2-4 |
| ප්රමුඛතාවය 2 (ඉහළ) | පැය 4-8 |
| ප්රමුඛතාවය 3 (මධ්යම) | ඊළඟ ව්යාපාරික දිනය |
| ප්රමුඛතාවය 4 (අඩු) | ව්යාපාරික දින 2-5 |
නිෂ්පාදන රේඛා පරායත්තතා සහිත නිෂ්පාදන පහසුකම් සඳහා බොහෝ විට පැය 2ක ප්රතිචාර කාලයන් සහිතව 24/7 ආවරණයක් අවශ්ය වේ. මෙතඩ්ස් මැෂින් සේවාව සඳහා වේගවත් ප්රතිචාර කාලයන් අවධාරණය කරයි, එක්සත් ජනපදය පදනම් කරගත් නියෝජිත ඇමතුම් මධ්යස්ථානයක් හරහා 24/7 සජීවී තාක්ෂණික සහාය ලබා දෙයි. පළපුරුදු කාර්මිකයන් උතුරු ඇමරිකාව පුරා ප්රාදේශීය කාර්යාලවල ස්ථානගත කර ඇත. කෙසේ වෙතත්, සේවා ගුණාත්මකභාවය වෙනස් විය හැකිය. අලුත්වැඩියා සමාගමකින් පටි ආදේශකයක් සඳහා දින 9ක බලා සිටීමක් එක් පරිශීලකයෙක් වාර්තා කළේය. තවත් පරිශීලකයෙක් සඳහන් කළේ පැය කිහිපයක් දුරින් පිහිටා ඇති විට පවා, ඔවුන්ගේ හාස්, මැසැක් සහ මෝරි යන්ත්ර සඳහා ඊළඟ දින සේවාව සෑම විටම පාහේ ලැබෙන බවයි.
වගකීම් සහ තාක්ෂණික සහාය
වගකීම් සහතිකය සහ ලබා ගත හැකි තාක්ෂණික සහාය අවබෝධ කර ගැනීම ආයෝජනයක් ආරක්ෂා කරයි. නව යන්ත්ර සඳහා සම්මත වගකීම් කාල සීමාවන් සාමාන්යයෙන් වසර එක සිට තුන දක්වා පරාසයක පවතින අතර එය නිෂ්පාදකයා සහ මාදිලිය අනුව වෙනස් වේ. මෙම වගකීම් සාමාන්යයෙන් ද්රව්ය හා වැඩ කිරීමේ දෝෂ ආවරණය කරයි, බොහෝ විට කොටස් සහ ශ්රමය, කාර්ය සාධන සහතික සහ තාක්ෂණික සහාය සඳහා ප්රවේශය ඇතුළත් වේ. දීර්ඝ කරන ලද වගකීම් විකල්ප නිතර මිලදී ගැනීම සඳහා ලබා ගත හැකිය. වගකීම් සහතිකය ආවරණය කරන දේ සහ එයින් බැහැර කරන දේ ඇතුළුව නිශ්චිත නියමයන් තේරුම් ගැනීම ඉතා වැදගත් වේ. ප්රධාන සහාය පිරිනැමීම්වලට ඇතුළත් වන්නේ:
- සුදුසුකම් ලත් තාක්ෂණික සහාය සහ කඩිනම් සේවාව සඳහා ප්රවේශය.
- යන්ත්රය වත්මන් හා කාර්යක්ෂමව තබා ගැනීම සඳහා මෘදුකාංග යාවත්කාලීන කිරීම් සහ සහාය ඇතුළත් කිරීම.
- අක්රීය කාලය අවම කිරීම සඳහා ස්ථානීය සේවා සහ අලුත්වැඩියාවන් ලබා ගැනීමේ හැකියාව.
CNC හැරවුම් මධ්යස්ථානයක් සමඟ ස්වයංක්රීයකරණය සහ අනාගත ව්යාප්තිය
යන්ත්රයක් මිලදී ගැනීමේදී ස්වයංක්රීයකරණය සහ අනාගත ප්රසාරණය කිරීමේ හැකියාවන් සලකා බැලීම අත්යවශ්ය වේ. මෙම විශේෂාංග මඟින් වෙළඳසැලක ආයෝජනය වසර ගණනාවක් අදාළ සහ ඵලදායීව පවතින බව සහතික කරයි. ඒවා ව්යාපාරවලට වෙනස් වන නිෂ්පාදන ඉල්ලීම් සහ තාක්ෂණික දියුණුවට අනුවර්තනය වීමට ඉඩ සලසයි.
රොබෝ ඒකාබද්ධ කිරීමේ විභවය
රොබෝ ඒකාබද්ධ කිරීම ඵලදායිතාව සහ කාර්යක්ෂමතාව සැලකිය යුතු ලෙස වැඩි කරයි. රොබෝවරු සාක්ෂාත් කර ගනීපුනරාවර්තන හැකියාව ±0.05 මි.මී., 24/7 නිෂ්පාදනය සක්රීය කරන අතර යන්ත්ර භාවිතය 30% කින් වැඩි කරයි. විශේෂිත ග්රිපර් සහිත හය-අක්ෂ රොබෝවරු කිලෝග්රෑම් 80 දක්වා බරක් හසුරුවති. ඒවා අතින් ක්රමවලට වඩා 2-2.5 ගුණයකින් වේගයෙන් ක්රියාත්මක වේ. මෙය පැටවීමේ සහ බෑමේ කාලය 60% දක්වා අඩු කරයි. උසස් CNC වෙල්ඩින් රොබෝවරු ±0.1 mm නිරවද්යතාවයක් ලබා දෙයි. ඒවා දෝෂ අනුපාත 40-50% කින් අඩු කරන අතර නිෂ්පාදන වේගය 30-35% කින් වැඩි කරයි. දෘශ්ය පද්ධති සහිත රොබෝවරු ±0.02 mm පුනරාවර්තනය සමඟ නිරවද්ය එකලස් කිරීම සිදු කරයි. නම්යශීලී සවිකිරීම් හරහා ඒවා සැකසුම් කාලය 70% දක්වා අඩු කරයි. ද්රව්ය පැටවීම, මෙවලම් වෙනස් කිරීම් සහ කොටස් බෑම සඳහා රොබෝ ස්වයංක්රීයකරණය උපකරණ භාවිතය 52% සිට 82% දක්වා වැඩි කළ හැකිය. මෙය 30% ක දියුණුවක් නියෝජනය කරයි. CNC යන්ත්ර සමඟ ඒකාබද්ධ වීම කොටසකට සාමාන්ය චක්ර කාලය 25% කින් අඩු කළ හැකිය. මෙය සැලකිය යුතු ඵලදායිතා ලාභවලට හේතු වේ. ස්ථාවර, දෝෂ රහිත කොටස් හැසිරවීම සහ ස්වයංක්රීය සත්යාපනය සීරීම් අනුපාත ආසන්න වශයෙන් 8% කින් අඩු කරයි. රොබෝවරු පුනරාවර්තන, භෞතික වශයෙන් ඉල්ලුමක් ඇති සහ අනතුරුදායක කාර්යයන් ද හසුරුවති. මෙය මිනිස් සේවකයින් වඩාත් සංකීර්ණ භූමිකාවන් සඳහා නිදහස් කරයි සහසේවා ස්ථාන ආරක්ෂාව වැඩි දියුණු කරයි.
තීරු පෝෂක අනුකූලතාව
ස්වයංක්රීයකරණයේ තවත් ප්රධාන අංගයක් වන්නේ බාර් පෝෂක අනුකූලතාවයයි. බාර් පෝෂකයක් ස්වයංක්රීයව යන්ත්රයට අමුද්රව්ය සපයයි. මෙය දීර්ඝ කාලයක් සඳහා අඛණ්ඩ, නොසැලකිලිමත් ක්රියාකාරිත්වයක් සක්රීය කරයි. සාප්පු වලට එක රැයකින් හෝ නිවාඩු කාලය තුළ නිෂ්පාදනය ක්රියාත්මක කළ හැකිය. මෙය යන්ත්ර භාවිතය සහ ප්රතිදානය උපරිම කරයි. අතින් ද්රව්ය පැටවීමේ අවශ්යතාවය ඉවත් කිරීමෙන් බාර් පෝෂක ශ්රම පිරිවැය අඩු කරයි. ස්ථාවර ද්රව්ය ප්රවාහයක් පවත්වා ගැනීමෙන් ඒවා ස්ථාවර කොටස් ගුණාත්මකභාවය සහතික කරයි.
වැඩිදියුණු කිරීම් සඳහා මොඩියුලර් නිර්මාණය
මොඩියුලර් සැලසුම් මූලධර්ම අනාගත වැඩිදියුණු කිරීම් සඳහා ඉඩ සලසයි. මෙම විශේෂිත යන්ත්රඅනාගතයට ඔරොත්තු දෙන. මොඩියුලර් මෝස්තර මඟින්යන්ත්රෝපකරණ නැවත සකස් කිරීමනිශ්චිත ව්යාපෘති අවශ්යතා මත පදනම්ව. අවශ්ය පරිදි ප්රධාන ක්රියාකාරීත්වයන් ඒකාබද්ධ කිරීමට ඒවා නම්යශීලී බවක් ලබා දෙයි. මෙම සැලසුම් ඇතැම් සංරචක පහසුවෙන් වැඩිදියුණු කිරීමට පහසුකම් සපයයි. මෙය සිදුවන්නේ සම්පූර්ණ යන්ත්රය ප්රතිස්ථාපනය කිරීම අවශ්ය නොවී ය. තාක්ෂණය දියුණු වන විට යන්ත්රෝපකරණ අදාළව පවතින බව එමඟින් සහතික කෙරේ.
CNC හැරවුම් මධ්යස්ථානයක බලශක්ති කාර්යක්ෂමතාව සහ පාරිසරික බලපෑම
බලශක්ති කාර්යක්ෂමතාව සහ පාරිසරික බලපෑම සලකා බැලීම නවීන නිෂ්පාදන කටයුතු සඳහා තීරණාත්මක වී ඇත. මෙම සාධක මෙහෙයුම් පිරිවැය සහ තිරසාරභාවය සඳහා වෙළඳසැලක කැපවීම යන දෙකටම බලපායි. ව්යාපාර තම පාරිසරික පියසටහන අවම කරමින් කාර්යක්ෂමව ක්රියා කරන යන්ත්ර සොයති.
විදුලි පරිභෝජනය සහ පිරිවැය
යන්ත්රයක බල පරිභෝජනය මෙහෙයුම් පිරිවැයට සහ පාරිසරික බලපෑමට සෘජුවම බලපායි. නවීනCNC යන්ත්රබොහෝ විට බලශක්ති ඉතිරිකිරීමේ සංරචක සහ බුද්ධිමත් බල කළමනාකරණ පද්ධති ඇතුළත් වේ. මෙම පද්ධති ක්රියාත්මක වන විට සහ අක්රිය වේලාවන්හිදී බලශක්ති භාවිතය ප්රශස්ත කරයි. ඉහළ බලශක්ති කාර්යක්ෂමතාවයක් සහිත යන්ත්රයක් තෝරා ගැනීමෙන් විදුලි බිල්පත් අඩු වන අතර කාබන් විමෝචනය අඩු වේ. සාප්පු විවිධ මාදිලිවල බල අවශ්යතා ඇගයීමට ලක් කළ යුතු අතර ඒවායේ දිගුකාලීන බලශක්ති පරිභෝජනය සලකා බැලිය යුතුය.
සිසිලන කළමනාකරණ පද්ධති
ඵලදායී සිසිලනකාරක කළමනාකරණය යනුමූල්යමය වශයෙන් බුද්ධිමත් උපාය මාර්ගය. එය සැලකිය යුතු පිරිවැය ඉතිරියක් සහ පාරිසරික ප්රතිලාභ ලබා දෙයි. නිසි සිසිලනකාරක බැහැර කිරීම පස හා ජල දූෂණය අඩු කරයි. හානිකර ද්රව්ය පරිසර පද්ධති දූෂණය වීම වළක්වයි. මෙම පිළිවෙත තිරසාර අපද්රව්ය කළමනාකරණ ශිල්පීය ක්රම හරහා හානිකර විමෝචනය ද අඩු කරයි. සිසිලනකාරක ප්රතිචක්රීකරණය කිරීමෙන් ස්වාභාවික සම්පත් සංරක්ෂණය වන අතර අමුද්රව්ය සඳහා ඇති ඉල්ලුම අඩු කරයි.
නිසි සිසිලනකාරක කළමනාකරණය ආර්ථික වාසි ද ලබා දෙයි. කාර්යක්ෂම බැහැර කිරීම සහ ප්රතිචක්රීකරණ පද්ධති හරහා එය අපද්රව්ය කළමනාකරණ පිරිවැය අඩු කරයි. ප්රතිචක්රීකරණය කිරීමෙන් ප්රතිසාධනය කරන ලද ද්රව්යවලින් පවා ආදායමක් උපයා ගත හැකිය. තවද, තිරසාර බැහැර කිරීම සිදු කරන සමාගම් සඳහා එය වෙළඳ නාම කීර්තිය වැඩි දියුණු කරයි. වෙළඳසැල් පාරිසරික රෙගුලාසි සපුරාලන අතර, අපද්රව්ය පාරිසරික නීතිවලට අනුකූල වීම සහතික කරයි. මෙය අනුකූල නොවීම හා සම්බන්ධ නීතිමය දඬුවම් සහ දඩ මුදල් වළක්වයි. ක්රියාකාරීව, එය සේවකයින් සඳහා අවදානම් අඩු කිරීමෙන් සේවා ස්ථාන ආරක්ෂාව සහ සෞඛ්යය වැඩි දියුණු කරයි. එය නවෝත්පාදන සහ තාක්ෂණික අනුගත වීම ද දිරිමත් කරයි.
නිසි සිසිලනකාරක කළමනාකරණය යනුපාරිසරික බලපෑම් සහ පිරිවැය අවම කිරීම සඳහා ඉතා වැදගත් වේ. එය සිසිලනකාරක සම්ප් ආයු කාලය දීර්ඝ කරයි, නිතර ප්රතිස්ථාපනය කිරීමේ අවශ්යතාවය අඩු කරයි. මෙය යන්ත්ර සුමටව ක්රියාත්මක වීමෙන් සේවා ස්ථාන ඵලදායිතාව වැඩි කරයි. එය යන්ත්රෝපකරණ කොටස්වල ගුණාත්මකභාවය වැඩි දියුණු කරයි, වඩා හොඳ මතුපිට නිමාවක් සහතික කරයි. එය ඉලක්ක සාන්ද්රණය ස්ථාවරව තබා ගන්නා අතර වඩාත් විශ්වාසදායක යන්ත්රෝපකරණ කාර්ය සාධනයකට මග පාදයි. මෙය ආරක්ෂිත සහ සෞඛ්ය සම්පන්න වැඩ පරිසරයක් ප්රවර්ධනය කරයි. එය මිල අධික යන්ත්රෝපකරණ උපකරණ ආරක්ෂා කරන අතර මෙවලම් ආයු කාලය දීර්ඝ කරයි.ෆියුෂන් සිසිලන පද්ධතිවල CO₂-පාදක Pure-Cut® CNC සිසිලන පද්ධතියපිරිසිදු විකල්පයක් ඉදිරිපත් කරයි. මෙම පද්ධතිය සිසිලන මාධ්යයක් ලෙස සුපිරි ක්රිටිකල් CO₂ (scCO₂) භාවිතා කරයි. එය පාරිසරික බලපෑම අවම කරයි, හානිකර සිසිලනකාරක අපද්රව්ය ඉවත් කරයි, සහ ආරක්ෂාව වැඩි දියුණු කරයි:
- ශුන්ය සිසිලන අපද්රව්ය: scCO₂ භාවිතයෙන් පසු හානිකර ලෙස වාෂ්ප වී යයි.
- අඩු බලශක්ති භාවිතය: Pure-Cut® සඳහා අඩු ශක්තියක් අවශ්ය වේ.
- තිරසාර CO₂ මූලාශ්ර: භාවිතා කරන CO₂ සාමාන්යයෙන් නැවත ලබා ගනී.
අපද්රව්ය අවම කිරීමේ උපාය මාර්ග
ඵලදායී අපද්රව්ය අවම කිරීමේ උපාය මාර්ග ක්රියාත්මක කිරීමද්රව්ය පරිභෝජනය සහ බැහැර කිරීමේ පිරිවැය අවම කරයි. සාප්පු වලට ඔප්පු කළ ක්රම කිහිපයක් අනුගමනය කළ හැකිය.
- නෙස්ටින් මෘදුකාංග භාවිතා කරන්න: මෙය භාවිතයට නොගත් ඉඩ අවම කිරීම සඳහා කොටස් ස්ථානගත කිරීම ස්වයංක්රීය කරයි. එය තහඩු ලෝහ සීරීම්, කැපුම් කාලය, මෙවලම් ඇඳීම සහ බැහැර කිරීමේ පිරිවැය අඩු කරයි.
- Near-Net-Shape යන්ත්රෝපකරණ වෙත මාරු වන්න: මෙය අවසාන කොටසට සමීපව සමාන හිස් තැනකින් ආරම්භ වේ. එය ඉවත් කළ යුතු ද්රව්ය ප්රමාණය අඩු කරයි, චක්ර කාලය කෙටි කරයි, සහ මෙවලම් ආයු කාලය දීර්ඝ කරයි.
- ස්මාර්ට් මෙවලම් මාර්ග තෝරන්න: අනුවර්තන නිෂ්කාශනය වැනි උපාය මාර්ග ද්රව්ය ඉවත් කිරීම ප්රශස්ත කරයි. ඒවා අතිරික්ත චලනයන් අඩු කරන අතර වාතය කැපීම වළක්වයි, සීරීම් සහ ගෙවී යාම අවම කරයි.
- ඩයල් ඉන් ෆීඩ් සහ වේග: නිසි ගැලපීම දුර්වල මතුපිට නිමාව, ද්රව්ය විරූපණය සහ අධික චිප් උත්පාදනය වළක්වයි. මෙය නැවත වැඩ කිරීම සහ බැහැර කිරීමේ පරිමාවන් අඩු කරයි.
- කැපීමට පෙර අනුකරණය කරන්න: අතථ්ය පරීක්ෂණ කප්පාදු ක්රියාත්මක කිරීම විභව දෝෂ හඳුනාගෙන නිවැරදි කිරීමට උපකාරී වේ. මෙය ද්රව්යමය අලාභය සහ නැවත වැඩ කිරීම වළක්වයි.
CNC හැරවුම් මධ්යස්ථානයේ ක්රියාකරු පුහුණුව සහ ආරක්ෂක විශේෂාංග
ක්රියාත්මක වීමේ පහසුව සහ ඉගෙනීමේ වක්රය
එමCNC යන්ත්රෝපකරණ සඳහා ඉගෙනුම් වක්රය මුලදී බෑවුම් සහිත විය හැකිය.. කෙසේ වෙතත්, එය ප්රායෝගිකව වඩාත් අවබෝධාත්මක වේ. මෙම සංකීර්ණතාවයට සාධක කිහිපයක් බලපායි. මේවාට යාන්ත්රික සහ විදුලි පද්ධති පිළිබඳ තාක්ෂණික දැනුම, CAD/CAM ප්රවීණතාවය, G-කේතය වැනි ක්රමලේඛන කුසලතා සහ ප්රායෝගික අත්දැකීම් ඇතුළත් වේ. නවීන පාලන පද්ධති මෙම ක්රියාවලිය සරල කිරීම අරමුණු කරයි. උදාහරණයක් ලෙස,හයිඩෙන්හයින් TNC7බුද්ධිමත් සහ පරිශීලක-හිතකාමී අතුරුමුහුණතක් දක්වයි. ක්රියාකරුවන්ට ඔවුන්ගේ නිශ්චිත ප්රියතමයන් සමඟ මුල් තිරය අභිරුචිකරණය කළ හැකි අතර එමඟින් ඉගෙනීමේ වක්රය අඩු වේ. බිල්ට්-ඉන් ක්රියාවලි වීඩියෝ මඟින් පරිශීලකයින්ට සරල කාර්යයන් හරහා මඟ පෙන්වන අතර නව ක්රියාකරුවන්ට වේගයෙන් වේගවත් වීමට උපකාරී වේ. ඒ හා සමානව,සහෝදර පාලකයහාස් හා බොහෝ සෙයින් සමාන වන අතර, හාස් අත්දැකීම් ඇති අයට අනුවර්තනය වීම පහසු කරයි. සහෝදර ස්පීඩියෝ සඳහා ලියකියවිලි විශිෂ්ට වන අතර හොඳින් ලියා ඇත. ස්පීඩියෝ පාලනය භාවිතා කිරීම අතිශයින්ම පහසුය. පරිශීලකයින්ට ඉක්මනින් ක්රියාත්මක විය හැකිය. මෙවලම් සැකසීම, වැඩ ඕෆ්සෙට් කිරීම සහ වැඩසටහන් ක්රියාත්මක කිරීම වැනි මූලික මෙහෙයුම් සඳහා නවීන පාලනයන් සාමාන්යයෙන් පැය කිහිපයක් ඇතුළත ඉගෙන ගැනීමට පහසුය.
පිරිනමන පුහුණු වැඩසටහන්
විස්තීර්ණ පුහුණු වැඩසටහන්නව ක්රියාකරුවන් සඳහා අත්යවශ්ය වේ. පුහුණුව මූලික CNC සංකල්ප, G-කේත ක්රමලේඛනය සහ සමාකරණ ආවරණය කළ යුතුය. එයට CAD/CAM මෘදුකාංග, මෙවලම් තේරීම, බ්ලූප්රින්ට් කියවීම, අත්යවශ්ය ගණිතය සහ ද්රව්ය විද්යාව ද ඇතුළත් වේ. ප්රායෝගික කුසලතා සංවර්ධනය සඳහා ප්රායෝගික අත්දැකීම් ඉතා වැදගත් වේ. මෙයට අධීක්ෂණය කරන ලද යන්ත්ර ක්රියාකාරිත්වය, සිමියුලේටර් භාවිතය සහ සැබෑ ලෝක ව්යාපෘති කටයුතු ඇතුළත් වේ. ක්රියාකරුවන්ට දෝශ නිරාකරණය සහ ගැටළු විසඳීම පිළිබඳ පුහුණුව අවශ්ය වේ. මෙයට පුරෝකථන නඩත්තු කිරීම, යන්ත්ර ගැටළු හඳුනා ගැනීම සහ විසඳීම, ඕෆ්සෙට් සකස් කිරීම, අනතුරු ඇඟවීමේ කේත තේරුම් ගැනීම සහ ගැටළු උත්සන්න කළ යුත්තේ කවදාදැයි දැන ගැනීම ඇතුළත් වේ. ආරක්ෂිත ප්රොටෝකෝල ද අත්යවශ්ය වේ. විස්තීර්ණ පුහුණුවට OSHA අනුකූලතාව, යන්ත්ර ආරක්ෂාව, හදිසි නැවතුම් ක්රියා පටිපාටි සහ තුවාල වැළැක්වීම සඳහා ergonomics ඇතුළත් විය යුතුය. නවීන පුහුණුවට කර්මාන්ත 4.0 සංකල්ප, සමාකරණ-පාදක හෝ අතථ්ය යථාර්ථය (VR) පුහුණුව සහ හරිත නිෂ්පාදනය පිළිබඳ මොඩියුල ද ඇතුළත් වේ.
ආරක්ෂිත අන්තර් අගුල් සහ ආරක්ෂකයන්
යන්ත්ර ආරක්ෂක යනු ආරක්ෂිත බාධක හෝ උපාංග වේ.උපකරණවල අනතුරුදායක කොටස් ආවරණය කරයි. ඒවා චලනය වන කොටස් සමඟ සම්බන්ධතා වළක්වයි. OSHA නිශ්චිත යන්ත්ර ආරක්ෂණ ප්රමිතීන් ප්රකාශයට පත් කරයි. යන්ත්ර ආරක්ෂණ ප්රධාන වර්ග තුනක් පවතී: ස්ථාවර ආරක්ෂකයින්, අන්තර් අගුළු ආරක්ෂකයින් සහ වෙනස් කළ හැකි ආරක්ෂකයින්. අන්තර් අගුළු ආරක්ෂකයින් හෝ ආරක්ෂිත අන්තර් අගුල් යනු ආරක්ෂිත යාන්ත්රණයක් සමඟ ඒකාබද්ධ වූ චංචල බාධක වේ. මෙම යාන්ත්රණය විවෘත කළ විට යන්ත්රය නතර කරයි. අනෙකුත් ආරක්ෂක පූර්වාරක්ෂාවන් අතර සැහැල්ලු තිර, ආරක්ෂිත සම්බන්ධතා පැදුරු සහ CNC යන්ත්ර ආරක්ෂණ වීදුරු ඇතුළත් වේ. හදිසි නැවතුම් ස්විච (E-stops) යනු යන්ත්රය ඉක්මනින් වසා දමන විශාල රතු බොත්තම් වේ. අගුළු දැමීම/ටැගවුට් (LOTO) ක්රියා පටිපාටි උපකරණ භෞතිකව ක්රියා විරහිත කරයි.ක්රියාකරුවන්ට පූර්ව මෙහෙයුම් පරීක්ෂාව ඉතා වැදගත් වේ.ආරම්භ කිරීමට පෙර, ක්රියාකරුවන් ලිහිල් හෝ අතුරුදහන් වූ ආරක්ෂක, හානි වූ කේබල්, ලිහිල් සවිකිරීම් සහ සියලු ආරක්ෂක අංගවල ක්රියාකාරීත්වය පරීක්ෂා කළ යුතුය.ANSI 11.19 (2010)ආරක්ෂාව සඳහා කාර්ය සාධන නිර්ණායක සපයයි. මෙම ප්රමිතිය සියලුම යන්ත්ර සහ උපකරණ සඳහා අදාළ වේ. එය ආරක්ෂණ ප්රමිතීන් සරල කරයි.
ඕනෑම දෙයක් සඳහා පුළුල් ඇගයීමක් ඉතා වැදගත් වේCNC හැරවුම් මධ්යස්ථානයමිලදී ගැනීම. සාප්පු වල ආරම්භක පිරිවැයට වඩා දිගුකාලීන වටිනාකම සහ ආයෝජන ප්රතිලාභ ප්රමුඛත්වය දිය යුතුය. මෙම උපායමාර්ගික ප්රවේශය ප්රශස්ත ආයෝජනයක් සහතික කරයි. සාකච්ඡා කර ඇති සියලුම සාධක ප්රවේශමෙන් සලකා බලන්න. මෙම කඩිසරකම ඔබේ වෙළඳසැල සඳහා සාර්ථක, ඵලදායී අත්පත් කර ගැනීමකට මඟ පාදන අතර, ඉදිරි වසර සඳහා එහි හැකියාවන් වැඩි දියුණු කරයි.
නිති අසන පැණ
CNC හැරවුම් මධ්යස්ථානයක් සහ CNC ලියවන පට්ටලයක් අතර වෙනස කුමක්ද?
A CNC පට්ටලයක්ප්රධාන වශයෙන් හැරවුම් මෙහෙයුම් සිදු කරයි. CNC හැරවුම් මධ්යස්ථානයක් වඩාත් දියුණු හැකියාවන් ලබා දෙයි. එයට බොහෝ විට සජීවී මෙවලම්, බහු අක්ෂ සහ ස්වයංක්රීයකරණ විශේෂාංග ඇතුළත් වේ. මෙම එකතු කිරීම් මඟින් තනි සැකසුමකින් ඇඹරීම, කැණීම සහ තට්ටු කිරීම සඳහා ඉඩ ලබා දේ.
CNC හැරවුම් මධ්යස්ථානයක සජීවී මෙවලම්වල ප්රධාන ප්රතිලාභ මොනවාද?
සජීවී මෙවලම් හැරවුම් මධ්යස්ථානයක බහුකාර්යතාව සැලකිය යුතු ලෙස වැඩි දියුණු කරයි. එය යන්ත්රයට ඇඹරීම, කැණීම සහ තට්ටු කිරීමේ මෙහෙයුම් සිදු කිරීමට ඉඩ සලසයි. මෙය වෙනත් යන්ත්රයකට කොටස් මාරු කිරීමේ අවශ්යතාවය ඉවත් කරයි. සාප්පු වැඩි නිර්මාණ නම්යශීලී බවක් ලබා ගන්නා අතර සැකසුම් කාලය අඩු කරයි.
CNC හැරවුම් මධ්යස්ථානයකට තාප ස්ථායිතාව වැදගත් වන්නේ ඇයි?
නිරවද්යතාවය පවත්වා ගැනීම සඳහා තාප ස්ථායිතාව ඉතා වැදගත් වේ. යන්ත්ර සංරචක ක්රියාත්මක වන විට රත් වන විට ප්රසාරණය වේ. මෙම ප්රසාරණය මාන මාරුවීම් ඇති කරයි. ඵලදායී සිසිලන පද්ධති සහ වන්දි ආකෘති මෙම බලපෑම් අවම කරයි. ඒවා ස්ථාවර කොටස් ගුණාත්මකභාවය සහතික කරයි.
CNC හැරවුම් මධ්යස්ථානයක් සඳහා හිමිකාරිත්වයේ මුළු පිරිවැය (TCO) යන්නෙන් අදහස් කරන්නේ කුමක්ද?
TCO හි යන්ත්රයක ආයු කාලය පුරාවට අදාළ සියලු වියදම් ඇතුළත් වේ. මෙය මූලික මිලදී ගැනීමේ මිල ඉක්මවා යයි. එය බලශක්තිය, මෙවලම් සහ නඩත්තුව වැනි මෙහෙයුම් වියදම් ආවරණය කරයි. TCO ශ්රමය, ක්ෂයවීම් සහ විභව නැවත විකුණුම් වටිනාකම ද සලකා බලයි.
පළ කිරීමේ කාලය: දෙසැම්බර්-12-2025