


හැඳින්වීම:
නිවැරදි CNC උපකරණ තෝරා ගැනීම යනු කර්මාන්ත ශාලාවක ප්රතිදානය, නිරවද්යතාවය සහ දිගුකාලීන ආයෝජන ප්රතිලාභ (ROI) කෙරෙහි සෘජුවම බලපාන තීරණාත්මක තීරණයකි. සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (VMC) සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන (HMC) නවීන ලෝහ වැඩ කිරීමේ ප්රාථමික වින්යාසයන් දෙක නියෝජනය කරන අතර, ඒ සෑම එකක්ම කොටස් ජ්යාමිතිය සහ නිෂ්පාදන පරිමාව අනුව වෙනස් වාසි ලබා දෙයි.
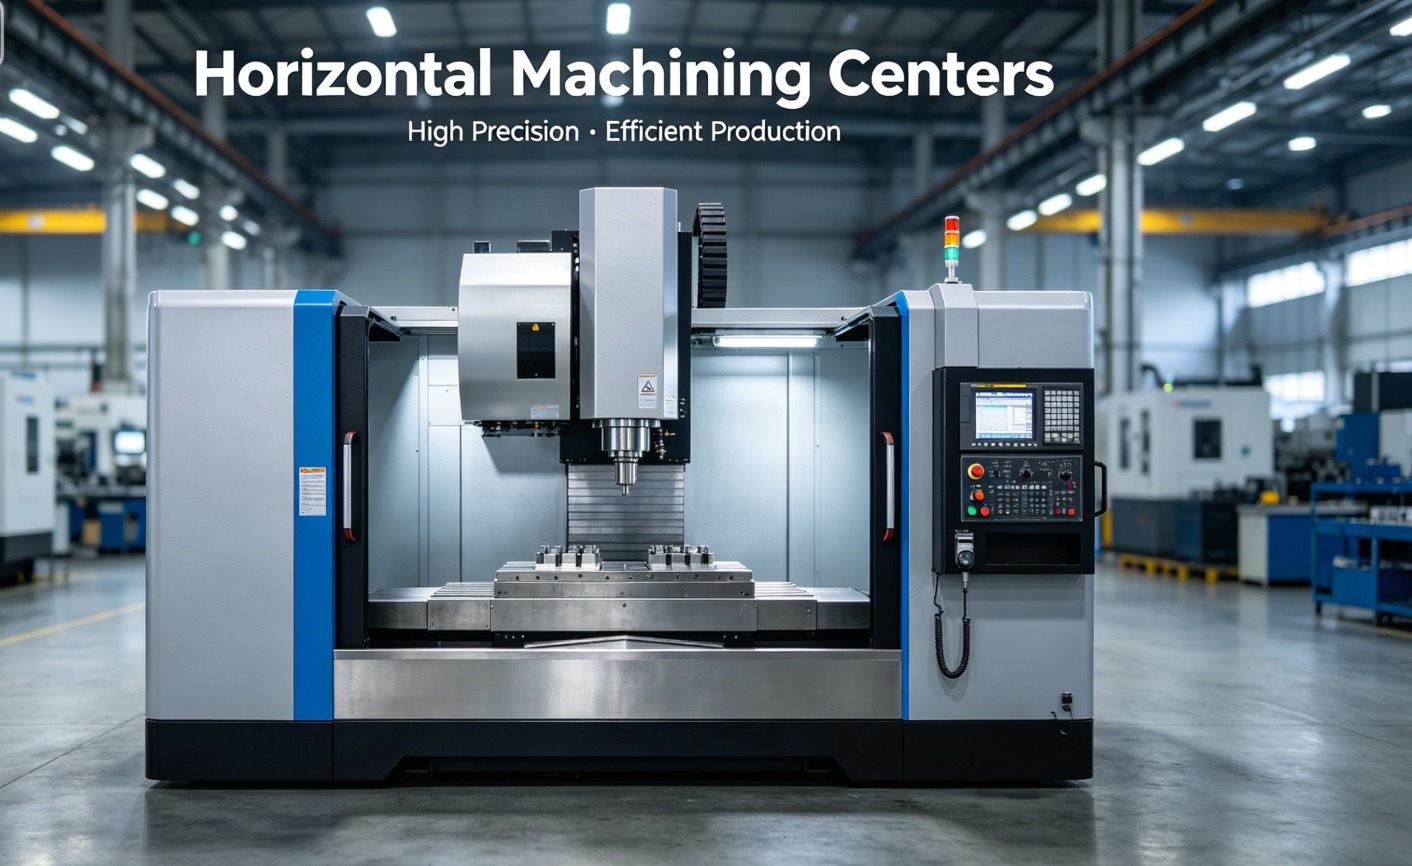
සිරස් සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවල ව්යුහාත්මක මූලිකාංග
සිරස් සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන අතර ප්රධාන වෙනස පවතින්නේ ස්පින්ඩල් දිශානතිය සහ කැපුම් මෙවලම වැඩ කොටස සම්බන්ධ කරන ආකාරය තුළ ය. Aසිරස් යන්ත්රෝපකරණ මධ්යස්ථානයසිරස් අතට නැඹුරු වූ දඟරයක් ඇති අතර, කැපුම් මෙවලම Z-අක්ෂය දිගේ ඉහළට සහ පහළට චලනය වන අතර, එය තනි පැත්තක යන්ත්රෝපකරණ අවශ්ය වන පැතලි කොටස් සඳහා වඩාත් සුදුසු වේ.
අනෙක් අතට, aතිරස් යන්ත්රෝපකරණ මධ්යස්ථානයතිරස් ස්පින්ඩල් දිශානතියක් භාවිතා කරයි. මෙම වින්යාසය බොහෝ විට භ්රමණ මේසයක් හෝ පැලට් මාරු කරන්නෙකු ඇතුළත් කරයි, එමඟින් යන්ත්රයට තනි සැකසුමකින් වැඩ කොටසක බහු පැති වෙත ප්රවේශ වීමට ඉඩ සලසයි. විසින් අර්ථ දක්වා ඇති කර්මාන්ත ප්රමිතීන්ට අනුවඅයිඑස්ඕ 230-1:2012, මෙම යන්ත්ර අක්ෂවල ජ්යාමිතික නිරවද්යතාවය සංකීර්ණ අභ්යවකාශ සහ මෝටර් රථ සංරචකවල ඉහළ නිරවද්යතා ඉවසීම් ලබා ගැනීම සඳහා මූලික වේ.
චිප කළමනාකරණය සහ මෙහෙයුම් කාර්යක්ෂමතාව
කාර්යක්ෂම චිප් ඉවත් කිරීම මතුපිට නිමාව සහ මෙවලම් ආයු කාලය පවත්වා ගැනීම සඳහා තීරණාත්මක සාධකයකි. සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක, චිප්ස් බොහෝ විට වැඩ කොටස් මතුපිට හෝ ගැඹුරු සාක්කු තුළ එකතු වන අතර, ඉවත් කිරීමට අධි පීඩන සිසිලනකාරකයක් හෝ අතින් මැදිහත් වීමක් අවශ්ය වේ. මෙය චිප්ස් "නැවත කැපීමට" හේතු විය හැකි අතර, එය මෙවලම් ඇඳීම වේගවත් කරයි.
ගුරුත්වාකර්ෂණය ස්වභාවිකවම චිප්ස් කැපුම් කලාපයෙන් ඉවතට ගෙන චිප් වාහකය තුළට ඇද ගන්නා බැවින් තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන මෙම ක්ෂේත්රයේ විශිෂ්ටයි. මෙම "ගුරුත්වාකර්ෂණ සහාය" චිප් ඉවත් කිරීම සිදු කරයිCNC තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයඅතින් පිරිසිදු කිරීම සඳහා අක්රීය කාලය අවම කළ යුතු ඉහළ පරිමාවකින් යුත් නිෂ්පාදනයක් සඳහා උසස් තේරීමක්. චිප් ගොඩනැගීම නිසා ඇතිවන තාප විරූපණයකින් තොරව අඛණ්ඩ ක්රියාකාරිත්වය සහතික කිරීම සඳහා ඉහළ කාර්යක්ෂමතා නිෂ්පාදන රේඛා බොහෝ විට තිරස් වින්යාසයන්ට අනුග්රහය දක්වයි.
සංසන්දනාත්මක විශ්ලේෂණය: VMC එදිරිව HMC යතුරු පිරිවිතර
ඔබේ පහසුකමට ගැලපෙන යන්ත්ර මධ්යස්ථානය තක්සේරු කිරීමේදී, ස්පින්ඩල් වේගය, ව්යවර්ථය සහ පා සලකුණ වැනි තාක්ෂණික පරාමිතීන් සංසන්දනය කිරීම අත්යවශ්ය වේ.
| විශේෂාංගය | සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය (VMC) | තිරස් යන්ත්රෝපකරණ මධ්යස්ථානය (HMC) |
|---|---|---|
| ස්පින්ඩල් දිශානතිය | සිරස් (Z-අක්ෂය) | තිරස් (Y-අක්ෂය/B-අක්ෂය) |
| හොඳම දේ | පැතලි කොටස්, තහඩු, තනි-පැති වැඩ | බර කොටස්, 4-අක්ෂ වැඩ, බහු-පාර්ශ්වික කොටස් |
| චිප් ඉවත් කිරීම | අභියෝගාත්මකයි (සිසිලනකාරකය අවශ්යයි) | විශිෂ්ටයි (ගුරුත්වාකර්ෂණයෙන් සහාය වූ) |
| මූලික පිරිවැය | පහළ (දැරිය හැකි ප්රවේශ ස්ථානය) | ඉහළ (සැලකිය යුතු ප්රාග්ධන ආයෝජනය) |
| බිම් අවකාශය | කුඩා පියසටහන | විශාල පියසටහන (පැලට් මාරු කරන්නන් නිසා) |
කොටස් සංකීර්ණතාව සහ බහු-අක්ෂ හැකියාවන්
ඔබේ සංරචකවල ජ්යාමිතිය සිරස් සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන තෝරා ගැනීම නියම කළ යුතුය. ඩයිස්, අච්චු සහ වරහන් වැනි කොටස් මත අක්ෂ තුනකින් යුත් ඇඹරීම සඳහා VMC කර්මාන්ත ප්රමිතිය වේ. කෙසේ වෙතත්, පැති හතරක් හෝ වැඩි ගණනක යන්ත්රෝපකරණ අවශ්ය වන සංකීර්ණ කොටස් සඳහා, තිරස් සැකසුම සැලකිය යුතු ලෙස වඩා ඵලදායී වේ.
බොහෝ දියුණු5-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථානමෙම දෙක අතර පරතරය පියවයි, නමුත් සාම්ප්රදායික HMC වල බොහෝ විට ඒකාබද්ධ 4 වන අක්ෂ භ්රමණ වගුවක් ඇතුළත් වේ. මෙය එක් සැකසුම් එකකින් හෝ දෙකකින් කොටසක් සම්පූර්ණ කිරීමට ඉඩ සලසයි, නමුත් VMC එකකට හතරක් හෝ පහක් අවශ්ය විය හැකිය. සැකසුම් අඩු කිරීම කාලය ඉතිරි කරනවා පමණක් නොව, අතින් කොටස් නැවත ස්ථානගත කිරීම හා සම්බන්ධ සමුච්චිත දෝෂ ඉවත් කරයි, ඉහළ කොටසින් කොටසට අනුකූලතාව සහතික කරයි.
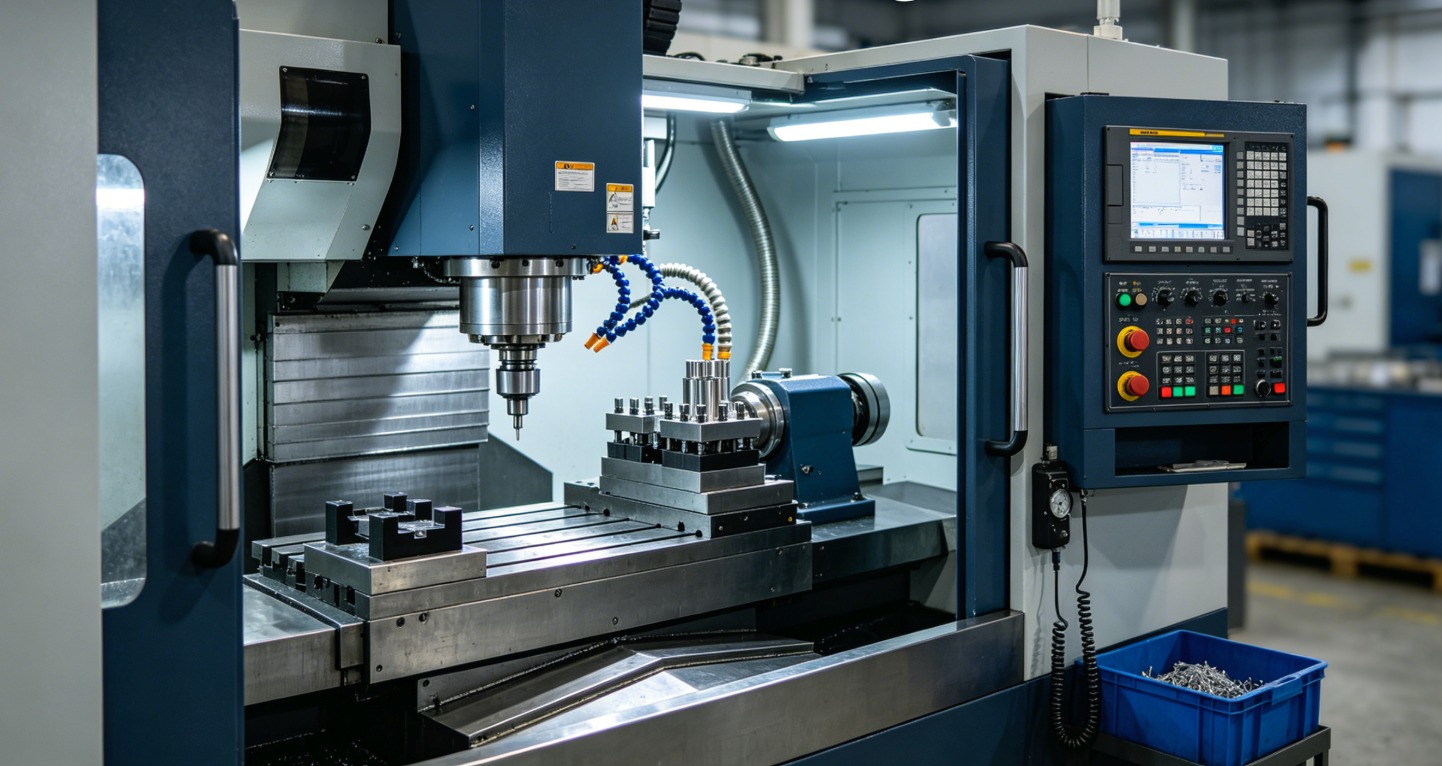
මෙවලම් සහ ස්පින්ඩල් බල සලකා බැලීම්
බර වැඩ කරන ද්රව්ය ඉවත් කිරීම සඳහා ස්පින්ඩල් දෘඪතාව සහ අශ්වබල ශක්තිය අත්යවශ්ය වේ. තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සාමාන්යයෙන් වඩාත් ශක්තිමත් ව්යුහයන් සහ ඉහළ ව්යවර්ථ ස්පින්ඩල් සමඟ ගොඩනගා ඇති අතර එමඟින් තෙල් හා ගෑස් කර්මාන්තයේ ටයිටේනියම් හෝ මල නොබැඳෙන වානේ වැනි දැඩි ද්රව්ය ඇඹරීමට සුදුසු වේ.
අතරCNC සිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක්රියාකරුවන් සඳහා විශිෂ්ට දෘශ්යතාවක් සහ භාවිතයේ පහසුවක් ලබා දෙන අතර, එහි ව්යුහාත්මක සැලසුම සමහර විට HMC එකක පෙට්ටි වැනි රාමුවට වඩා අඩු දෘඩතාවයකින් යුක්ත වේ. ඇලුමිනියම් හෝ සැහැල්ලු මිශ්ර ලෝහවල අධිවේගී යන්ත්රෝපකරණ සඳහා, ඉහළ කාර්යසාධනයක් සහිත VMC බොහෝ විට ප්රමාණවත් වන අතර වඩා ලාභදායී වේ. අනුවනිෂ්පාදන තාක්ෂණ සංගමය (AMT)2024 වාර්තාවලට අනුව, VMC වල කඩිසර බව HMC වල අමු බලය සමඟ සමතුලිත කිරීම සඳහා වෙළඳසැල් වැඩි වැඩියෙන් දෙමුහුන් පිරිසැලසුම් භාවිතා කරයි.
නිෂ්පාදන පරිමාව සහ ROI මත පදනම්ව තෝරා ගැනීම
සිරස් සහ තිරස් යන්ත්රෝපකරණ මධ්යස්ථානවල ආයෝජනය කිරීමේ තීරණය බොහෝ විට "කොටසකට පිරිවැය" දක්වා අඩු වේ. HMC එකක ආරම්භක මිලදී ගැනීමේ මිල බෙහෙවින් ඉහළ වුවද, ස්වයංක්රීය පැලට් චේන්ජර් (APC) වලට ස්තූතිවන්ත වන පරිදි, එය නොසැලකිලිමත් ලෙස ක්රියාත්මක වීමේ හැකියාව ඉහළ පරිමාවක් ඇති පරිසරවල කොටසකට අඩු පිරිවැයක් දැරීමට හේතු විය හැක.
- අඩු පරිමාව / ඉහළ විවිධත්වය:එහි බහුකාර්යතාව සහ ඉක්මන් සැකසුම් කාලය සඳහා VMC එකක් තෝරන්න.
- ඉහළ පරිමාව / ස්ථාවර ජ්යාමිතිය:"නියමිත වේලාවට" ස්පින්ඩල් උපරිම කිරීමට සහ ශ්රම පිරිවැය අඩු කිරීමට HMC එකක් තෝරන්න.
- සීමිත අයවැය:උසස් තත්ත්වයේ එකකින් පටන් ගන්නCNC පට්ටලයක්හෝ තිරස් පද්ධති වෙත පරිමාණය කිරීමට පෙර අත්තිවාරමක් ස්ථාපිත කිරීමට VMC.
කර්මාන්තශාලා තේරීම සඳහා සාරාංශ පිරික්සුම් ලැයිස්තුව
ඔබේ නිෂ්පාදන තට්ටුවට වඩාත් ගැලපෙන දේ තීරණය කිරීමට, පහත තේරීම් නිර්ණායක භාවිතා කරන්න:
- වැඩ කොටස ප්රමාණය:එය සම්මත VMC එකක ගමන් සීමාවන් තුළට ගැළපිය හැකිද?
- සැකසුම් සංඛ්යාතය:HMC එකක සැකසුම් අඩු කිරීමෙන් යන්ත්රයේ වාරික මිල ගෙවිය හැකිද?
- ක්රියාකරු කුසලතාව:ඔබේ කණ්ඩායමට තිරස් ක්රමලේඛන තර්කනය පිළිබඳ අත්දැකීම් තිබේද?
- ද්රව්ය වර්ගය:ද්රව්යය දිගු, නූල් සහිත චිප්ස් නිපදවන අතර එමඟින් උසස් ඉවත් කිරීමක් අවශ්ය වේද?CNC ගැන්ට්රි යන්ත්රෝපකරණ මධ්යස්ථානයනැත්නම් HMC ද?
නිතර අසන ප්රශ්න (නිතර අසන ප්රශ්න)
1. අච්චු සෑදීම සඳහා සිරස් හෝ තිරස් යන්ත්රෝපකරණ මධ්යස්ථානයක් වඩා හොඳද?
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සාමාන්යයෙන් අච්චු සෑදීම සඳහා වඩාත් කැමති වන්නේ ඒවායේ උසස් දෘශ්යතාව සහ විශාල, පැතලි තහඩු හැසිරවීමේ හැකියාව නිසාය. සිරස් ස්පින්ඩලය ගැඹුරු කුහර වලට පහසුවෙන් ප්රවේශ වීමට ඉඩ සලසයි. කෙසේ වෙතත්, ඉතා විශාල අච්චු සඳහා, දිගු ගමන් දුරක් පුරා ව්යුහාත්මක දෘඩතාව පවත්වා ගැනීම සඳහා ගැන්ට්රි වර්ගයේ මධ්යස්ථානයක් අවශ්ය විය හැකිය.
2. VMC එකකට සාපේක්ෂව HMC එකක් කොතරම් ඵලදායීද?
ඉහළ පරිමාවක් ඇති අවස්ථාවන්හිදී, HMC එකක් VMC එකකට වඩා 300% කින් ඵලදායී විය හැක. මෙයට ප්රධාන වශයෙන් හේතු වන්නේ ස්පින්ඩලය කපන අතරතුර කොටස් පැටවීමට සහ බෑමට ඉඩ සලසන ඒකාබද්ධ පැලට් චේන්ජර් නිසා වන අතර, VMC මෙහෙයුම් වලදී බහුලව දක්නට ලැබෙන "ස්පින්ඩල් අක්රිය කාලය" ඵලදායී ලෙස ඉවත් කරයි.
3. තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සඳහා ඉඩකඩ අවශ්යතා මොනවාද?
තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන සඳහා සාමාන්යයෙන් සිරස් මධ්යස්ථානයක බිම් අවකාශය මෙන් 1.5 සිට 2 ගුණයක ඉඩ ප්රමාණයක් අවශ්ය වේ. පැලට් වෙනස් කිරීමේ පද්ධතිය, විශාල චිප් වාහක සහ තීරුවේ තිරස් චලනය සඳහා ඉඩ සැලසීමට මෙම අමතර කාමරය අවශ්ය වේ. කර්මාන්තශාලා ඔවුන්ගේ පිරිසැලසුම මෙම විශාල පියසටහන් සහ විශේෂිත නඩත්තු ප්රවේශයට සහාය වන බව සහතික කළ යුතුය.
4. තිරස් මධ්යස්ථානයක 5-අක්ෂ යන්ත්රෝපකරණ සිදු කළ හැකිද?
ඔව්, බොහෝ නවීන තිරස් මධ්යස්ථාන ඇලවීමේ මේසයක් හෝ B-අක්ෂයක් සහ A-අක්ෂයක් සමඟ වින්යාස කර ඇති අතර එමඟින් සම්පූර්ණ 5-අක්ෂ හැකියාව ලබා දේ. මේවා බොහෝ විට සංකීර්ණ අභ්යවකාශ සංරචක සඳහා භාවිතා කරනු ලැබේ, එහිදී අභ්යන්තර සිසිලන නාලිකා සහ ගැඹුරු සිදුරු විදුම් මෙහෙයුම් සඳහා ගුරුත්වාකර්ෂණ සහාය ඇති චිප ඉවත් කිරීම අත්යවශ්ය වේ.
5. භාවිතා කළ වෙළඳපොලේ වඩා හොඳ නැවත විකුණුම් වටිනාකමක් ඇති යන්ත්ර වර්ගය කුමක්ද?
සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන බොහෝ විට වඩාත් ක්රියාකාරී නැවත විකුණුම් වෙළඳපොළක් ඇත, මන්ද ඒවා කුඩා හා මධ්යම ප්රමාණයේ රැකියා සාප්පු සඳහා දැරිය හැකි මිලකට ලබා ගත හැකිය. කෙසේ වෙතත්, කීර්තිමත් වෙළඳ නාමවලින් හොඳින් නඩත්තු කරන ලද තිරස් යන්ත්රෝපකරණ මධ්යස්ථාන ඒවායේ බර වැඩ ඉදිකිරීම් සහ ස්ථර 1 නිෂ්පාදන පහසුකම්වල අත්යවශ්ය කාර්යභාරය හේතුවෙන් ඒවායේ වටිනාකමෙන් ඉහළ ප්රතිශතයක් රඳවා ගනී.
පළ කිරීමේ කාලය: මැයි-14-2026