


යටි කරත්තයේ (රාමුවේ) දෙපස රෝද සහිත අක්ෂ සාමූහිකව මෝටර් රථ අක්ෂ ලෙස හඳුන්වන අතර, ධාවන හැකියාවන් ඇති අක්ෂ සාමාන්යයෙන් අක්ෂ ලෙස හැඳින්වේ. මේ දෙක අතර ප්රධාන වෙනස වන්නේ අක්ෂයේ (අක්ෂයේ) මැද ධාවකයක් තිබේද යන්නයි. මෙම පත්රිකාවේ, ධාවක ඒකකය සහිත මෝටර් රථ අක්ෂය මෝටර් රථ අක්ෂය ලෙස හඳුන්වන අතර, ධාවකය නොමැති වාහනය වෙනස පෙන්වීමට මෝටර් රථ අක්ෂය ලෙස හැඳින්වේ.
සැපයුම් සහ ප්රවාහනය සඳහා වැඩිවන ඉල්ලුමත් සමඟ, වෘත්තීය ප්රවාහන හා විශේෂ මෙහෙයුම් වලදී මෝටර් රථ අක්ෂවල, විශේෂයෙන් ට්රේලර් සහ අර්ධ ට්රේලර්වල විශිෂ්ටත්වය වඩ වඩාත් පැහැදිලි වෙමින් පවතින අතර වෙළඳපල ඉල්ලුම සැලකිය යුතු ලෙස වැඩි වී තිබේ.
මෙම තාක්ෂණික විශ්ලේෂණය මඟින් අක්ෂයේ යන්ත්රෝපකරණ ක්රියාවලිය, පාරිභෝගිකයින්ට වඩාත් සුදුසු CNC යන්ත්රයක් තෝරා ගැනීමට උපකාර කිරීමට බලාපොරොත්තු වේ.
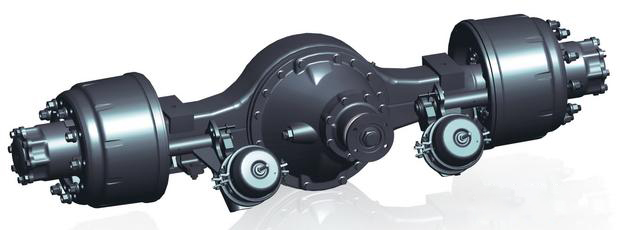
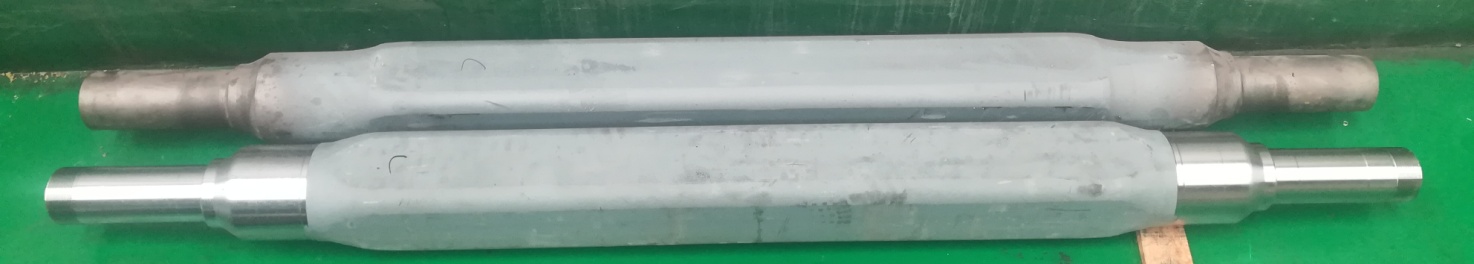
මෝටර් රථ සමස්ත අක්ෂයේ නව නිෂ්පාදන ක්රියාවලිය:
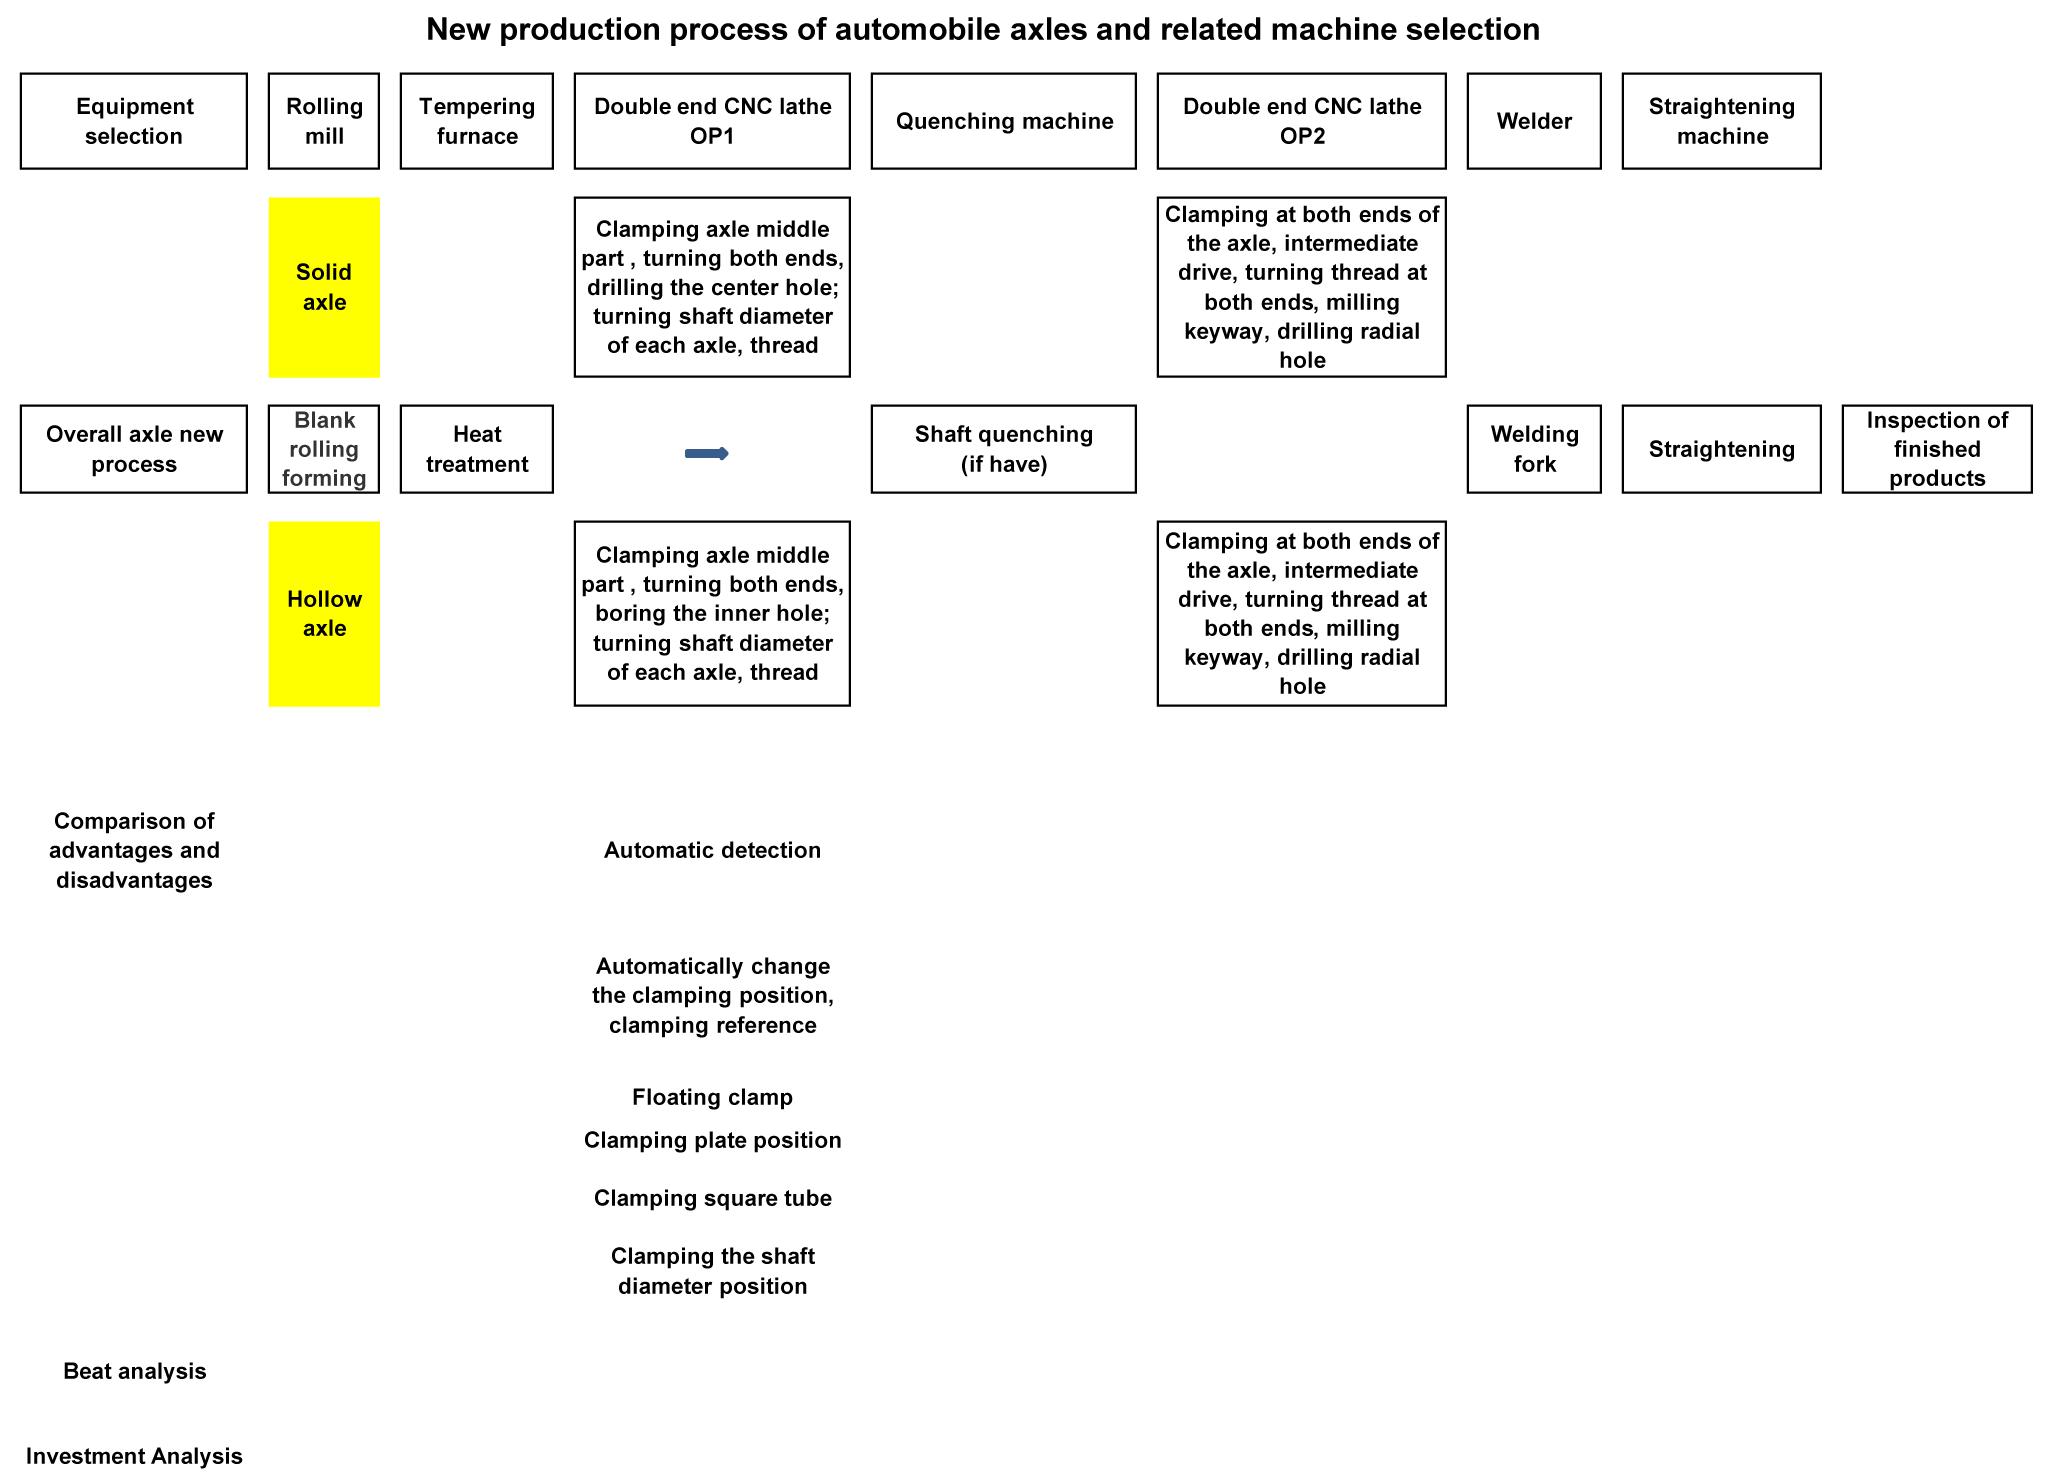
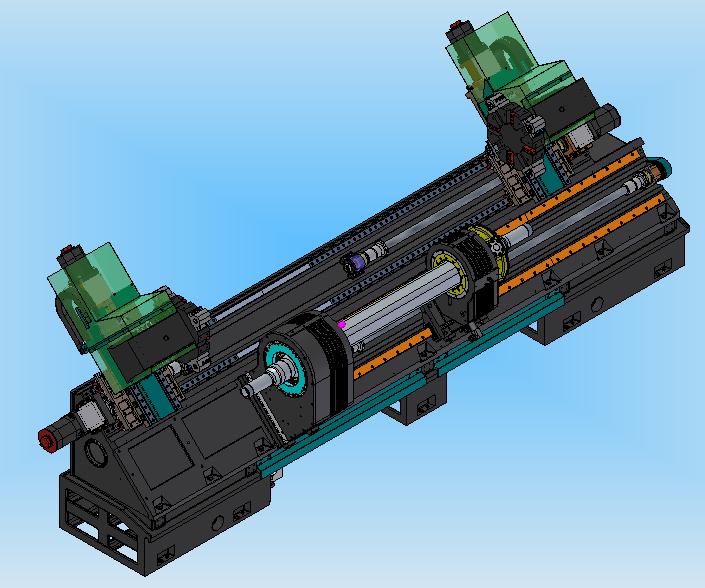
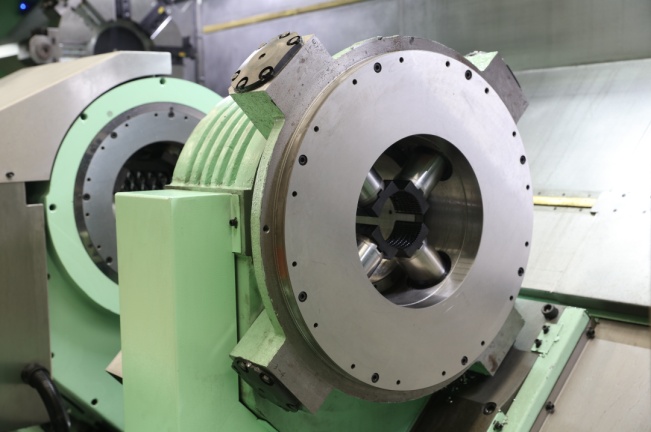
නව නිෂ්පාදන ක්රියාවලියෙන්, යන්ත්රෝපකරණ (ඝන අක්ෂය) හෝ ද්විත්ව ඒක පාර්ශවීය කම්මැලි යන්ත්රය (කුහර අක්ෂය) සහ CNC පට්ටලය, සාම්ප්රදායික OP1 ඇඹරීම, OP2, OP3 හැරවුම් අනුපිළිවෙල සහ OP5 විදුම් සහ ඇඹරීම සඳහා භාවිතා කරන ඇඹරුම් යන්ත්රය ද්විත්ව අන්ත CNC පට්ටල OP1 මගින් ප්රතිස්ථාපනය කළ හැකිය.
පතුවළ විෂ්කම්භය නිවාදැමීම අවශ්ය නොවන ඝන අක්ෂ සඳහා, යතුරු කට්ට ඇඹරීම සහ රේඩියල් සිදුරු විදීම ඇතුළුව සියලුම යන්ත්රෝපකරණ අන්තර්ගතයන් එක් සැකසුමකින් සම්පූර්ණ කළ හැකිය. පතුවළ විෂ්කම්භය නිවාදැමීම අවශ්ය නොවන හිස් අක්ෂ සඳහා, යන්ත්ර මෙවලම තුළ ස්වයංක්රීය පරිවර්තන කලම්ප ප්රමිතිය සාක්ෂාත් කරගත හැකි අතර, යන්ත්රෝපකරණ අන්තර්ගතය එක් යන්ත්ර මෙවලමකින් සම්පූර්ණ කළ හැකිය.
අක්ෂ යන්ත්රගත කිරීම සඳහා ද්විත්ව අන්ත අක්ෂ විශේෂ CNC වැසිකිළි තෝරා ගැනීම යන්ත්රෝපකරණ මාර්ගය සැලකිය යුතු ලෙස කෙටි කරන අතර තෝරාගත් යන්ත්ර මෙවලම් වර්ගය සහ ප්රමාණය ද අඩු වේ.
නව ක්රියාවලි තේරීමේ යන්ත්රයේ වාසිය සහ විශේෂාංගය:
1) ක්රියාවලියේ සාන්ද්රණය, වැඩ කොටස් කලම්ප කිරීමේ කාලය අඩු කිරීම, සහායක සැකසුම් කාලය අඩු කිරීම, එකවර සැකසුම් තාක්ෂණය දෙපසම භාවිතා කිරීම, නිෂ්පාදන කාර්යක්ෂමතාව සැලකිය යුතු ලෙස වැඩිදියුණු වේ.
2) එක් වරක් කලම්ප කිරීම, කෙළවර දෙකෙහිම එකවර සැකසීම අක්ෂයේ යන්ත්රෝපකරණ නිරවද්යතාවය සහ සහජීවනය වැඩි දියුණු කරයි.
3) නිෂ්පාදන ක්රියාවලිය කෙටි කිරීම, නිෂ්පාදන ස්ථානයේ කොටස්වල පිරිවැටුම අඩු කිරීම, අඩවියේ භාවිතයේ කාර්යක්ෂමතාව වැඩි දියුණු කිරීම සහ නිෂ්පාදන සංවිධානය සහ කළමනාකරණය වැඩිදියුණු කිරීමට උපකාරී වේ.
4) ඉහළ කාර්යක්ෂමතා සැකසුම් උපකරණ භාවිතය හේතුවෙන්, සම්පූර්ණයෙන්ම ස්වයංක්රීය නිෂ්පාදනයක් ලබා ගැනීමට සහ ශ්රම පිරිවැය අඩු කිරීමට එය පැටවීමේ සහ බෑමේ උපාංග සහ ගබඩා උපාංග වලින් සමන්විත විය හැකිය.
5) වැඩ කොටස අතරමැදි ස්ථානයේ තද කර ඇති අතර, කලම්ප කිරීම විශ්වාසදායක වන අතර, යන්ත්ර මෙවලම කැපීම සඳහා අවශ්ය ව්යවර්ථය ප්රමාණවත් වන අතර විශාල හැරීමක් සිදු කළ හැකිය.
6) යන්ත්ර මෙවලම ස්වයංක්රීය හඳුනාගැනීමේ උපකරණයකින් සමන්විත විය හැකිය, විශේෂයෙන් හිස් අක්ෂය සඳහා, යන්ත්රෝපකරණ කිරීමෙන් පසු අක්ෂයේ ඒකාකාර ඝණකම සහතික කළ හැකිය.
7) කුහර අක්ෂ සඳහා, OP1 අනුක්රමිකයේ දෙපසම අභ්යන්තර සිදුරු අවසන් වූ විට, සාම්ප්රදායික පාරිභෝගිකයා කලම්පය එසවීමට එක් කෙළවරක් භාවිතා කරන අතර අනෙක් කෙළවර හැරවීම සඳහා වැඩ කොටස තද කිරීමට වලිගය භාවිතා කරයි, නමුත් අභ්යන්තර සිදුරේ ප්රමාණය වෙනස් වේ. කුඩා අභ්යන්තර සිදුර සඳහා, තද කිරීමේ දෘඪතාව ප්රමාණවත් නොවේ, ඉහළ තද කිරීමේ ව්යවර්ථය ප්රමාණවත් නොවේ, සහ කාර්යක්ෂම කැපීම සම්පූර්ණ කළ නොහැක.
නව ද්විත්ව මුහුණුවර පට්ටලයක් වන හිස් අක්ෂය සඳහා, වාහනයේ කෙළවර දෙකෙහිම අභ්යන්තර සිදුරු අවසන් වූ විට, යන්ත්රය ස්වයංක්රීයව කලම්ප මාදිලිය මාරු කරයි: කෙළවර දෙක වැඩ කොටස තද කිරීමට භාවිතා කරන අතර මැද ධාවකය ව්යවර්ථය සම්ප්රේෂණය කිරීම සඳහා වැඩ කොටස පාවී යයි.
8) හයිඩ්රොලික් කලම්ප වැඩ කොටස සහිත හෙඩ්ස්ටොක් යන්ත්රයේ Z දිශාවට ගෙන යා හැකිය. අවශ්ය පරිදි පාරිභෝගිකයාට මැද හතරැස් නළයේ (රවුම් නළයේ) ස්ථානය, පහළ තහඩුවේ ස්ථානය සහ අක්ෂයේ පතුවළ විෂ්කම්භය ස්ථානය රඳවා ගත හැකිය.
නිගමනය:
ඉහත තත්ත්වය සැලකිල්ලට ගනිමින්, ද්විත්ව අන්ත CNC පට්ටල භාවිතයෙන් මෝටර් රථ අක්ෂ යන්ත්රගත කිරීම සාම්ප්රදායික ක්රියාවලීන්ට වඩා සැලකිය යුතු වාසි ඇත. නිෂ්පාදන ක්රියාවලිය සහ යන්ත්ර ව්යුහය අනුව සාම්ප්රදායික යන්ත්ර මෙවලම් ප්රතිස්ථාපනය කළ හැකි දියුණු නිෂ්පාදන තාක්ෂණයකි.
පළ කිරීමේ කාලය: මාර්තු-15-2021