


CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර උපායමාර්ගික ආයෝජනයක් වන්නේ ඇයි?
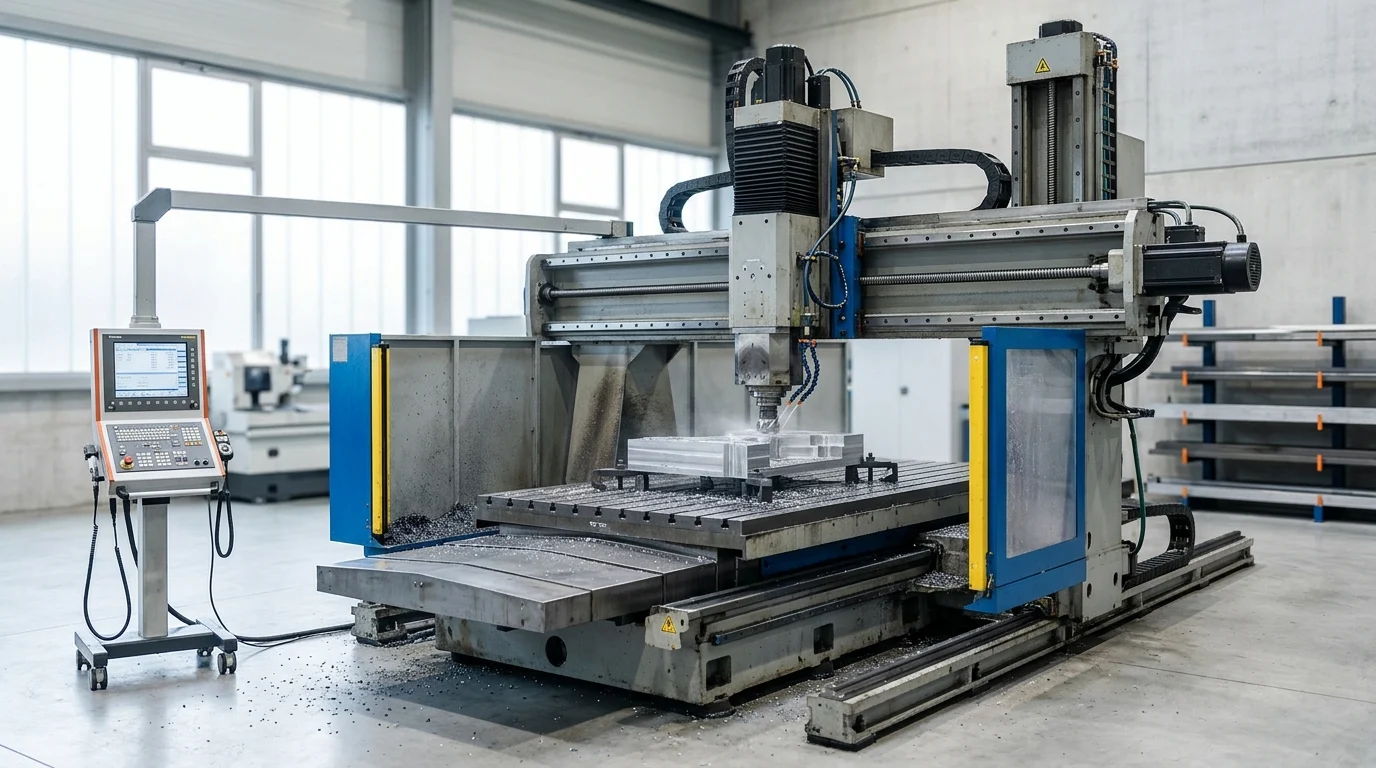
CNC ගැන්ට්රි ඇඹරුම් යන්ත්රයක ආයෝජනය කිරීම මූලික වැඩිදියුණු කිරීමක් නියෝජනය කරයිබර ලෝහ වැඩ කිරීමේ හැකියාවන්, නිෂ්පාදකයින්ට සම්මුති විරහිත දෘඩතාවයකින් දැවැන්ත වැඩ කොටස් සැකසීමට ඉඩ සලසයි. සම්මත සිරස් යන්ත්රෝපකරණ මධ්යස්ථාන මෙන් නොව, ගැන්ට්රි මෝලක ද්විත්ව තීරු ගෘහ නිර්මාණ ශිල්පය කැපුම් බලවේග ඒකාකාරව බෙදා හරින අතර, ගැඹුරු ද්රව්ය ඉවත් කිරීමේදී කම්පනය සැලකිය යුතු ලෙස අඩු කරයි. මෙම ව්යුහාත්මක වාසිය ගෝලීය සැපයුම් දාම සඳහා ඉතා වැදගත් වේ.ඉහළ නිරවද්යතාවයමහා පරිමාණ සංරචක මත.
ප්රාග්ධන වියදම් දෘෂ්ටි කෝණයකින්, මෙම පද්ධති සඳහා සැලකිය යුතු ආරම්භක ආයෝජනයක් අවශ්ය වන අතර, බොහෝ විට වැඩ කවරය සහ අක්ෂ වින්යාසයන් මත පදනම්ව ඩොලර් 150,000 සිට ඩොලර් 1,000,000 දක්වා පරාසයක පවතී. කෙසේ වෙතත්, බහු යන්ත්රෝපකරණ මෙහෙයුම් තනි සැකසුමකට ඒකාබද්ධ කිරීමෙන්, පහසුකම් බොහෝ විට වැඩ කොටස් හැසිරවීමේ කාලය 40% දක්වා අඩු කරයි. මෙම මෙහෙයුම් කාර්යක්ෂමතාව ආයෝජන ප්රතිලාභය (ROI) වේගවත් කරයි, ඉහළ පරිමාණ නිෂ්පාදන රේඛාවලට මාස 18 සිට 24 දක්වා කාලයක් තුළ පිරිවැය ආපසු ගෙවීමට ඉඩ සලසයි.
CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර ප්රතිදානය වැඩි දියුණු කරන ආකාරය
ප්රතිදාන ප්රශස්තිකරණය ප්රධාන වශයෙන් මෙහෙයවනු ලබන්නේ මාන නිරවද්යතාවය කැප නොකර ඉහළ ද්රව්ය ඉවත් කිරීමේ අනුපාත (MRR) පවත්වා ගැනීමට යන්ත්රයට ඇති හැකියාව මගිනි. බොහෝ විට 600 N·m ඉක්මවන ඉහළ ව්යවර්ථ ස්පින්ඩල්, දැඩි මිශ්ර ලෝහ මත ආක්රමණශීලී රළු කිරීමේ ගමන් සඳහා ඉඩ සලසන අතර, 5-අක්ෂ වින්යාසයන් තනි කලම්පයකින් සංකීර්ණ සමෝච්ඡකරණය සක්රීය කරයි. මෙම අඛණ්ඩ යන්ත්රෝපකරණ හැකියාව වැඩපොළවල් අතර බහු-ටොන් කොටස් මාරු කිරීමේ අවශ්යතාවය ඉවත් කරයි.
තවද, යන්ත්ර ඇඳට ඒකාබද්ධ කර ඇති දියුණු කම්පන අවශෝෂණ තාක්ෂණයන් මඟින් වේගවත් ගමන් අනුපාත මතුපිට නිමාවන්ට හානි නොවන බව සහතික කරයි. නිෂ්ක්රීය කාලය අවම කිරීමෙන් සහ කැපුම් නියැලීම උපරිම කිරීමෙන්, ප්රසම්පාදන කණ්ඩායම්වලට සමස්ත උපකරණ කාර්යක්ෂමතාවයේ (OEE) ස්ථාවර වැඩිවීමක් ප්රක්ෂේපණය කළ හැකි අතර, බොහෝ විට පහසුකම් උපයෝගිතා අනුපාත 85% සීමාව ඉක්මවා යයි.
කුමන ගැනුම්කරු පැතිකඩ වඩාත් ප්රයෝජනවත්ද?
මෙම යන්ත්රවල උපායමාර්ගික වටිනාකම වඩාත් ප්රබල ලෙස Tier-1 මෝටර් රථ සැපයුම්කරුවන්, අභ්යවකාශ කොන්ත්රාත්කරුවන් සහ බර කාර්මික යන්ත්රෝපකරණ නිෂ්පාදකයින් සමඟ අනුනාද වේ. මෙම පැතිකඩයන් එන්ජින් බ්ලොක්, ටර්බයින් ආවරණ සහ විශාල මුද්දර අච්චු වැනි විශාල සංරචක නිතිපතා හසුරුවයි. මෙම ගැනුම්කරුවන් සඳහා, එය බාහිරින් ලබා දීම වෙනුවට විශාල ආකෘති යන්ත්රෝපකරණ අභ්යන්තරකරණය කිරීමේ හැකියාව ඊයම්-කාල කළමනාකරණයේ තීරණාත්මක තරඟකාරී වාසියක් සපයයි.
බෙදාහරින්නන් සහ විදේශීය අලෙවිකරණ මධ්යස්ථාන ද සම්පූර්ණ දීමනා ලබා දීමෙන් ප්රතිලාභ ලබයිලෝහ වැඩ විසඳුම්කලාපීය නිෂ්පාදකයින්ට. ස්ථාපිත චීන සමූහ කර්මාන්තශාලා වලින් විශ්වාසදායක CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර ලබා ගැනීමෙන්, ආනයනකරුවන්ට අවසාන පරිශීලකයින්ට ඉහළ වින්යාසගත, ලාභදායී උපකරණ ලබා දිය හැකි අතර එය උරුම යුරෝපීය හෝ ජපන් වෙළඳ නාම සමඟ තරඟ කරන අතරම ඇතුළුවීමට ඇති බාධකය අඩු කරයි.
ගැනුම්කරුවන් සැසඳිය යුතු තාක්ෂණික පිරිවිතර මොනවාද?
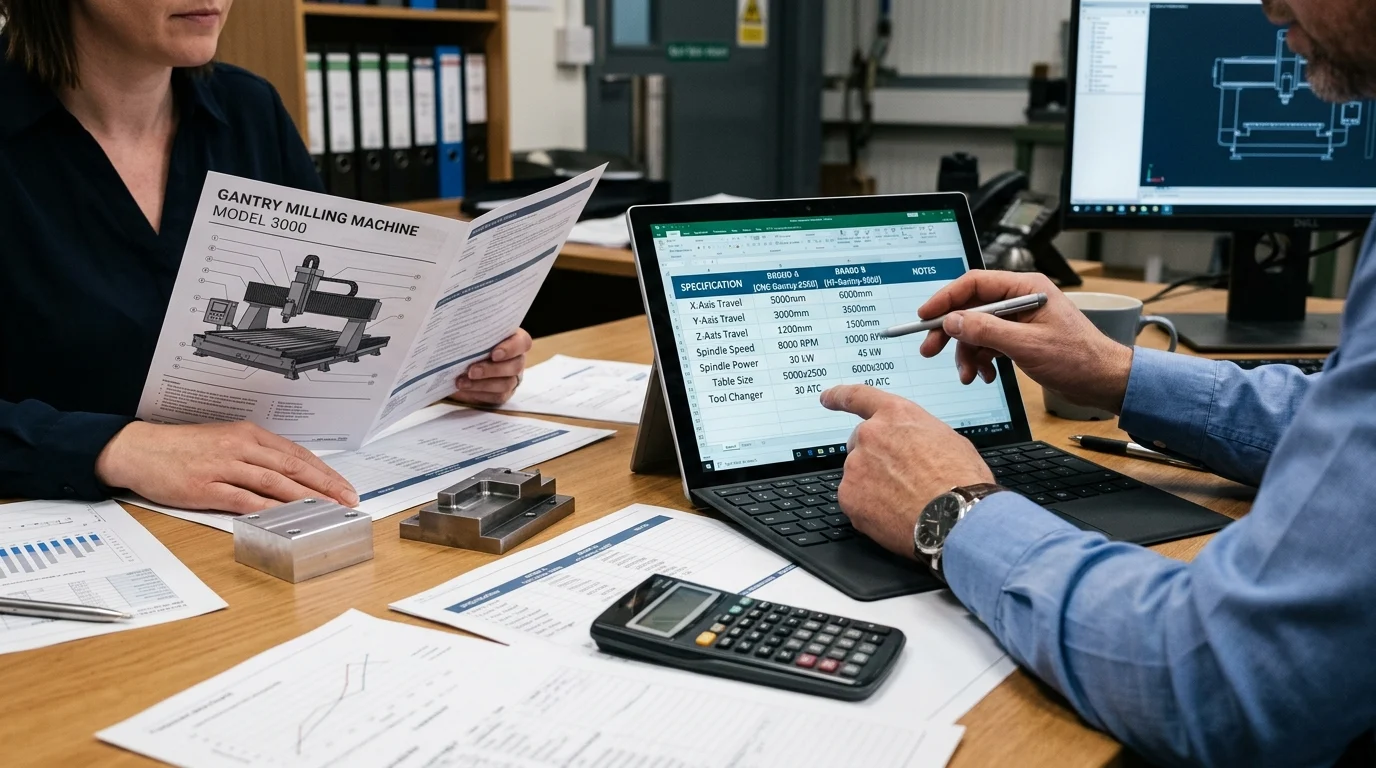
CNC ගැන්ට්රි ඇඹරුම් යන්ත්රයක් ඇගයීම සඳහා උපකරණ ප්රක්ෂේපිත නිෂ්පාදන ඉල්ලීම් සමඟ පෙළගැසී ඇති බව සහතික කිරීම සඳහා පිරිවිතරයන් පිළිබඳ දැඩි විශ්ලේෂණයක් අවශ්ය වේ. ස්පින්ඩල් බලය, අක්ෂ ගමන් සහ ව්යුහාත්මක සැලසුම අතර අන්තර් ක්රියාකාරිත්වය තේරුම් ගැනීමට ප්රසම්පාදන විශේෂඥයින් මූලික මානයන්ගෙන් ඔබ්බට බැලිය යුතුය. මෙම පිරිවිතරයන්හි නොගැලපීම වේගවත් මෙවලම් ඇඳීමට, උප ප්රශස්ත මතුපිට නිමාවන්ට හෝ සීමාකාරී නිෂ්පාදන බාධකවලට හේතු විය හැක.
මෙම යන්ත්රවලට ටොන් කිහිපයක් බර වැඩ කොටස් හැසිරවීමේ කාර්යය පැවරී ඇති බැවින්, පාදම සහ තීරු වල අත්තිවාරම් ඉංජිනේරු විද්යාව ඉලෙක්ට්රොනික පාලන පද්ධති තරම්ම තීරණාත්මක වේ. ගැනුම්කරුවන් මෙම තාක්ෂණික පරාමිතීන් ඔවුන්ගේ වඩාත්ම ඉල්ලුමක් ඇති භාවිත අවස්ථාවන්ට එරෙහිව මිණුම් සලකුණු කළ යුතුය.
කුමන යන්ත්ර පරාමිතීන් වඩාත් වැදගත්ද?
යන්ත්රයක හැකියාව නියම කරන ප්රාථමික පරාමිතීන් වන්නේ X-, Y- සහ Z-අක්ෂ ගමන් සහ උපරිම මේස භාර ධාරිතාවයි. බර වැඩ කරන මාදිලි සාමාන්යයෙන් 2,000 mm සිට 10,000 mm ඉක්මවා විහිදෙන X-අක්ෂ ගමන් ලබා දෙන අතර, සුවිශේෂී ලෙස දිගු ව්යුහාත්මක සංරචක සඳහා ඉඩ සලසයි. මේස භාර ධාරිතාවන් පරීක්ෂා කළ යුතුය; බොහෝ ඩයි සහ අච්චු යෙදුම් සඳහා 10,000 kg ක සම්මත ශ්රේණිගත කිරීමක් ප්රමාණවත් වන අතර, බර කාර්මික බලශක්ති සංරචක සඳහා 30,000 kg සඳහා ශ්රේණිගත වගු අවශ්ය විය හැකිය.
ස්පින්ඩල් පිරිවිතරයන් ද ඒ හා සමානව වැදගත් වේ. ඇලුමිනියම් අභ්යවකාශ කොටස් සඳහා අධිවේගී ස්පින්ඩල් (උදා: 12,000 සිට 24,000 RPM) සහ දැඩි වානේ සහ ටයිටේනියම් කැපීම සඳහා අධි-ව්යවර්ථ ගියර් ස්පින්ඩල් (උදා: 30 සිට 45 kW බලයක් සහිත 4,000 සිට 6,000 RPM) අතර තෝරා ගැනීමට ගැනුම්කරුවන් බැඳී සිටී. මෙම තේරීම යන්ත්රයේ බහුකාර්යතාව සහ චක්ර කාලයන්ට සෘජුවම බලපායි.
ව්යුහය සහ මාර්ගෝපදේශක වර්ගය සංසන්දනය කරන්නේ කෙසේද?
පෙට්ටි මාර්ග සහ රේඛීය මාර්ගෝපදේශ අතර තේරීම යන්ත්රයේ ගතික හැසිරීම නිර්වචනය කරයි. පෙට්ටි මාර්ගවලට ඝන ලෝහ-ලෝහ සම්බන්ධතා මතුපිට ඇතුළත් වන අතර, අධික බාධා සහිත කැපුම් සඳහා උසස් තෙතමනය සහ දෘඩතාව සපයයි. කෙසේ වෙතත්, ඒවා සාමාන්යයෙන් මන්දගාමී වේගවත් ගමන් අනුපාතවලට සීමා වේ, සාමාන්යයෙන් 10 සිට 12 m/min පමණ වේ.
අනෙක් අතට, රෝලර් වර්ගයේ රේඛීය මාර්ගෝපදේශක ඝර්ෂණය අවම කිරීම සඳහා රෝලිං මූලද්රව්ය භාවිතා කරයි, එමඟින් 24 m/min හෝ ඊට වැඩි වේගවත් ගමන් අනුපාත සක්රීය කරයි. මෙම වින්යාසය අධිවේගී යන්ත්රෝපකරණ සහ සංකීර්ණ 3D සමෝච්ඡකරණය සඳහා වඩාත් සුදුසු වේ, එහිදී වේගවත් දිශා වෙනස්වීම් නිතර සිදු වේ. නවීන ගැන්ට්රි යන්ත්ර බොහෝ විට දෙමුහුන් ප්රවේශයක් භාවිතා කරයි, වේගය සඳහා X සහ Y අක්ෂවල රෝලර් මාර්ගෝපදේශක සහ ගැඹුරු කිමිදුම් මෙහෙයුම් වලදී දෘඩතාව පවත්වා ගැනීම සඳහා Z-අක්ෂයේ කොටු මාර්ග භාවිතා කරයි.
ඇගයීමට සහාය වන සංසන්දනාත්මක නිර්ණායක මොනවාද?
විවිධ ආකෘති ඵලදායී ලෙස ඇගයීම සඳහා, ප්රසම්පාදන කණ්ඩායම් ප්රමිතිගත සංසන්දනාත්මක අනුකෘතියක් භාවිතා කළ යුතුය. මෙම ප්රවේශය විවිධ සැපයුම්කරුවන්ගේ යෝජනා හරහා තාක්ෂණික දත්ත සාමාන්යකරණය කරයි, සම්මත සහ විකල්ප විශේෂාංග අතර විෂමතා ඉස්මතු කරයි.
| පිරිවිතර කාණ්ඩය | පෙට්ටි මාර්ග වින්යාසය | රේඛීය මාර්ගෝපදේශ වින්යාසය | සාමාන්ය යෙදුම |
|---|---|---|---|
| වේගවත් ගමන් අනුපාතය | 10 – 15 මි/මිනිත්තුව | 20 – 30 මි/මිනිත්තුව | අධිවේගී සමෝච්ඡකරණය එදිරිව දැඩි රළු කිරීම |
| කම්පන තෙතමනය | ඉහළ (තද ලෝහ සඳහා විශිෂ්ටයි) | මධ්යස්ථ (රෝලර් මූලද්රව්ය මත රඳා පවතී) | ටයිටේනියම්/ඉන්කනෙල් එදිරිව ඇලුමිනියම්/මෘදු වානේ |
| නඩත්තු වාර ගණන | ඉහළ (නිවැරදි ලිහිසිකරණය අවශ්යයි) | පහළ (මුද්රා තැබූ බෙයාරිං බ්ලොක්) | අඛණ්ඩ බර වැඩ චක්ර |
| ස්ථානගත කිරීමේ නිරවද්යතාවය | ±0.008 මි.මී. / 300 මි.මී. | ±0.005 මි.මී. / 300 මි.මී. | ඉහළ නිරවද්යතාවයකින් යුත් අච්චු සෑදීම |
මෙම නිර්ණායක යෙදීමෙන්, ගැනුම්කරුවන්ට යන්ත්රයේ යාන්ත්රික පැතිකඩ ඔවුන්ගේ නිශ්චිත ඉවසීමේ අවශ්යතා සහ නිෂ්පාදන පරිමාවන් සමඟ නිවැරදිව පෙළගස්වා ගත හැකිය.
CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර භාවිතා කරන තැන
CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර යෙදවීම සාර්ව-කාර්මික අංශ දක්වා විහිදෙන අතර එහිදී සංරචක ප්රමාණය සහ නිරවද්යතා අවශ්යතා ඡේදනය වේ. මෙම දැවැන්ත වේදිකා ඉහළ පරිමාවකින් යුත්, කුඩා-කොටස් හැරවීම සඳහා භාවිතා නොකෙරේ, නමුත් ඉහළ වටිනාකමකින් යුත්, අඩු-මධ්යම පරිමාණ නිෂ්පාදනය සඳහා භාවිතා කරනු ලැබේ, එහිදී තනි වැඩ කොටස අසාර්ථක වීමෙන් ඩොලර් දස දහස් ගණනක සීරීම් ද්රව්යවලට හේතු විය හැක.
නිශ්චිත යෙදුම් සහ පාරිසරික ඉල්ලීම් අවබෝධ කර ගැනීම, සිසිලන පද්ධති, චිප් වාහක සහ විශේෂිත ස්පින්ඩල් ඇමුණුම් වැනි යන්ත්රයේ විකල්ප වින්යාස කිරීමට ගැනුම්කරුවන්ට උපකාරී වේ.
ඉල්ලුම වැඩි කරන කර්මාන්ත මොනවාද?
අභ්යවකාශ කර්මාන්තය ඉල්ලුමේ ප්රධාන ධාවකයක් වන අතර, ඝන ඇලුමිනියම් බිලට් වලින් සංකීර්ණ පියාපත් ස්පාර් සහ ෆියුස්ලේජ් තොග හිස් මූර්ති කිරීමට 5-අක්ෂ ගැන්ට්රි මෝල් භාවිතා කරයි. මෙම අංශයේ, 0.05% ට අඩු දෝෂ අනුපාතයක් පවත්වා ගැනීම ඉතා වැදගත් වන අතර, සුවිශේෂී තාප ස්ථායිතාව සහ පරිමාමිතික නිරවද්යතාවය සහිත යන්ත්ර ඉල්ලා සිටී.
ඒ හා සමානව, මෝටර් රථ අංශය විශාල මුද්රා තැබීමේ අච්චු, අච්චු සහ බර වාණිජ වාහන සංරචක නිෂ්පාදනය සඳහා මෙම යන්ත්ර මත විශ්වාසය තබයි.පියාසර රෝදසහ දොඹකර. බලශක්ති අංශය ද දැවැන්ත වර්ධන ප්රදේශයක් නියෝජනය කරයි; සුළං ටර්බයින මධ්යස්ථාන, මහා පරිමාණ කපාට සහ න්යෂ්ටික ප්රතික්රියාකාරක සංරචක යන්ත්රෝපකරණ සඳහා ද්විත්ව තීරු ගැන්ට්රි ව්යුහයකට පමණක් සැපයිය හැකි අතිවිශාල මේස ධාරිතාවන් සහ ඉහළ ව්යවර්ථ හැකියාවන් අවශ්ය වේ.
ද්රව්ය, ජ්යාමිතිය සහ ඉවසීම් තේරීමට බලපාන ආකාරය
ගැන්ට්රි මෝලක් තෝරා ගැනීම ඉලක්කගත ද්රව්යවල භෞතික ගුණාංග මගින් දැඩි ලෙස බලපායි. ඉන්කොනෙල්, දැඩි කරන ලද මෙවලම් වානේ (HRC 50+) හෝ ටයිටේනියම් වැනි තද මිශ්ර ලෝහ යන්ත්රෝපකරණ සඳහා කතාබහ වැළැක්වීම සඳහා උපරිම ව්යුහාත්මක දෘඩතාවයක් අවශ්ය වන අතර, පෙට්ටි මාර්ග සහ ඉහළ ව්යවර්ථ ගියර්-ධාවනය කරන ලද ස්පින්ඩල් භාවිතය නියම කරයි.
ජ්යාමිතිය සහ ඉවසීම් ද වැදගත් කාර්යභාරයක් ඉටු කරයි. අභ්යවකාශ සවිකිරීම් හෝ සංකීර්ණ එන්නත් අච්චු නිෂ්පාදනය කිරීමේදී, යන්ත්රය දැඩි ස්ථානගත කිරීමේ ඉවසීම් පවත්වා ගත යුතු අතර, බොහෝ විට දැවැන්ත වැඩ ලියුම් කවරයක් හරහා ±0.003 mm පුනරාවර්තන හැකියාව සහිතව ±0.005 mm තුළ තිබිය යුතුය. මෙය සාක්ෂාත් කර ගැනීම සඳහා, දිගු කැපුම් චක්රවලදී යන්ත්ර ඇඳෙහි භෞතික ප්රසාරණය සහ හැකිලීමට ප්රතිරෝධය දැක්වීම සඳහා යන්ත්රය රේඛීය පරිමාණයන්, තාප වන්දි මෘදුකාංග සහ අධි-විභේදන භ්රමණ කේතක වලින් සමන්විත බව ගැනුම්කරුවන් සහතික කළ යුතුය.
CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර සැපයුම්කරුවන් තක්සේරු කරන්නේ කෙසේද?
CNC ගැන්ට්රි ඇඹරුම් යන්ත්රයක්, විශේෂයෙන් ජාත්යන්තර වෙළඳපොළවලින් ලබා ගැනීම සඳහා, දැඩි සැපයුම්කරු තක්සේරු ප්රොටෝකෝලයක් අවශ්ය වේ. ගැනුම්කරුවන් හුදෙක් උපකරණ කැබැල්ලක් මිලදී ගැනීම පමණක් නොවේ; ඔවුන් දශකයක් හෝ ඊට වැඩි කාලයක් ඔවුන්ගේ නිෂ්පාදන හැකියාවන්ට බලපාන දිගුකාලීන හවුල්කාරිත්වයකට එළඹෙමින් සිටිති. කීර්තිමත් චීන සමූහ කර්මාන්තශාලා නියෝජනය කරන වෘත්තීය විදේශීය අලෙවිකරණ මධ්යස්ථාන සමඟ සම්බන්ධ වීමෙන් සැලකිය යුතු පිරිවැය වාසි ලබා ගත හැකිය, සැපයුම්කරුගේ අක්තපත්ර හොඳින් පරීක්ෂා කර ඇත්නම්.
ප්රසම්පාදන අදියරේදී අවදානම් අවම කිරීම මඟින් ලබා දෙන යන්ත්රය පොරොන්දු වූ තාක්ෂණික පිරිවිතරයන්ට ගැලපෙන බවත් බර යන්ත්රෝපකරණ ප්රවාහනය කිරීමේ සැපයුම් සංකීර්ණතා මිල අධික ප්රමාදයකින් තොරව කළමනාකරණය කරන බවත් සහතික කෙරේ.
ප්රසම්පාදන කණ්ඩායම් සත්යාපනය කළ යුතු දේ
ප්රසම්පාදන කණ්ඩායම් සැපයුම්කරුගේ නිෂ්පාදන ධාරිතාව, තත්ත්ව පාලන යටිතල පහසුකම් සහ ඓතිහාසික අපනයන පරිමාව සත්යාපනය කළ යුතුය. ISO 9001 සහතිකය සහ CE අනුකූලතාව සඳහා ලියකියවිලි ඉල්ලා සිටීම අනිවාර්ය මූලික කරුණකි. තවද, ගැනුම්කරුවන් තීරණාත්මක සංරචක සඳහා සැපයුම්කරුගේ සැපයුම් දාමය විමර්ශනය කළ යුතුය; ඉහළ පිළිගැනීමක් ඇති CNC පාලක (උදා: FANUC, Siemens, Heidenhain) සහ නිරවද්ය බෙයාරිං (උදා: SKF, NSK) භාවිතා කරන යන්ත්ර විශ්වසනීයත්වය සඳහා කැපවීමක් පෙන්නුම් කරයි.
සැපයුම්කරුගේ ඉංජිනේරු සහාය හැකියාවන් සත්යාපනය කිරීම ද ඉතා වැදගත් වේ. ගැනුම්කරුගේ නිශ්චිත වැඩ කොටස් කළඹ හැසිරවීමට යන්ත්රයේ හැකියාව සනාථ කිරීම සඳහා විශ්වාසදායක සහකරුවෙකු කාල අධ්යයනයන් සහ සවිකිරීම් නිර්මාණය ඇතුළුව පුළුල් පූර්ව විකුණුම් උපදේශනයක් ලබා දිය යුතුය.
MOQ, ඊයම් කාලය, නැව්ගත කිරීම සහ ස්ථාපනය ඇගයීමට ලක් කරන්නේ කෙසේද?
මෙම යන්ත්රවල පරිමාණය අනුව, අවම ඇණවුම් ප්රමාණය (MOQ) විශ්වීය වශයෙන් එක් ඒකකයකි. කෙසේ වෙතත්, ව්යාපෘති සැලසුම් කිරීමේදී ඊයම් කාලයන් තීරණාත්මක සාධකයකි. සම්මත වින්යාසයන් එකලස් කිරීම සහ පරීක්ෂා කිරීම සඳහා දින 90 සිට 120 දක්වා අවශ්ය විය හැකි අතර, ඉතා අභිරුචිකරණය කර ඇත.5-අක්ෂ ආකෘතිඊයම් කාලය දින 180ක් හෝ ඊට වැඩි කළ හැක.
නැව්ගත කිරීම සහ ස්ථාපනය කිරීම දැවැන්ත සැපයුම් අභියෝග ඉදිරිපත් කරයි. ගැන්ට්රි මෝල් විසුරුවා හැර පැතලි රාක්ක හෝ විවෘත-ඉහළ නැව්ගත කිරීමේ බහාලුම් භාවිතයෙන් නැව්ගත කළ යුතුය. ගැනුම්කරුවන් සැපයුම්කරුගේ ඇසුරුම්කරණ ප්රොටෝකෝල ඇගයීමට ලක් කළ යුතු අතර, තීරණාත්මක පෘෂ්ඨයන් මලකඩ විරෝධී ආලේපන සහ රික්ත-මුද්රා තැබූ බාධක වලින් ආරක්ෂා කර ඇති බව සහතික කරයි. පැමිණීමෙන් පසු, ස්ථාපනය සහ කොමිස් කිරීම සාමාන්යයෙන් සති දෙකේ සිට හතර දක්වා අවශ්ය වන අතර, සැපයුම්කරු කර්මාන්තශාලා කාර්මිකයන් යවන්නේද නැතහොත් දේශීය සේවා හවුල්කරුවන් මත විශ්වාසය තබන්නේද යන්න පිළිබඳ පැහැදිලි එකඟතාවයක් අවශ්ය වේ.
කුමන අනුකූලතා සහ අවදානම් පාලන මුරපොලවල් වැදගත් වේද?
ප්රාග්ධන ආයෝජනය ආරක්ෂා කිරීම සඳහා, ප්රසම්පාදන කොන්ත්රාත්තුවලට දැඩි අනුකූලතාවයක් සහ අවදානම් පාලන මුරපොලවල් ඇතුළත් විය යුතුය. නැව්ගත කිරීමට පෙර අනිවාර්ය කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණයක් (FAT) පැවැත්විය යුතු අතර, ස්පින්ඩල් ධාවනය (සාමාන්යයෙන් <0.002 mm) සහ ජ්යාමිතික නිරවද්යතාවය සත්යාපනය කිරීම සඳහා නියැදි වැඩ කොටසක පරීක්ෂණ කප්පාදුවක් ක්රියාත්මක කිරීමට යන්ත්රයට අවශ්ය වේ.
| තක්සේරු නිර්ණායකය | මිණුම් සලකුණු ප්රමිතිය | විභව රතු කොඩිය |
|---|---|---|
| තත්ත්ව සහතික කිරීම | ISO 9001, CE ලකුණ | සත්යාපනය කළ නොහැකි හෝ කල් ඉකුත් වූ සහතික |
| සංරචක සොයා ගැනීමේ හැකියාව | පළමු පෙළ ගෝලීය වෙළඳ නාම (පාලක, මාර්ගෝපදේශ) | සන්නාම නොකළ හෝ හිමිකාර සාමාන්ය ඉලෙක්ට්රොනික උපකරණ |
| පිළිගැනීමේ පරීක්ෂණය | ලේසර් ක්රමාංකනය සමඟ ලේඛනගත FAT සහ SAT | නැව්ගත කිරීමට පෙර තෙවන පාර්ශවීය පරීක්ෂාවට ඉඩ දීම ප්රතික්ෂේප කිරීම |
| වගකීම් නියමයන් | කොටස් සහ ශ්රමය ආවරණය වන මාස 12-24 | ජාත්යන්තර සේවා ආවරණය සම්බන්ධයෙන් නොපැහැදිලි වගන්ති |
FAT අනුගමනය කරමින්, ගැනුම්කරුගේ පහසුකමේදී අඩවි පිළිගැනීමේ පරීක්ෂණයක් (SAT) මඟින් යන්ත්රය ප්රවාහනයේදී පෙළගැස්වීමේ ගැටළු වලට මුහුණ දී නොමැති බව සහතික කෙරේ. 30% පහළට, FAT පසු 60% සහ SAT පසු 10% වැනි මෙම සන්ධිස්ථානවලට බැඳී ඇති පැහැදිලි ගෙවීම් නියමයන් ස්ථාපිත කිරීම අවශ්ය මූල්ය උත්තේජනය සපයයි.
නිවැරදි CNC ගැන්ට්රි ඇඹරුම් යන්ත්රය තෝරා ගන්නේ කෙසේද?
CNC ගැන්ට්රි ඇඹරුම් යන්ත්රයක් සඳහා අවසාන තේරීමේ ක්රියාවලිය සැරිසැරීමට තාක්ෂණික අවශ්යතා වාණිජ යථාර්ථයන් සමඟ සංස්ලේෂණය කිරීම අවශ්ය වේ. අරමුණ වන්නේ ක්ෂණික නිෂ්පාදන ඉවසීම් සපුරාලන විසඳුමක් හඳුනා ගැනීම පමණක් නොව අනාගත නිෂ්පාදන ඉල්ලීම් සඳහා අවශ්ය පරිමාණය සහ කල්පැවැත්ම ද ලබා දීමයි.
විධිමත් ඇගයීම් රාමුවක් හරහා මිලදී ගැනීමේ ගමන ව්යුහගත කිරීමෙන්, ප්රසම්පාදන කණ්ඩායම්වලට තරඟකාරී දීමනා වෛෂයිකව සංසන්දනය කළ හැකි අතර, හිමිකාරිත්වයේ මුළු පිරිවැය (TCO) තේරුම් ගැනීමට මූලික මිලකරණයෙන් ඔබ්බට ගමන් කරයි.
මිලදී ගැනීමේදී අනුගමනය කළ යුතු පියවරෙන් පියවර ක්රියාවලිය කුමක්ද?
මිලදී ගැනීමේ ක්රියාවලිය ආරම්භ කළ යුත්තේ උපරිම වැඩ කොටස් කවරය, ද්රව්ය දෘඪතාව සහ අවශ්ය ප්රතිදානය නිර්වචනය කරමින්, පුළුල් අභ්යන්තර අවශ්යතා විශ්ලේෂණයකින් ය. මෙම දත්ත පරීක්ෂා කරන ලද සැපයුම්කරුවන්ට බෙදා හරින ලද යෝජනා ඉල්ලීමක (RFP) පදනම සාදයි. යෝජනා ලැබුණු පසු, සියලුම මිල ගණන් වල ස්පින්ඩල් සිසිලනකාරකය (TSC), මෙවලම් ස්පර්ශ පරීක්ෂණ සහ චිප් කළමනාකරණ පද්ධති වැනි සමාන විකල්ප ඇතුළත් බව සහතික කිරීම සඳහා කණ්ඩායම් තාක්ෂණික මට්ටම් කිරීමේ අභ්යාසයක් පැවැත්විය යුතුය.
තාක්ෂණික සමාලෝචනයෙන් පසුව, ගැනුම්කරුවන් ක්රියාත්මක වන සමාන යන්ත්රවල සජීවී නිරූපණ හෝ වීඩියෝ වලංගු කිරීම් ඉල්ලා සිටිය යුතුය. අවසාන පියවර අතරට වාණිජ කොන්ත්රාත්තුව සාකච්ඡා කිරීම, FAT/SAT ප්රොටෝකෝල අවසන් කිරීම සහ අඩවි සකස් කිරීම සම්බන්ධීකරණය කිරීම ඇතුළත් වන අතර, බොහෝ විට ගැන්ට්රි පද්ධතියේ අතිවිශාල බර සහ ගතික බරට සහාය වීම සඳහා විශේෂිත කොන්ක්රීට් අත්තිවාරම් වත් කිරීම ඇතුළත් වේ.
සැපයුම්කරුවන්ගේ යෝජනා සහ අලෙවියෙන් පසු සහාය සංසන්දනය කරන්නේ කෙසේද?
සැපයුම්කරුවන්ගේ යෝජනා සංසන්දනය කිරීමේදී අලෙවියෙන් පසු සහාය සහ වගකීම් ව්යුහයන් පිළිබඳව විවේචනාත්මක බැල්මක් අවශ්ය වේ.
යතුරු රැගෙන යාම
- CNC ගැන්ට්රි ඇඹරුම් යන්ත්රය සඳහා තොග මූලාශ්ර සහ සැපයුම් දාම ඇඟවුම්
- පිරිවිතර, අනුකූලතාවය සහ වාණිජ නියමයන් ගැනුම්කරුවන් වලංගු කළ යුතුය
- බෙදාහරින්නන් සහ ප්රසම්පාදන කණ්ඩායම් සඳහා ක්රියාකාරී නිර්දේශ
නිතර අසන ප්රශ්න
CNC ගැන්ට්රි ඇඹරුම් යන්ත්රයක ප්රධාන වාසිය කුමක්ද?
එය විශාල, බර කොටස් ඉහළ දෘඩතාවයකින් සහ අඩු කම්පනයකින් යන්ත්රගත කරයි, ගැඹුරු කැපුම් වලදී නිරවද්යතාවය පවත්වා ගැනීමට සහ බහු සැකසුම් අඩු කිරීමට උපකාරී වේ.
CNC ගැන්ට්රි ඇඹරුම් යන්ත්ර වලින් වඩාත්ම ප්රතිලාභ ලබන කර්මාන්ත මොනවාද?
විශාල ප්රමාණයේ සංරචක හෝ බහු-ටොන් වැඩ කොටස් යන්ත්රෝපකරණ කිරීමේදී මෝටර් රථ, අභ්යවකාශ, අච්චු සෑදීම, බලශක්තිය සහ බර උපකරණ නිෂ්පාදකයින් වඩාත් ප්රතිලාභ ලබයි.
ගැනුම්කරුවන් මුලින්ම සංසන්දනය කළ යුතු පිරිවිතර මොනවාද?
X/Y/Z ගමන්, මේස භාරය, ස්පින්ඩල් වර්ගය, ස්පින්ඩල් බලය සහ මාර්ගෝපදේශ නිර්මාණය සමඟ ආරම්භ කරන්න. ඒවා ඔබේ විශාලතම කොටස් සහ ශක්තිමත්ම ද්රව්ය සමඟ ගලපන්න.
මම පෙට්ටි මාර්ග හෝ රේඛීය මාර්ගෝපදේශ මාර්ග තෝරා ගත යුතුද?
බර වැඩ, බාධා කළ කැපීම සහ උපරිම තෙතමනය සඳහා කොටු මාර්ග තෝරන්න. වේගවත් චලනය, ඉහළ වේග යන්ත්රෝපකරණ සහ සැහැල්ලු කැපුම් මත වඩා හොඳ ඵලදායිතාවයක් සඳහා රේඛීය මාර්ගෝපදේශ මාර්ග තෝරන්න.
ගැන්ට්රි ඇඹරුම් විසඳුමක් සඳහා OTURN යන්ත්රෝපකරණ සලකා බැලිය යුත්තේ ඇයි?
OTURN විසින් චීන සමූහ කර්මාන්තශාලා වලින් ලාභදායී CNC ගැන්ට්රි සහ යන්ත්රෝපකරණ විසඳුම් ලබා දෙන අතර, වින්යාස සහාය, පුළුල් යන්ත්ර විකල්ප සහ විදේශීය සේවා සහාය ලබා දෙයි.
පළ කිරීමේ කාලය: 2026 අප්රේල්-16