


අප කවුරුත් දන්නා පරිදි, නවීන යන්ත්රෝපකරණ නිෂ්පාදන කර්මාන්තය තුළ, ව්යවසායන් සඳහා පුළුල් පරාසයක ඉල්ලුමක් පවතීවිශේෂ යන්ත්ර මෙවලම්. සාමාන්යයෙන්, සාමාන්ය විදුම් යන්ත්රවලට ඉහළ ශ්රම තීව්රතාවයක්, අඩු විශේෂ කාර්ය සාධනයක්, අඩු ඵලදායිතාවයක් සහ නිරවද්යතාව පිළිබඳ සහතිකයක් නොමැත; විශේෂ බහු-සිදුරුවිදුම් යන්ත්රපහසු, ශ්රමය ඉතිරි කරන, ප්රගුණ කිරීමට පහසු වන අතර මෙහෙයුම් දෝෂ සහ අසාර්ථකත්වයන්ට ගොදුරු නොවේ. ඒවාට සේවක තෙහෙට්ටුව අඩු කිරීමට පමණක් නොව, සේවකයින්ගේ සහ විදුම් යන්ත්රවල ආරක්ෂාව සහතික කළ හැකිය. එය ආරක්ෂිත වන අතර විදුම් යන්ත්රයේ ඵලදායිතාව වැඩි දියුණු කළ හැකිය. විද්යාව හා තාක්ෂණයේ අඛණ්ඩ සංවර්ධනයත් සමඟ,විශේෂ කැණීම් යන්ත්රනිෂ්පාදනයේ බහුලව භාවිතා වේ. වෙනත් වචන වලින් කිවහොත්, විශේෂීකරණය ශක්තිමත් වන තරමට, සමාගමට තම නිෂ්පාදනවල ගුණාත්මකභාවය සහතික කළ හැකිය. එබැවින්, විශේෂ යන්ත්ර මෙවලම් භාවිතය ව්යවසායන්හි තරඟකාරිත්වයේ ඉතා වැදගත් කාර්යභාරයක් ඉටු කරයි.
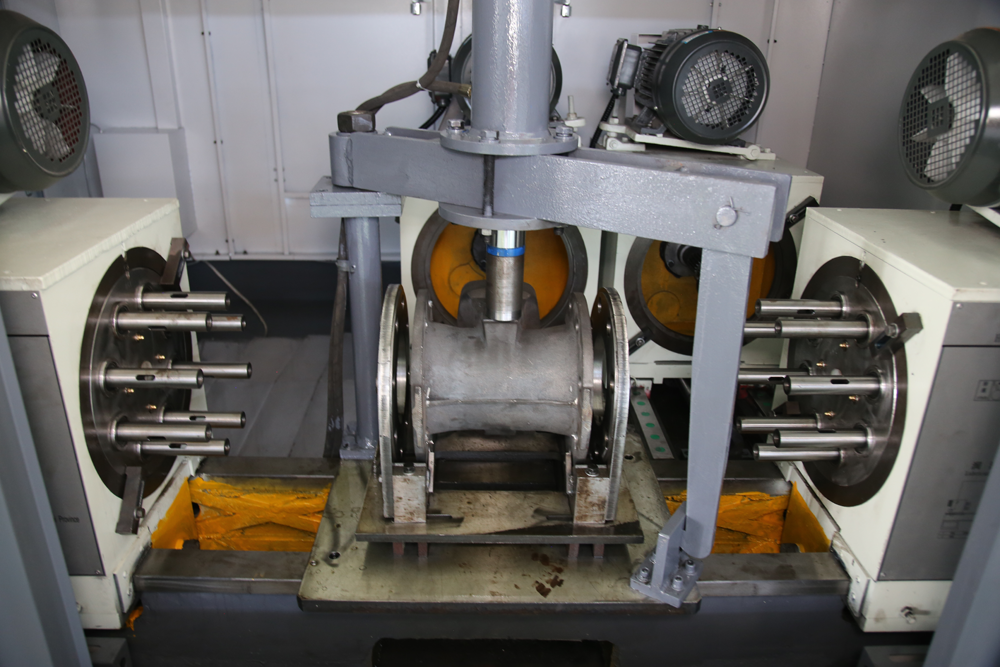
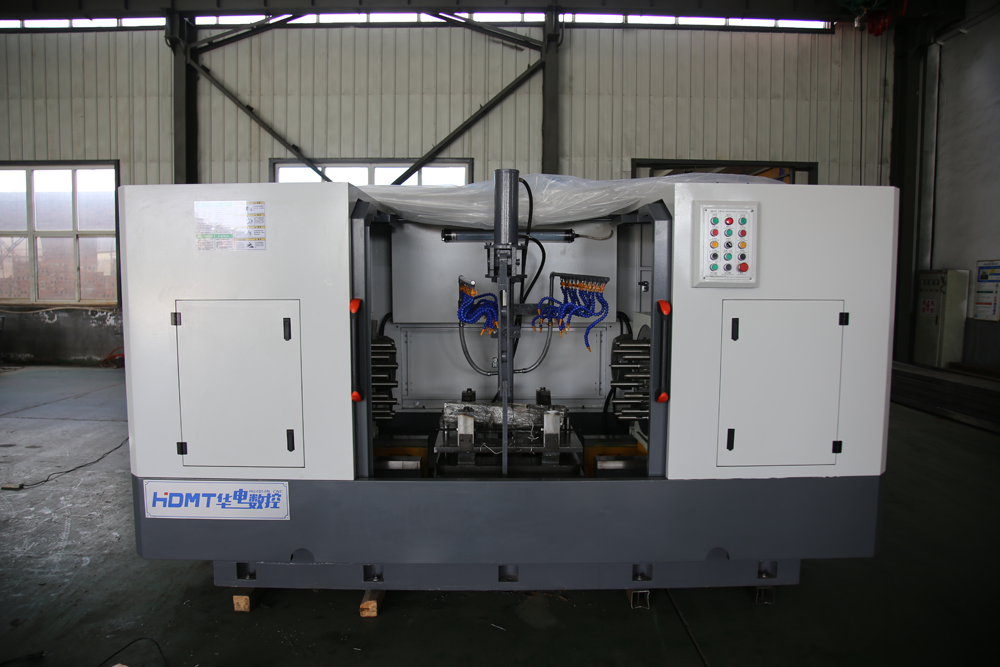
එමබහු සිදුරු විදුම් යන්ත්රයඅපගේ කර්මාන්ත ශාලාව විසින් නිෂ්පාදනය කරනු ලබන්නේ විශේෂයෙන් ඉලක්ක කර ගෙනයකපාට කර්මාන්තය. එයට සියලු වර්ගවලගේට්ටු කපාට, සමනල කපාට, පාලන කපාටසහ අනෙකුත් කපාට. වාත්තු වානේ හෝ වාත්තු යකඩ වලින් සාදන ලද තුන්-හෝ ද්වි-පාර්ශ්වික ෆ්ලැන්ජ් විය හැකියසරඹ කර තට්ටු කරන ලදීඒ සමඟම. කපාට කාර්යක්ෂමතාවයේ විශ්මයජනක වැඩිවීමට අමතරව, පොම්ප ශරීර, වාහන කොටස්, ඉංජිනේරු යන්ත්රෝපකරණ සහ අනෙකුත් කොටස් සැකසීම වැනි අනෙකුත් ප්රධාන යෙදුම් ක්ෂේත්ර, වැඩ කොටසෙහි අවසාන සිදුරු, මැද සිදුරු, කේතුකාකාර සිදුරු සහ ගෝලාකාර සිදුරු එකවර විදීම සඳහා ද භාවිතා කළ හැකිය. සිදුරු සැකසීම. බහු-සිදුරු සරඹස්වයංක්රීයකරණය, ඉහළ නිරවද්යතාවය, බහු-විවිධත්වය සහ මහා පරිමාණ නිෂ්පාදනය සාක්ෂාත් කරගත හැකි හයිඩ්රොලික් සහ සංඛ්යාත්මක පාලන පද්ධති මෙහෙයුම් ක්රම දෙකක් ඇත.
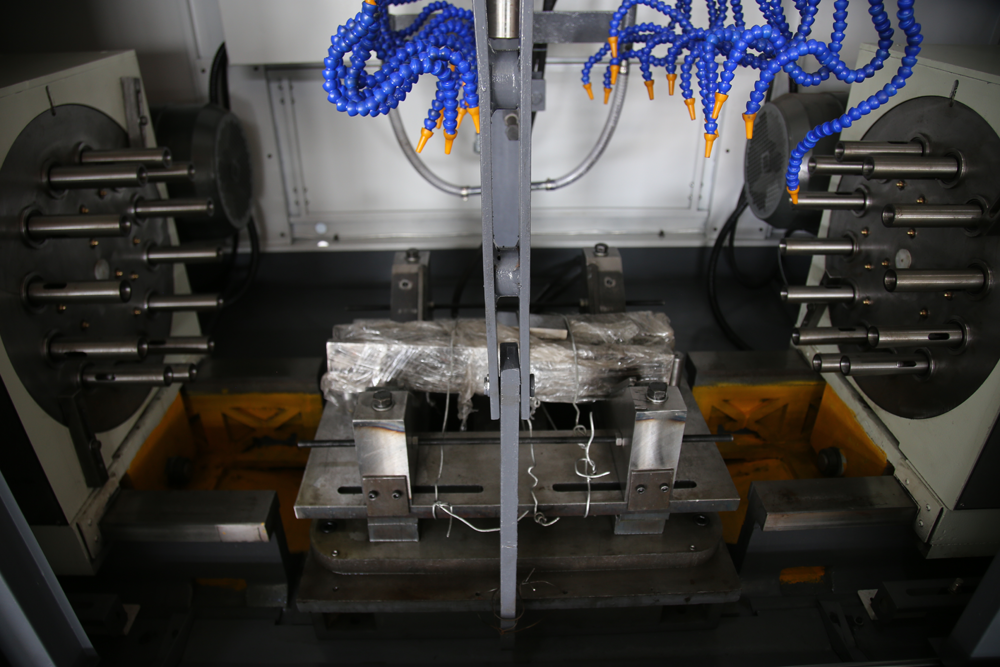
භාවිතා කරන විට යම් යම් පූර්වාරක්ෂාවන් ද ඇතබහු සිදුරු විදුම් යන්ත්ර. මේ සඳහා අපි පහත සාරාංශය සකස් කර ඇත්තෙමු:
1) සරඹ බිට් එක තනි තනිව අභිරුචිකරණය කර ඇසුරුම් කළ යුතු අතර, කම්පනය සහ ගැටීම වළක්වා ගැනීම සඳහා ප්රවාහනයේදී එය තදින් සවි කළ යුතුය.
2) සරඹ බිට් එකේ විෂ්කම්භය මැනීම සඳහා, යාන්ත්රික ස්පර්ශයෙන් තුවාල වීම වළක්වා ගැනීම සඳහා මෙවලම් අන්වීක්ෂයක් වැනි ස්පර්ශ නොවන මිනුම් උපකරණයක් භාවිතා කරන්න.
3) දබහු-ඉඳිකටු විදීමභාවිතයේදී බල හිස විදුම් සැකිලි ස්ථානගත කිරීමේ වළල්ල භාවිතා කළ යුතුය, එවිට ස්පින්ඩලය මත ස්ථාපනය කර ඇති සරඹ බිට් එකේ දිගුව අනුකූල වන පරිදි සකස් කළ යුතුය.විදුම් යන්ත්රමෙම කරුණ කෙරෙහි වැඩි අවධානයක් යොමු කළ යුතු අතර, එවිට එක් එක් දඟරයේ විදුම් ගැඹුර ඒකමතික විය යුතුය.
4) සරඹයේ කැපුම් දාරයේ ඇඳීම පරීක්ෂා කරන්න.
5) දබහු සිදුරු විදුම් යන්ත්රයස්පින්ඩලයේ සහ චක් එකේ සාන්ද්රණය නිතිපතා පරීක්ෂා කළ යුතුය. දුර්වල සාන්ද්රණය කුඩා විෂ්කම්භයකින් යුත් සරඹ කැඩීමට සහ සිදුරු විෂ්කම්භය වැඩි කිරීමට හේතු වේ. දුර්වල කලම්ප බලය නිසා සැබෑ වේගය නියමිත වේගයට නොගැලපේ. සරඹ බිටු අතර ලිස්සා යාමක් සිදුවනු ඇත.
6) චක් එකේ බහු සිදුරු සරඹ බිට් එකේ කලම්ප දිග තදින් තද කළ යුතු සරඹ ෂැන්ක් එකේ විෂ්කම්භය මෙන් 4 සිට 5 ගුණයක් වේ.
7) සෑම විටම ස්පින්ඩලය පරීක්ෂා කරන්න. විදුම් අතරතුර කැඩුණු සරඹ සහ අර්ධ සිදුරු වැළැක්වීම සඳහා ප්රධාන පතුවළ සෙලවිය නොහැක.
8) බහු සිදුරු සරඹයේ වැඩ බංකුව මත ස්ථානගත කිරීමේ පද්ධතිය තදින් ස්ථානගත කර සමතලා කර ඇති අතර එමඟින් සරඹ බිට් එකේ ආයු කාලය දීර්ඝ කරන අතර නිෂ්පාදන පිරිවැය සහ වියදම අඩු කරයි. අධික ඇඹරුම් බලපෑම ප්රතිපලදායක වේ.
පළ කිරීමේ කාලය: නොවැම්බර්-20-2021