


තුනී බිත්ති සහිත නල සඳහා මධ්ය ධාවක වැසිකිළිය
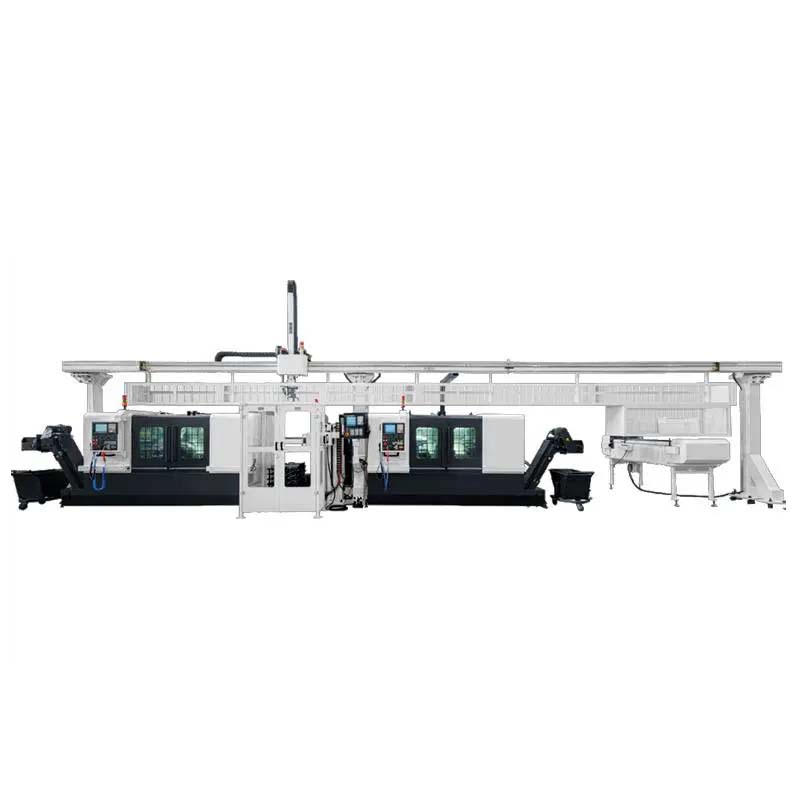
තුනී බිත්ති සහිත නල සහ නල කොටස්
තාක්ෂණ විසඳුම
1. තුනී බිත්ති සහිත සිලින්ඩරාකාර කොටස් සැකසීමේ ක්රියාවලි විශ්ලේෂණය
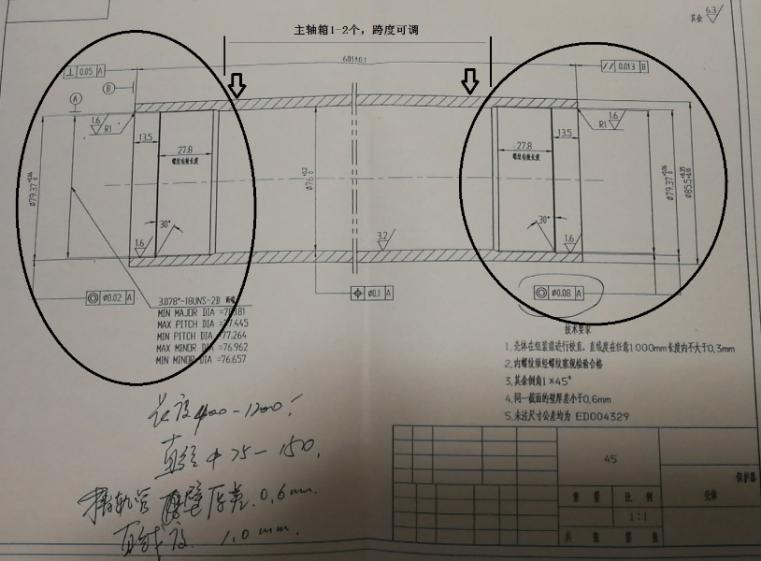
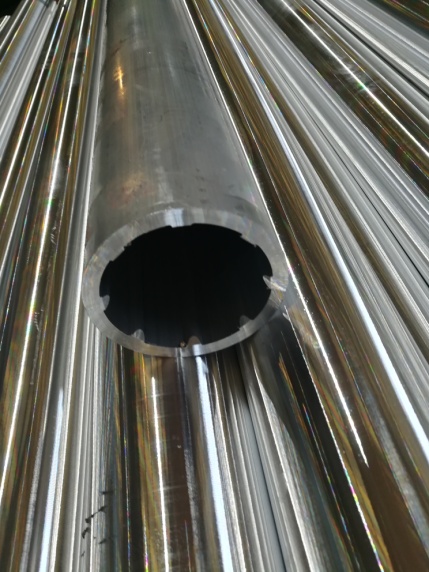
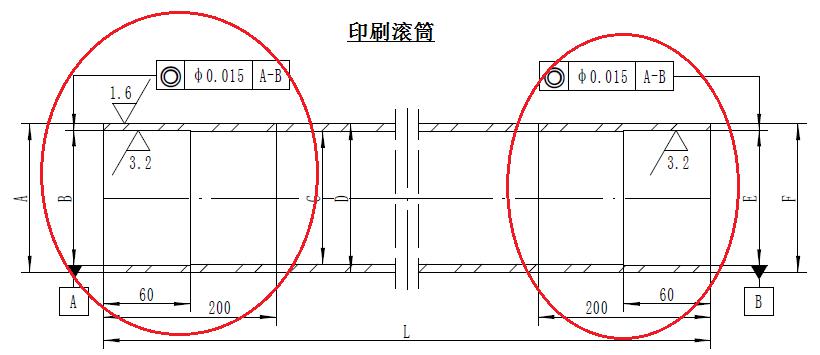
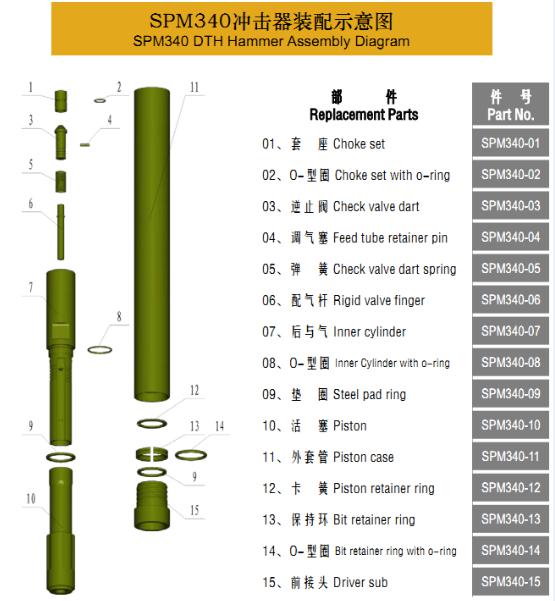
තුනී බිත්ති සහිත නල සහ නල කොටස් යන්ත්රෝපකරණ කිරීමේදී සැමවිටම දුෂ්කර කරුණක් වී ඇත. උදාහරණයක් ලෙස: ඛනිජ තෙල් යන්ත්රෝපකරණ කැණීමේදී භාවිතා කරන සිදුරු උපකරණයේ සිදුරු තුවක්කු බඳ, පහළ සිදුරු කම්පන අවශෝෂකයේ අභ්යන්තර සහ පිටත කවචය, තෙල් පොම්ප ආරක්ෂකයේ අභ්යන්තර සහ පිටත කවචය, මුද්රණ යන්ත්රෝපකරණවල මුද්රණ බෙරය, රෙදිපිළි යන්ත්රෝපකරණවල භ්රමණය වන බෙරය, සම්ප්රේෂණ යන්ත්රෝපකරණ වාහක රෝලරය, පහළ සිදුරු විදීම සහ පිපිරුම් උපකරණ
පිටත ආවරණය ආදියෙහි, ඇත්ත වශයෙන්ම, හමුදා හෝ සිවිල් උණ්ඩවල ෂෙල් වෙඩි ද ඇතුළත් වේ.
1.1 සාමාන්ය කොටස්
සිදුරු තුවක්කුවේ ව්යුහය: සිදුරු තුවක්කුවේ ප්රධාන සංරචක වන්නේ තුවක්කු ශරීරය, තුවක්කු හිස, තුවක්කු වලිගය, මැද සන්ධිය, පිපිරුම් උපාංගය, මුද්රා තැබීමේ වළල්ල සහ කාට්රිජ් රඳවනයයි. වෙඩි තැබීමේ තුවක්කුවේ මූලික කාර්ය සාධන අවශ්යතා. හැඩැති ශක්ති සිදුරුකාරකයේ ප්රධාන දරණ කොටස ලෙස, සිදුරු තුවක්කුවේ වඩාත්ම මූලික කාර්ය සාධනය එහි යාන්ත්රික ශක්තියයි. එහි යාන්ත්රික ගුණාංග සපුරා ඇති විට පමණක්, හැඩැති ශක්ති සිදුරුකාරකයට පහළ සිදුරු සිදුරු කිරීමේදී හැකියාව සහ ආරක්ෂාව සහතික කළ හැකිය.
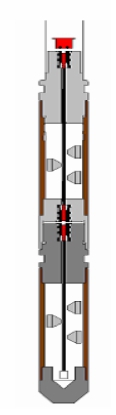
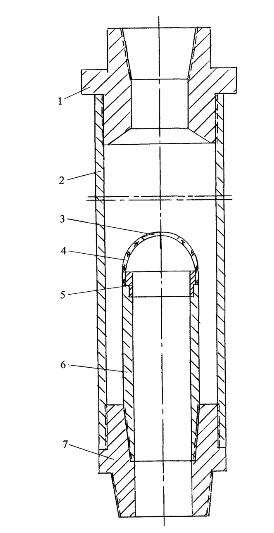
තෙල් පොම්ප ආරක්ෂකය
මුද්රණ සිලින්ඩරය
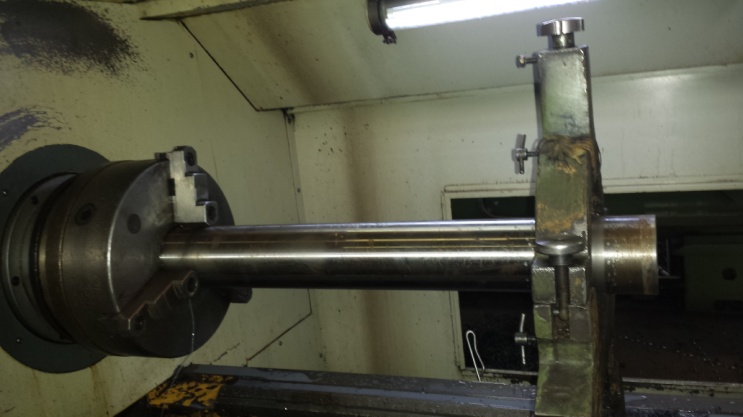
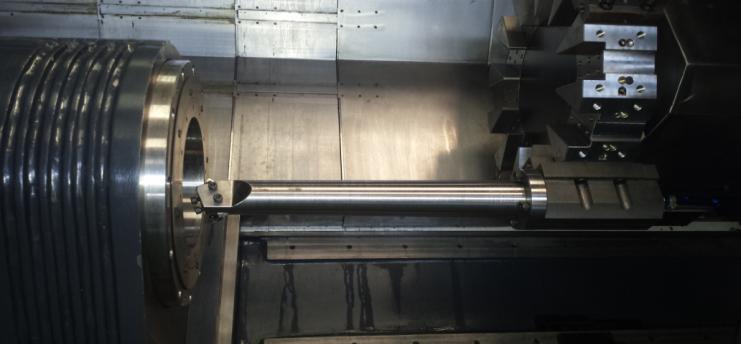
නව සහ පැරණි බලපෑම් කවච සැකසුම් තාක්ෂණය සංසන්දනය කිරීම
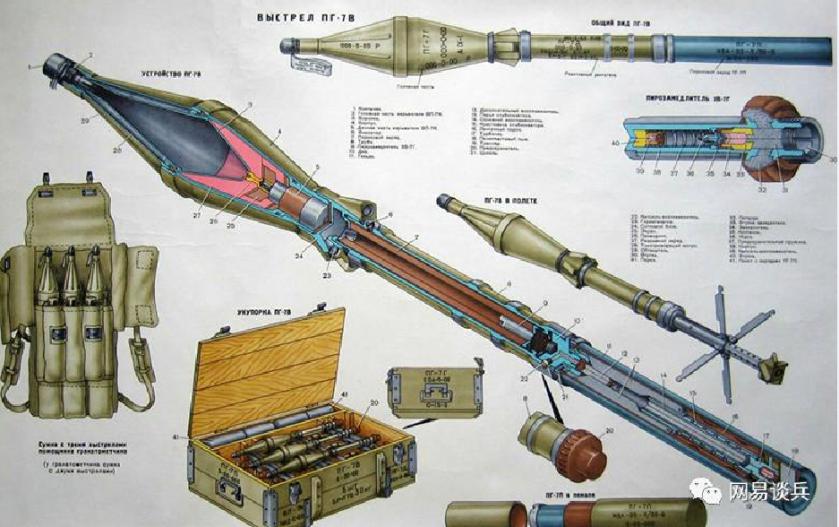
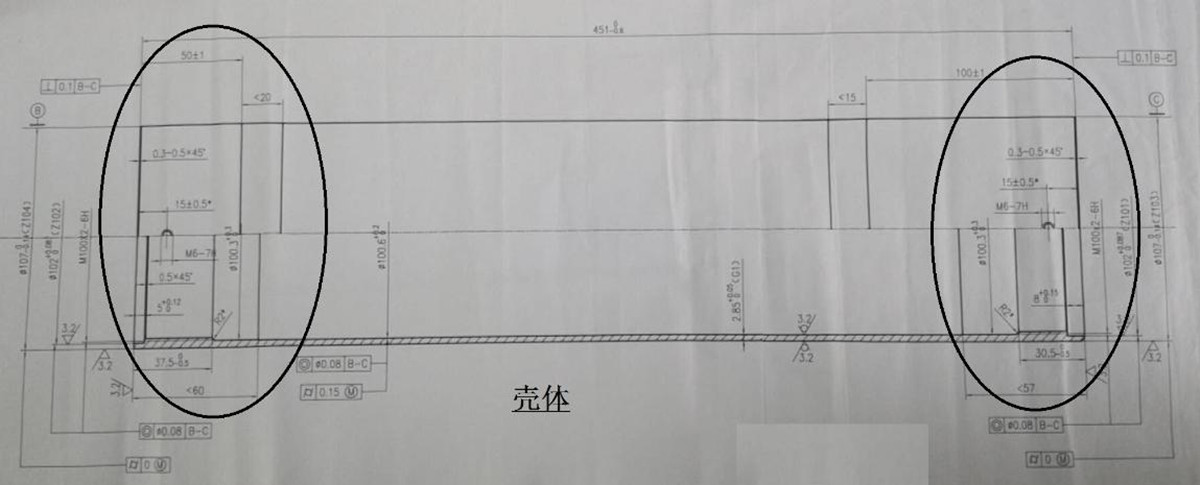
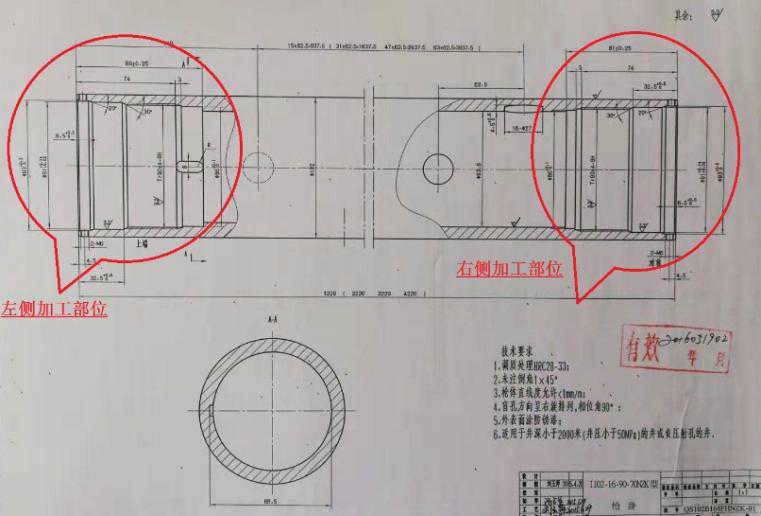
මෙම වර්ගයේ කොටස් වලට එක පොදු ලක්ෂණයක් ඇත: පෙරළීමෙන් හෝ භ්රමණය වීමෙන් සාදන ලද තුනී බිත්ති සහිත පයිප්ප ප්රධාන වශයෙන් කෙළවර දෙකෙහිම සකසනු ලැබේ, අභ්යන්තර සිදුරු නැවතුම (එකලස් කිරීම සඳහා), අභ්යන්තර සිදුරු නූල් (සම්බන්ධ කිරීම සඳහා), කුඩා පිටත කවයක්, පිටත නූල් (අවශ්ය නම්), ඇතුළත සහ පිටත හිස් සයිප් සහ චැම්ෆර්
1.2 ක්රියාවලි විශ්ලේෂණය.
1) සාම්ප්රදායික සැකසුම් තාක්ෂණය:
සාමාන්යයෙන්, වැසිකිළියේ එක් කෙළවරක් කලම්ප කිරීම සඳහා භාවිතා කරන අතර, අනෙක් කෙළවර ටේල්ස්ටොක් එක භාවිතා කර මෝටර් රථයේ අභ්යන්තර සිදුර සහ මැද රාමුව ඉහළට ගෙන, පසුව මැද රාමුව ආධාරක ලෙස භාවිතා කර, පසුව මෙම කෙළවරේ අභ්යන්තර සිදුර, මෝටර් රථයේ අවසාන මුහුණත සහ පිටත කවය හැරවීමට අවශ්ය විය හැකි යන්ත්රෝපකරණ හොඳින් සිදුරු කරයි.
වැඩ කොටස U-හැරීම: අභ්යන්තර ආධාරකය හෝ පිටත කලම්ප සිලින්ඩර බඳ, වැඩ කොටස තද කරන වලිග තොගය, කාර් මැද රාමු සොකට්, මැද රාමු ආධාරකය, නැවත සිදුරු කරන අභ්යන්තර සිදුර, කාර් කෙළවර, පිටත කවය.
සිලින්ඩරයේ කෙළවර දෙකෙහිම අභ්යන්තර සිදුරුවල සහජීවනය තරමක් වැඩි නම්, සැකසීම බොහෝ වාරයක් නැවත නැවතත් කළ හැකිය.
2) ද්විත්ව අන්ත CNC පට්ටල සැකසුම් තාක්ෂණය භාවිතා කිරීම:
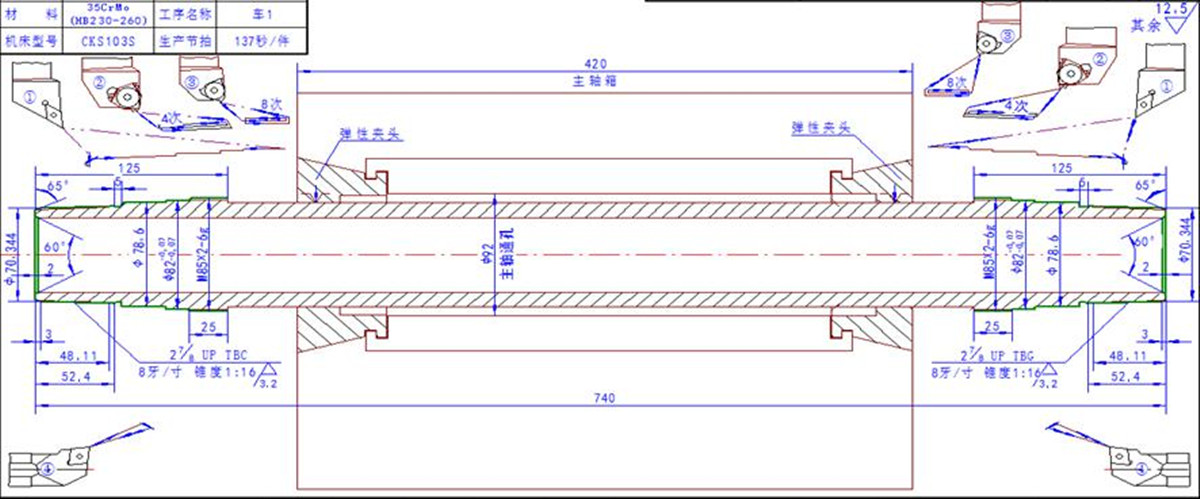
ඉහත අන්තර්ගතය සැකසීම එක් කලම්පයකින් සම්පූර්ණ කළ හැකි අතර, කෙළවර දෙකම එකවර සැකසිය හැකි අතර, එමඟින් යන්ත්ර මෙවලම් ගණන අඩු කරනවා පමණක් නොව, ක්රියාවලි ප්රවාහය සහ ද්රව්ය හැසිරවීම කෙටි කරන අතර නිෂ්පාදන කාර්යක්ෂමතාව බෙහෙවින් වැඩි දියුණු කරයි. කෙළවර දෙකම එකවර සකසන බැවින්, වැඩ කොටසෙහි සහජීවනය ද විශ්වාසදායක ලෙස සහතික කෙරේ.
විශේෂයෙන්: වැඩ කොටසෙහි දිග අනුව, වැඩ කොටසෙහි පිටත කවය තද කිරීම සඳහා හෙඩ්ස්ටොක් එකක් හෝ දෙකක් භාවිතා කළ හැකිය. හෙඩ්ස්ටොක්හි කලම්ප විෂ්කම්භය සහ කලම්ප පළල වැඩ කොටසෙහි විෂ්කම්භය සහ දිග අනුව තීරණය වේ. 8/12-ස්ථාන භ්රමණ ටර්ට් දෙකක් එකවර අන්ත මුහුණත, අභ්යන්තර සිදුර සහ පිටත කවය කෙළවර දෙකෙහිම සකසයි. ස්ථාපනය කළ හැකි මෙවලම් ගණන ප්රමාණවත් බැවින්, එය සංකීර්ණ කොටස්වල එක් වරක් සැකසුම් අවශ්යතා සපුරාලිය හැකිය.
මෙම අනුපිළිවෙලෙහි යන්ත්ර මෙවලමෙහි බාහිර කලම්ප කොටස සැකසීමට අවශ්ය නම්, බාහිර කවය හැරවීමට හෝ ඇඹරීමට වැඩ කොටසෙහි දෙපස අභ්යන්තර සිදුරු දෙවරක් ඉහළට දැමීමට යන්ත්ර මෙවලමක් භාවිතා කරන්න.
පිටත කවය කල්තියා ඇඹරීමට මධ්ය රහිත ඇඹරුම් යන්තයක් භාවිතා කරන පාරිභෝගිකයින් ද සිටිති, පසුව ක්රියාවලි අවශ්යතාවලට අනුව අභ්යන්තර සිදුරු සහ අන්ත මුහුණු දෙකෙහිම සැකසීමට ද්විත්ව අන්ත CNC පට්ටලයක් භාවිතා කරති.
3) ද්විත්ව අන්ත CNC පට්ටල මගින් සකසන ලද සිලින්ඩරාකාර කොටස්වල නඩු:
① මුද්රණ යන්ත්ර සිලින්ඩරය සැකසීමේදී, SCK208S මාදිලිය තෝරන්න (ද්විත්ව ස්පින්ඩල් පෙට්ටිය භාවිතා කර).
② SCK309S මාදිලිය (තනි හෙඩ්ස්ටොක්) මෝටර් රථයේ මධ්යම අක්ෂය සැකසීම සඳහා භාවිතා කරයි.
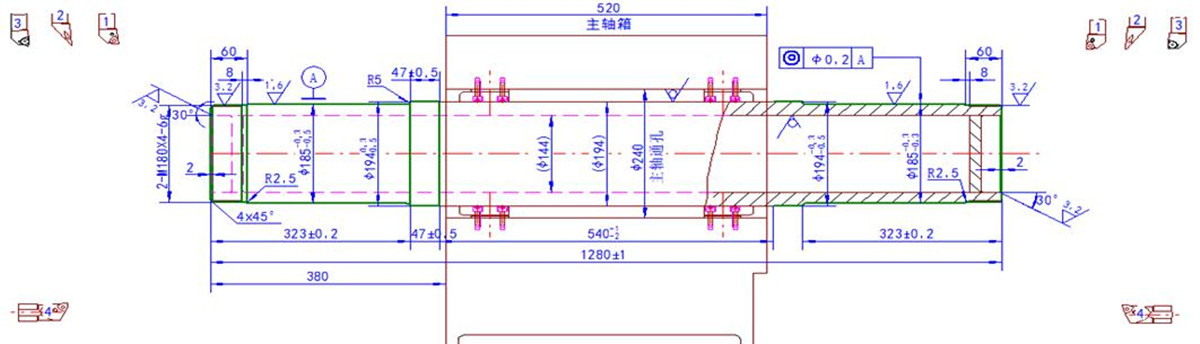
③SCK105S ආකෘතිය මිලිටරි තුනී බිත්ති සහිත නල සැකසීම සඳහා භාවිතා වේ.
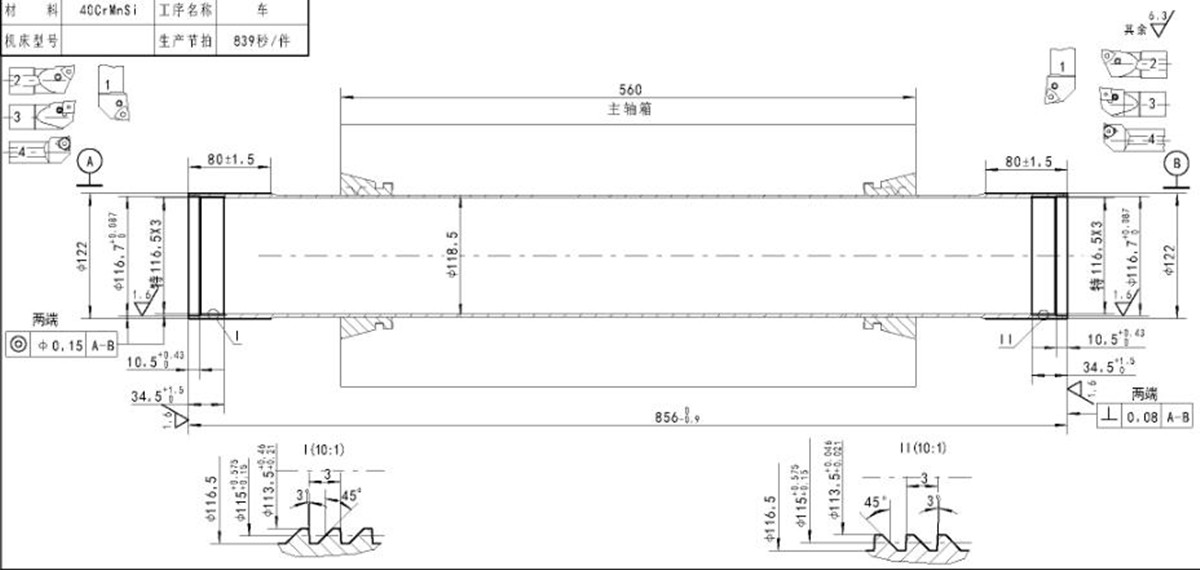
④ මිලිටරි තුනී බිත්ති සහිත නල සැකසීම සඳහා, SCK103S ආකෘතිය තෝරන්න
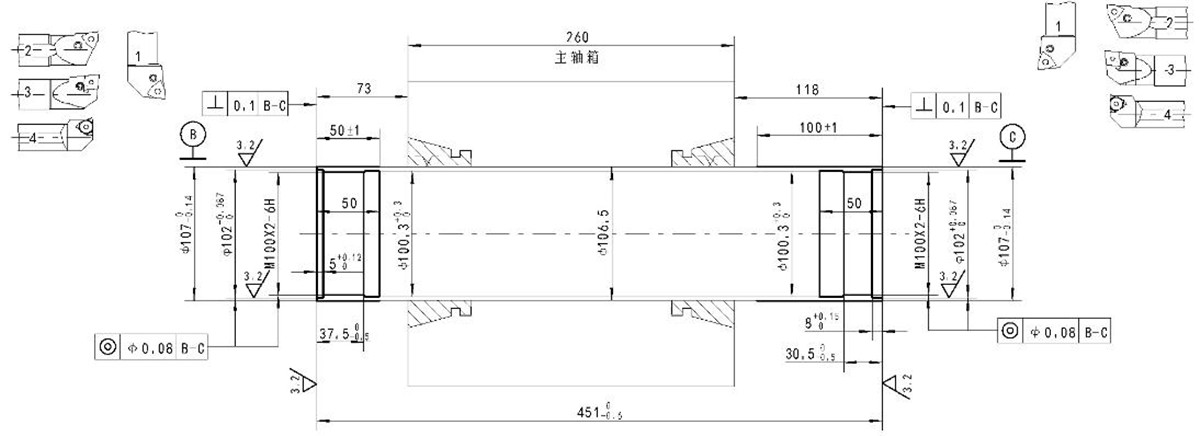
⑤ ඛනිජ තෙල් යන්ත්රෝපකරණවල තෙල් නල සැකසීම සඳහා SCK105S ආකෘතිය තෝරාගෙන ඇත.
SCK ශ්රේණියේ ද්විත්ව අන්ත CNC පට්ටල හැඳින්වීම
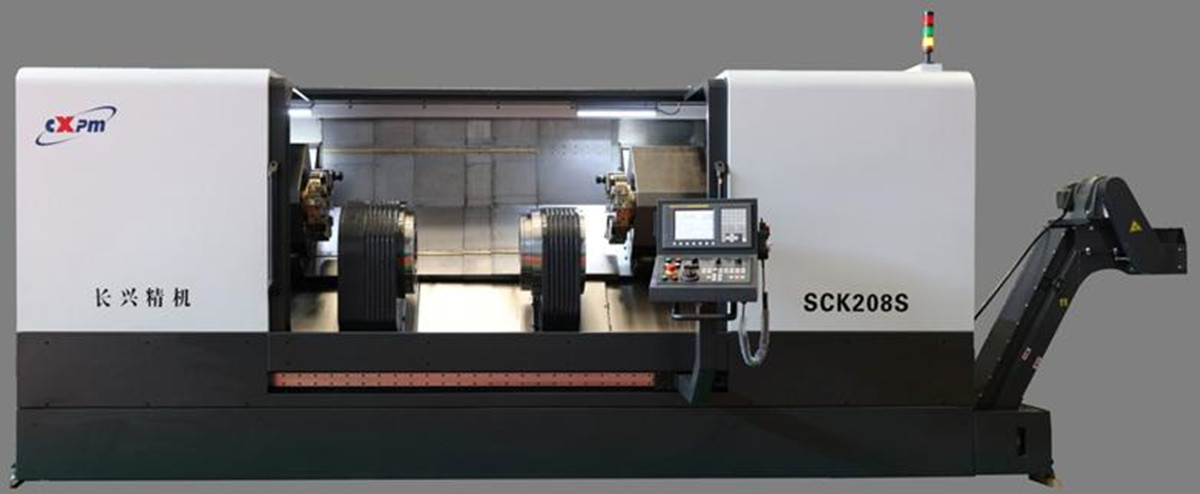
■ද්විත්ව-අන්ත මතුපිට විශේෂිත CNC පට්ටලය යනු ඉහළ කාර්යක්ෂමතාවයකින් සහ ඉහළ නිරවද්යතාවයකින් යුත් උසස් නිෂ්පාදන උපකරණ වර්ගයකි. එය එකවර වැඩ කොටසෙහි පිටත කවය, අවසාන මුහුණත සහ අභ්යන්තර සිදුර එක් කලම්පයකින් සම්පූර්ණ කළ හැකිය. කොටස් දෙවරක් තද කර හැරවීමේ සාම්ප්රදායික ක්රියාවලිය හා සසඳන විට, එය ඉහළ නිෂ්පාදන කාර්යක්ෂමතාව, හොඳ සහජීවනය සහ සැකසූ කොටස්වල ඉහළ නිරවද්යතාවයේ වාසි ඇත.
වර්තමානයේ, ආකෘති වර්ග 10 කට වඩා තිබේ, කලම්ප විෂ්කම්භය: φ5-φ250mm, සැකසුම් දිග: 140-3000mm; නල කවච කොටස් සඳහා එය විශේෂයෙන් සලකා බැලුවහොත්, කලම්ප විෂ්කම්භය φ400 mm දක්වා ළඟා විය හැකිය.
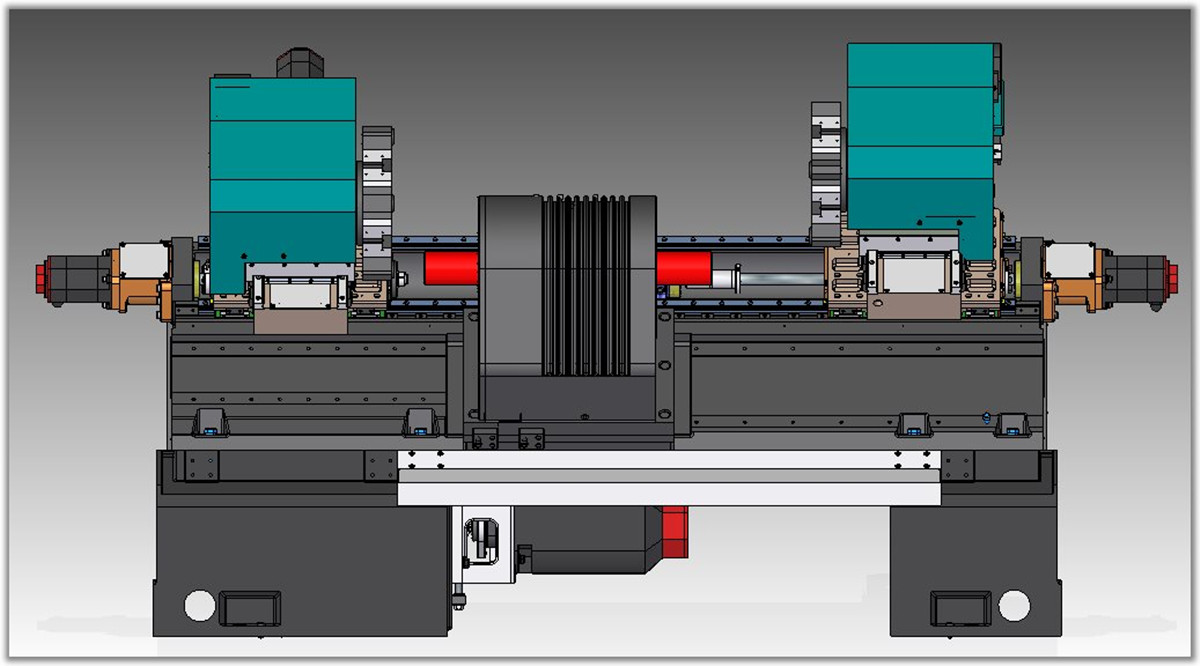
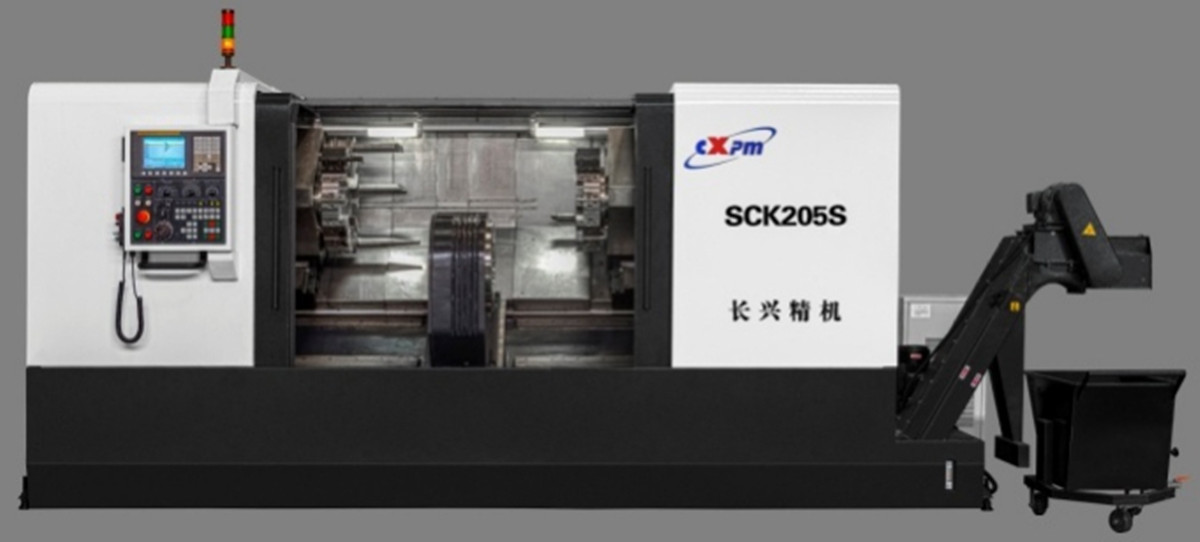
■මුළු යන්ත්රයම 450 ක ආනත ඇඳ පිරිසැලසුමක් ඇති අතර, එය හොඳ දෘඩතාවයක් සහ පහසු චිප් ඉවත් කිරීමක් ඇත. අතරමැදි ධාවකය සහ කලම්ප ක්රියාකාරිත්වය සහිත ස්පින්ඩල් පෙට්ටිය ඇඳ මැද සකසා ඇති අතර, ස්පින්ඩල් පෙට්ටියේ දෙපස මෙවලම් විවේක දෙකක් සකසා ඇත.
■ ද්විත්ව නාලිකා පාලන පද්ධතියක් භාවිතා කරමින්, මෙවලම් රඳවන දෙක ස්පින්ඩලය සමඟ එකවර හෝ වෙන වෙනම සම්බන්ධ කර, කොටසෙහි කෙළවර දෙකෙහිම එකවර සැකසීම හෝ අනුක්රමික සැකසුම් සම්පූර්ණ කළ හැකිය.
■සෑම සර්වෝ පෝෂක අක්ෂයක්ම ඉහළ නිහඬ බෝල ඉස්කුරුප්පුවක් භාවිතා කරන අතර, ප්රත්යාස්ථ සම්බන්ධ කිරීම සෘජුවම සම්බන්ධ කර ඇති අතර, අඩු ශබ්දය, ඉහළ ස්ථානගත කිරීමේ නිරවද්යතාවය සහ ඉහළ පුනරාවර්තන ස්ථානගත කිරීමේ නිරවද්යතාවය ඇත.
■විවිධ වැඩ කොටස්වල සැකසුම් දිග අනුව, අතරමැදි ධාවක හෙඩ්ස්ටොක් 1-2ක් සවි කළ හැකිය. ඒවා අතර, වම් ප්රධාන ස්පින්ඩල් පෙට්ටිය සවි කර ඇති අතර, දකුණු උප ස්පින්ඩල් පෙට්ටිය සර්වෝ මෝටරය මඟින් ධාවනය කර බෝල ඉස්කුරුප්පුව Z දිශාවට ගෙන යයි. කෙටි කොටස් සැකසීම සම්පූර්ණ කිරීම සඳහා එයට කලම්ප කිරීමට ප්රධාන හෙඩ්ස්ටොක් පමණක් භාවිතා කළ හැකිය; දිගු කොටස් සැකසීම සම්පූර්ණ කිරීම සඳහා එකට කලම්ප කිරීමට හෙඩ්ස්ටොක් දෙකක් ද භාවිතා කළ හැකිය.

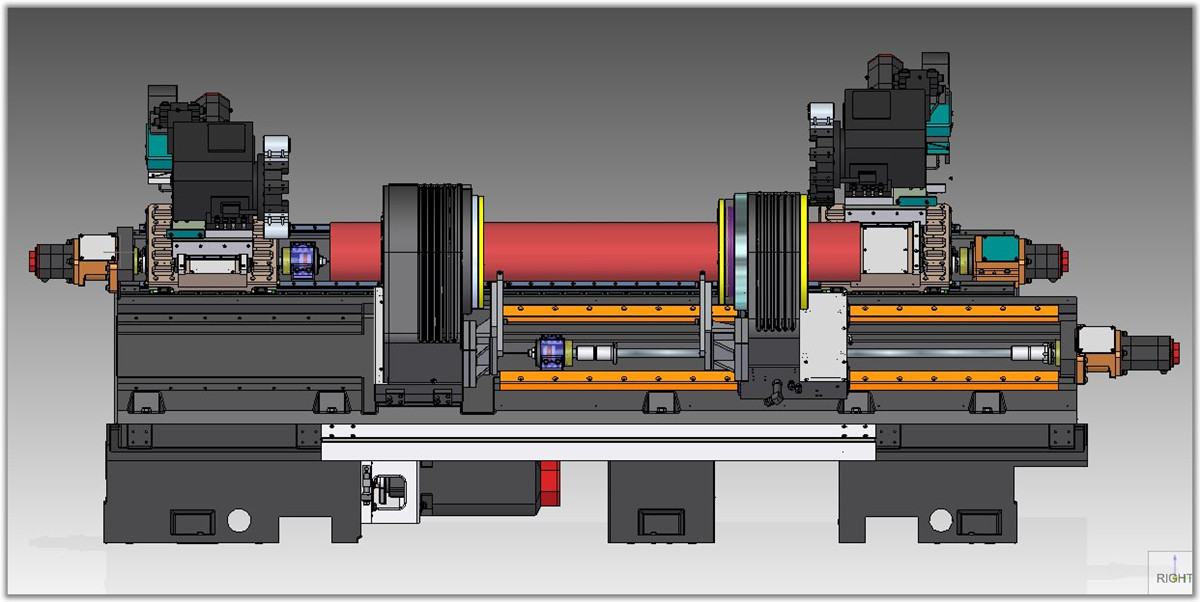
■ ස්පින්ඩල් පෙට්ටිය ස්පින්ඩල් පද්ධතියේ සංරචක පහ වන කලම්ප, කලම්ප සිලින්ඩරය, තෙල් බෙදා හැරීමේ පද්ධතිය සහ රියදුරු උපාංගය ඒකාබද්ධ කරන අතර සංයුක්ත ව්යුහයක් සහ විශ්වාසදායක ක්රියාකාරිත්වයක් ඇත. කලම්ප උපාංග සියල්ලම හයිඩ්රොලික් ලෙස ධාවනය වන අතර, කලම්ප බලයට උපරිම හැරවුම් ව්යවර්ථයේ අවශ්යතා සපුරාලිය හැකිය.
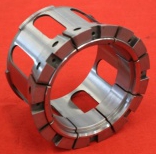
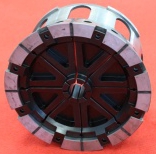
■ ස්පින්ඩල් පෙට්ටිය තුළ සවි කිරීම් සවි කර ඇත. සවිකිරීම්වල ව්යුහයට මැද කලම්පයක් සහ කෙළවර දෙකක කලම්පයක් සහිත කොලට් වර්ගයක් සහ මැද කලම්පයක් සහ කෙළවර දෙකක කලම්ප හකු ඇතුළත් වේ.
තුනී බිත්ති සහිත සිලින්ඩරාකාර කොටස් කලම්ප කිරීමේ පහසු විරූපණ ලක්ෂණ සැලකිල්ලට ගනිමින්, කොලට් කලම්ප සාමාන්යයෙන් භාවිතා වේ. කලම්ප සිලින්ඩර පිස්ටනය මගින් ධාවනය කරනු ලබන්නේ ඒවා ප්රත්යාස්ථ ලෙස විරූපණය කිරීම සඳහා චක් ලිහිල් කිරීම හෝ කලම්ප කිරීම සාක්ෂාත් කර ගැනීම සඳහා ය. ප්රත්යාස්ථ චක් එකේ විරූපණය 2-3mm (විෂ්කම්භය) වේ. චක් කොටසෙහි කලම්ප කොටස සම්පූර්ණ වටකුරු දිශාවට කලම්ප කරයි, කලම්ප බලය ඒකාකාර වන අතර කොටසෙහි විරූපණය කුඩා වේ. කොටස් කලම්ප කොටසෙහි මතුපිට නිරවද්යතාවය හොඳ වූ විට, ඉහළ කලම්ප නිරවද්යතාවයක් ඇත. ඒ සමඟම, කොටස් නිසි ලෙස එල්ලෙන පරිදි කොටස්වල විරූපණය අඩු කිරීම අත්යවශ්ය වේ.
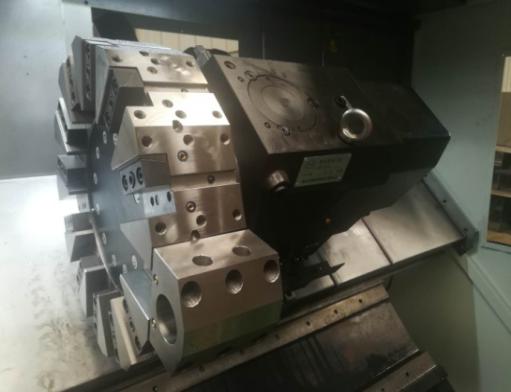
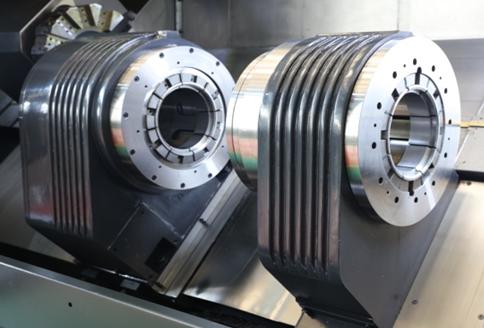
■ කොටස් විශාල විෂ්කම්භය පිරිවිතරයක් ඇති විට, ගැලපුම් නියපොතු චක් ව්යුහය තුළ ස්ථාපනය කළ හැකිය. ගැලපුම් නියපොතු මෘදු නියපොතුවක් වන අතර එය කලම්පයේ අභ්යන්තර විෂ්කම්භය මත සවි කර ඇත. භාවිතයට පෙර, එය ඉහළ කලම්ප නිරවද්යතාවයක් සහ ඉක්මන් හා පහසු ප්රතිස්ථාපනයක් ඇත.
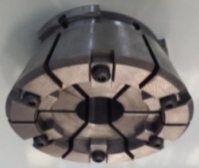
■ යන්ත්රය මොඩියුලර් සැලසුමක් අනුගමනය කරන අතර, පරිශීලක අවශ්යතා අනුව විවිධ ව්යුහයන්, වින්යාසයන් සහ ක්රියාකාරී සංයෝජන තිබිය හැකිය. මෙවලම් කණුව සඳහා පේළි මෙවලම් වර්ගය, ටර්ට් වර්ගය සහ බල ටර්ට් වැනි බොහෝ විකල්ප තිබේ. මෙවලම් විවේක දෙක එකවර හෝ වෙන වෙනම ස්පින්ඩලයට සම්බන්ධ කර කොටසෙහි කෙළවර දෙකෙහිම එකවර හෝ අනුක්රමික සැකසුම් සම්පූර්ණ කළ හැකිය.
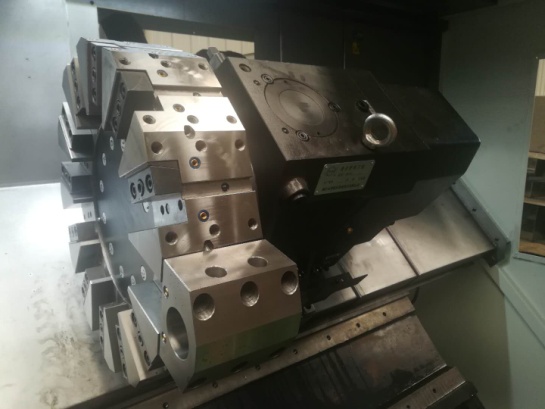
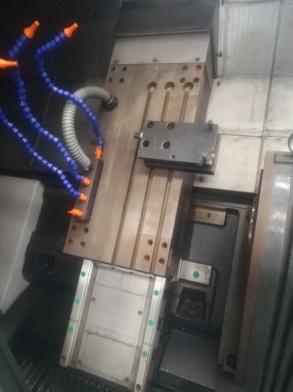
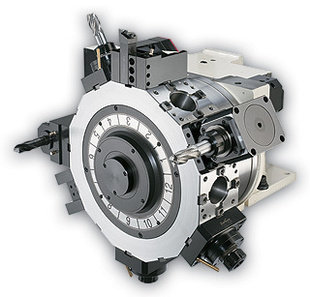
මෙවලම් රඳවන සංයෝජනය: ද්විත්ව මෙවලම් රඳවනය; ද්විත්ව පේළි මෙවලම; බල මෙවලම් රඳවනය; වම් පේළි මෙවලම + දකුණු මෙවලම් රඳවනය; වම් මෙවලම් රඳවනය + දකුණු පේළි මෙවලම.
■ යන්ත්ර මෙවලම සම්පූර්ණයෙන්ම වසා දමා ආරක්ෂා කර ඇත, ස්වයංක්රීය ලිහිසි තෙල් සහ ස්වයංක්රීය චිප් ඉවත් කිරීමේ උපාංග වලින් සමන්විත වන අතර, හොඳ ආරක්ෂණ කාර්ය සාධනයක්, අලංකාර පෙනුමක්, පහසු ක්රියාකාරිත්වයක් සහ පහසු නඩත්තුවක් ඇත.
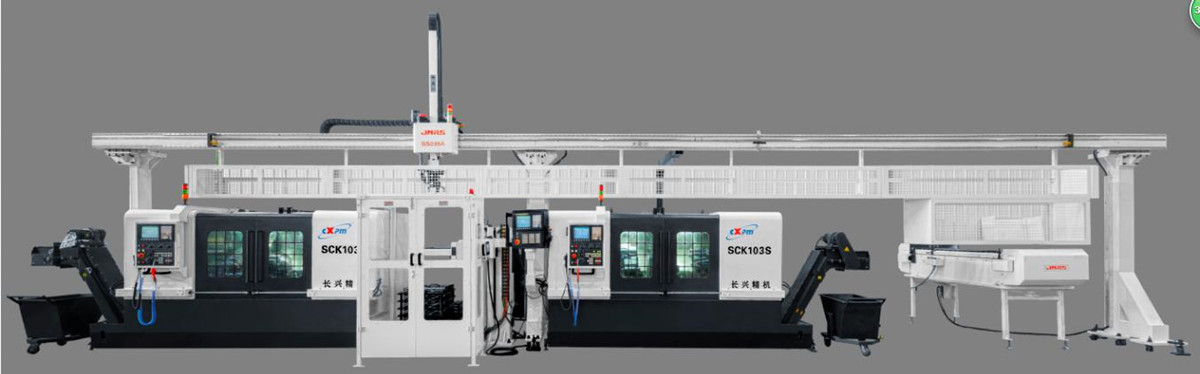
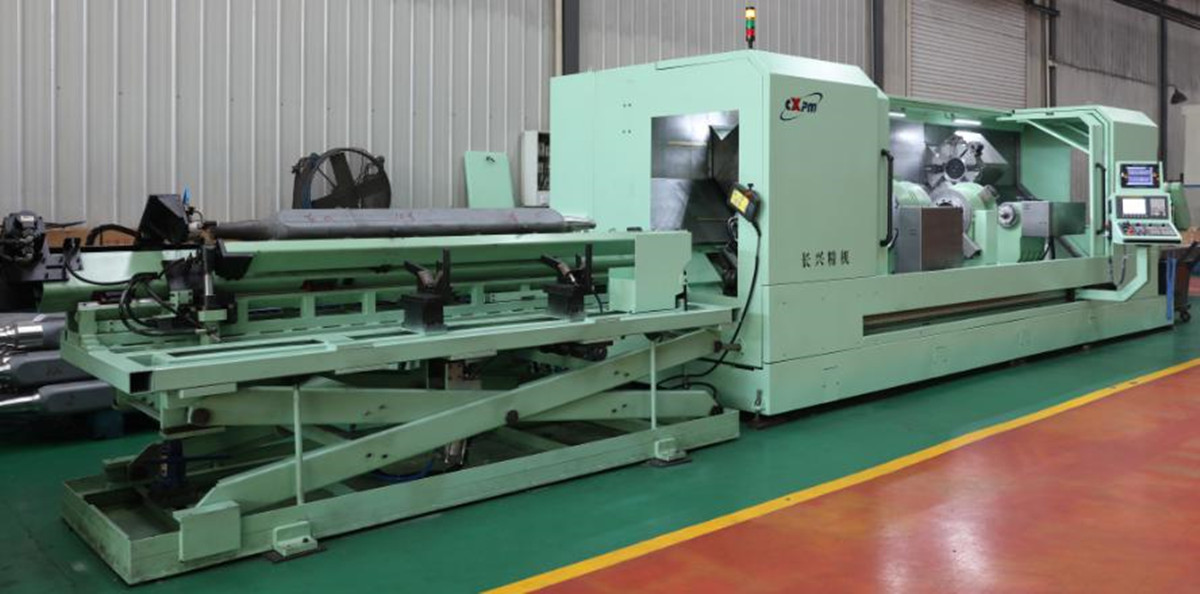
■ යන්ත්ර මෙවලම ආධාරක රාමුවක්, පැටවීම සහ බෑම සඳහා සහායක උපාංගයක් සහ ස්වයංක්රීය පැටවීමේ සහ බෑමේ උපාංගයකින් සමන්විත විය හැකිය. වීඩියෝව සහ යන්ත්ර ඡායාරූප බලන්න.
නිෂ්පාදන කාණ්ඩ
-

VC ශ්රේණියේ ඉහළ දෘඪතාව CNC යන්ත්රෝපකරණ මධ්යස්ථානය wi...
-

HP ශ්රේණියේ තිරස් චලන තීරු රේඛීය මාර්ගෝපදේශය...
-

HT ශ්රේණියේ තිරස් චලනය වන තීරු රේඛීය මාර්ගෝපදේශය...
-

VS ශ්රේණි හතර-ධාවන පථ බර CNC යන්ත්රෝපකරණ C...
-

ඉහළ දෘඩතාවයකින් යුත් V ශ්රේණියේ CNC යන්ත්රෝපකරණ මධ්යස්ථානය
-

X ශ්රේණියේ ද්විත්ව තීරු CNC යන්ත්රෝපකරණ මධ්යස්ථානය
-

තිරස් 5-අක්ෂ CNC යන්ත්රෝපකරණ මධ්යස්ථානය TKG1600
-

CNC සිරස් හැරවීම සහ ඇඹරුම් සංයුක්ත සතය...
-

අධිවේගී CNC යන්ත්රෝපකරණ මධ්යස්ථානය GM ශ්රේණිය
-

අධිවේගී CNC ඇඹරුම් GT මාලාව
-

ද්විත්ව-ස්පින්ඩල් CNC පට්ටල SK32
-

රෝද සඳහා CNC සිරස් යන්ත්රෝපකරණ මධ්යස්ථානය RFTV510...